后拉型橡胶内涨套夹持盲孔工件
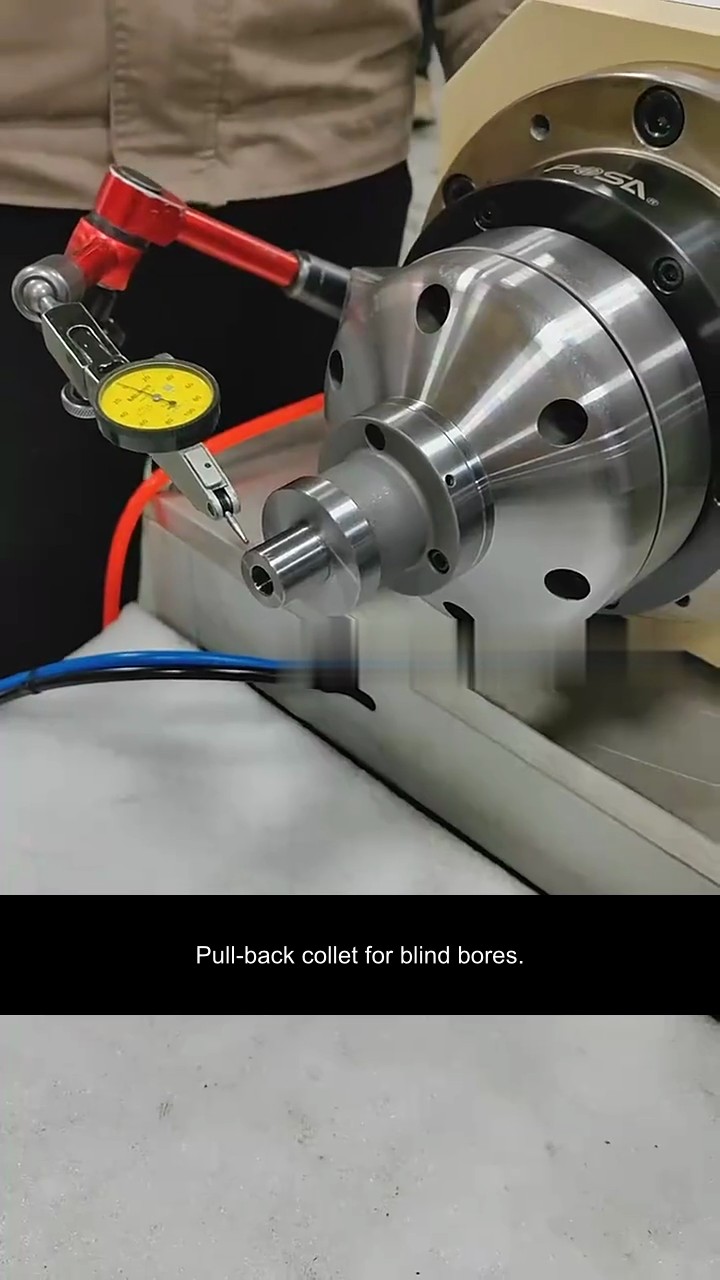
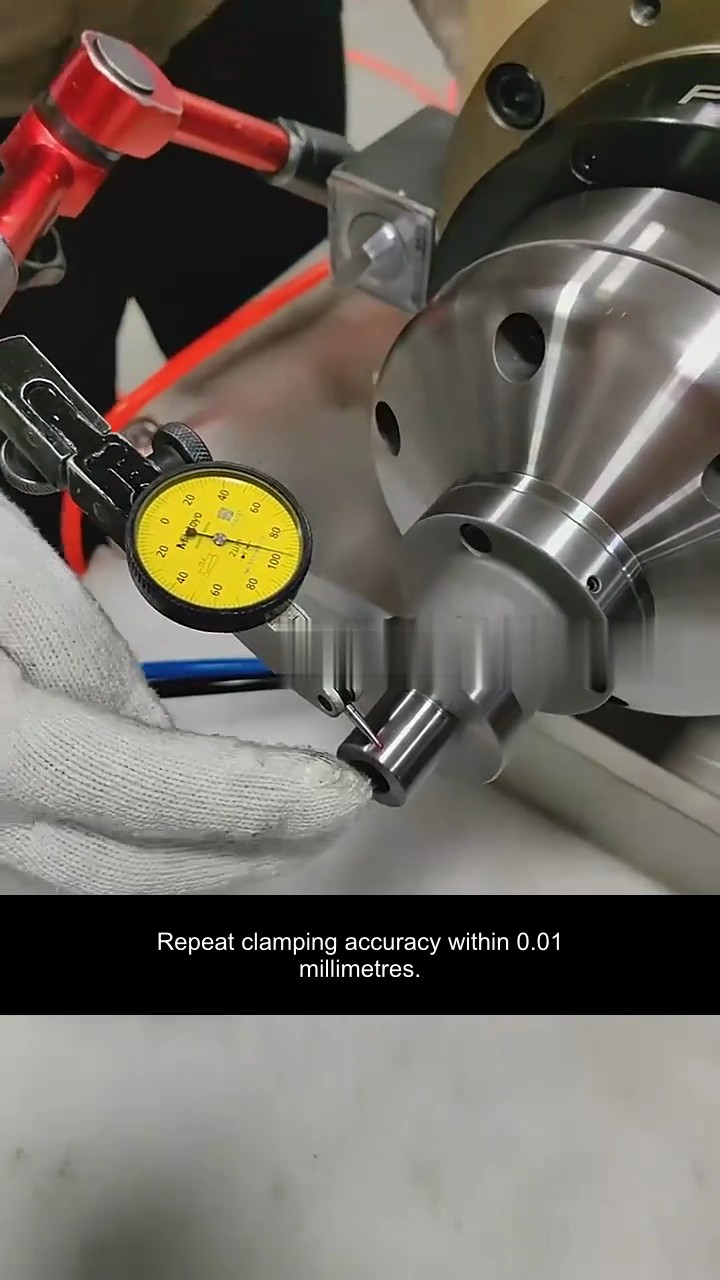
视频先展示涨套开合,再装入工件并用测头检查外圆。后拉动作撑开涨套,前推动作使其收缩。英文配音和字幕按这段演示的顺序说明夹紧、松开与更换涨套、定位板的操作。
这套夹持结构怎样工作
这套后拉型内涨夹头从工件内孔夹紧。油缸后拉时,涨套向外撑开。油缸前推时,涨套收缩,工件松开。金属分瓣接触孔壁,硫化橡胶连接各瓣。外圆不被外夹爪挡住,刀具可以接近外部加工面。
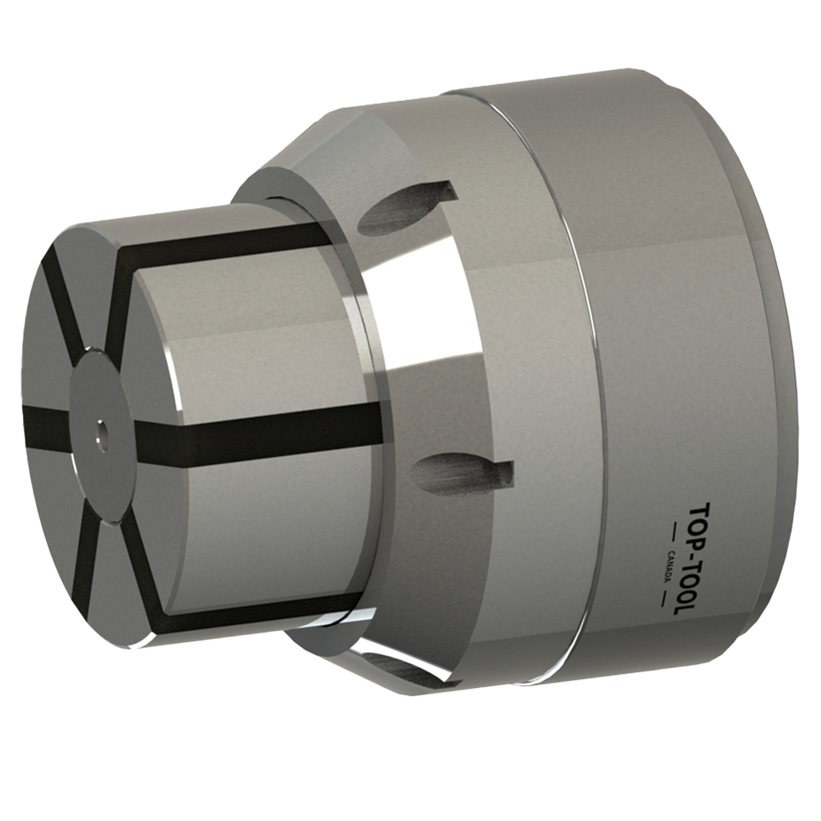
盲孔夹持要同时确定孔径、有效孔深、夹持长度和端面定位位置。换零件时,视频示范更换涨套与定位板。这样可保留夹头本体,并让接触面与新零件匹配。
这道工序先确认哪些位置
- 提供盲孔直径和有效孔深。
- 确定定位板与工件端面的接触位置。
- 换型时匹配涨套直径和夹持长度。
 津公网安备12011102001907号