首页 / 产品中心 / 液压自动分度卡盘
什么是液压自动分度卡盘?
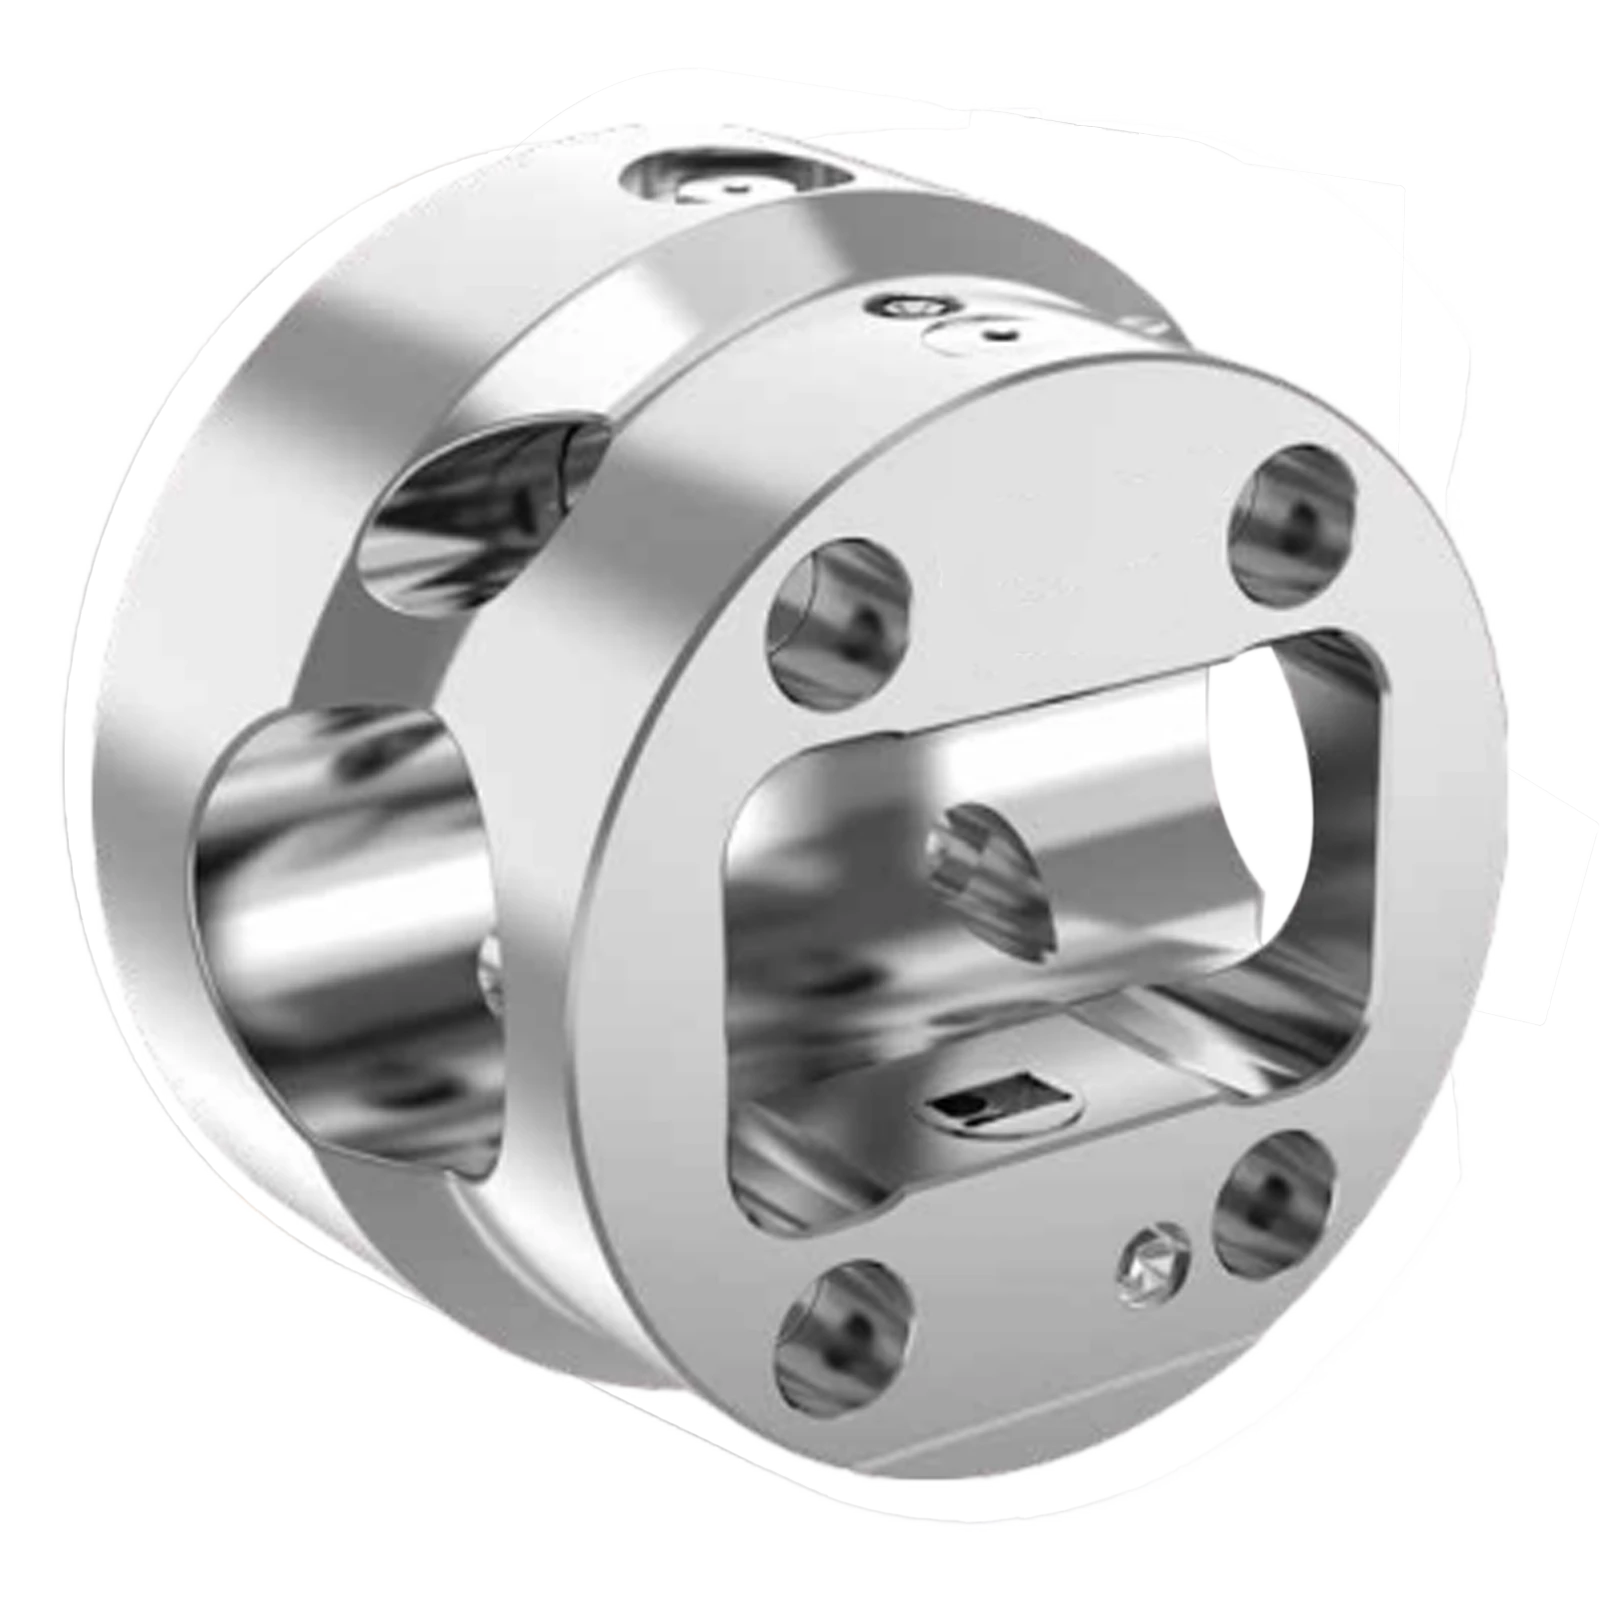
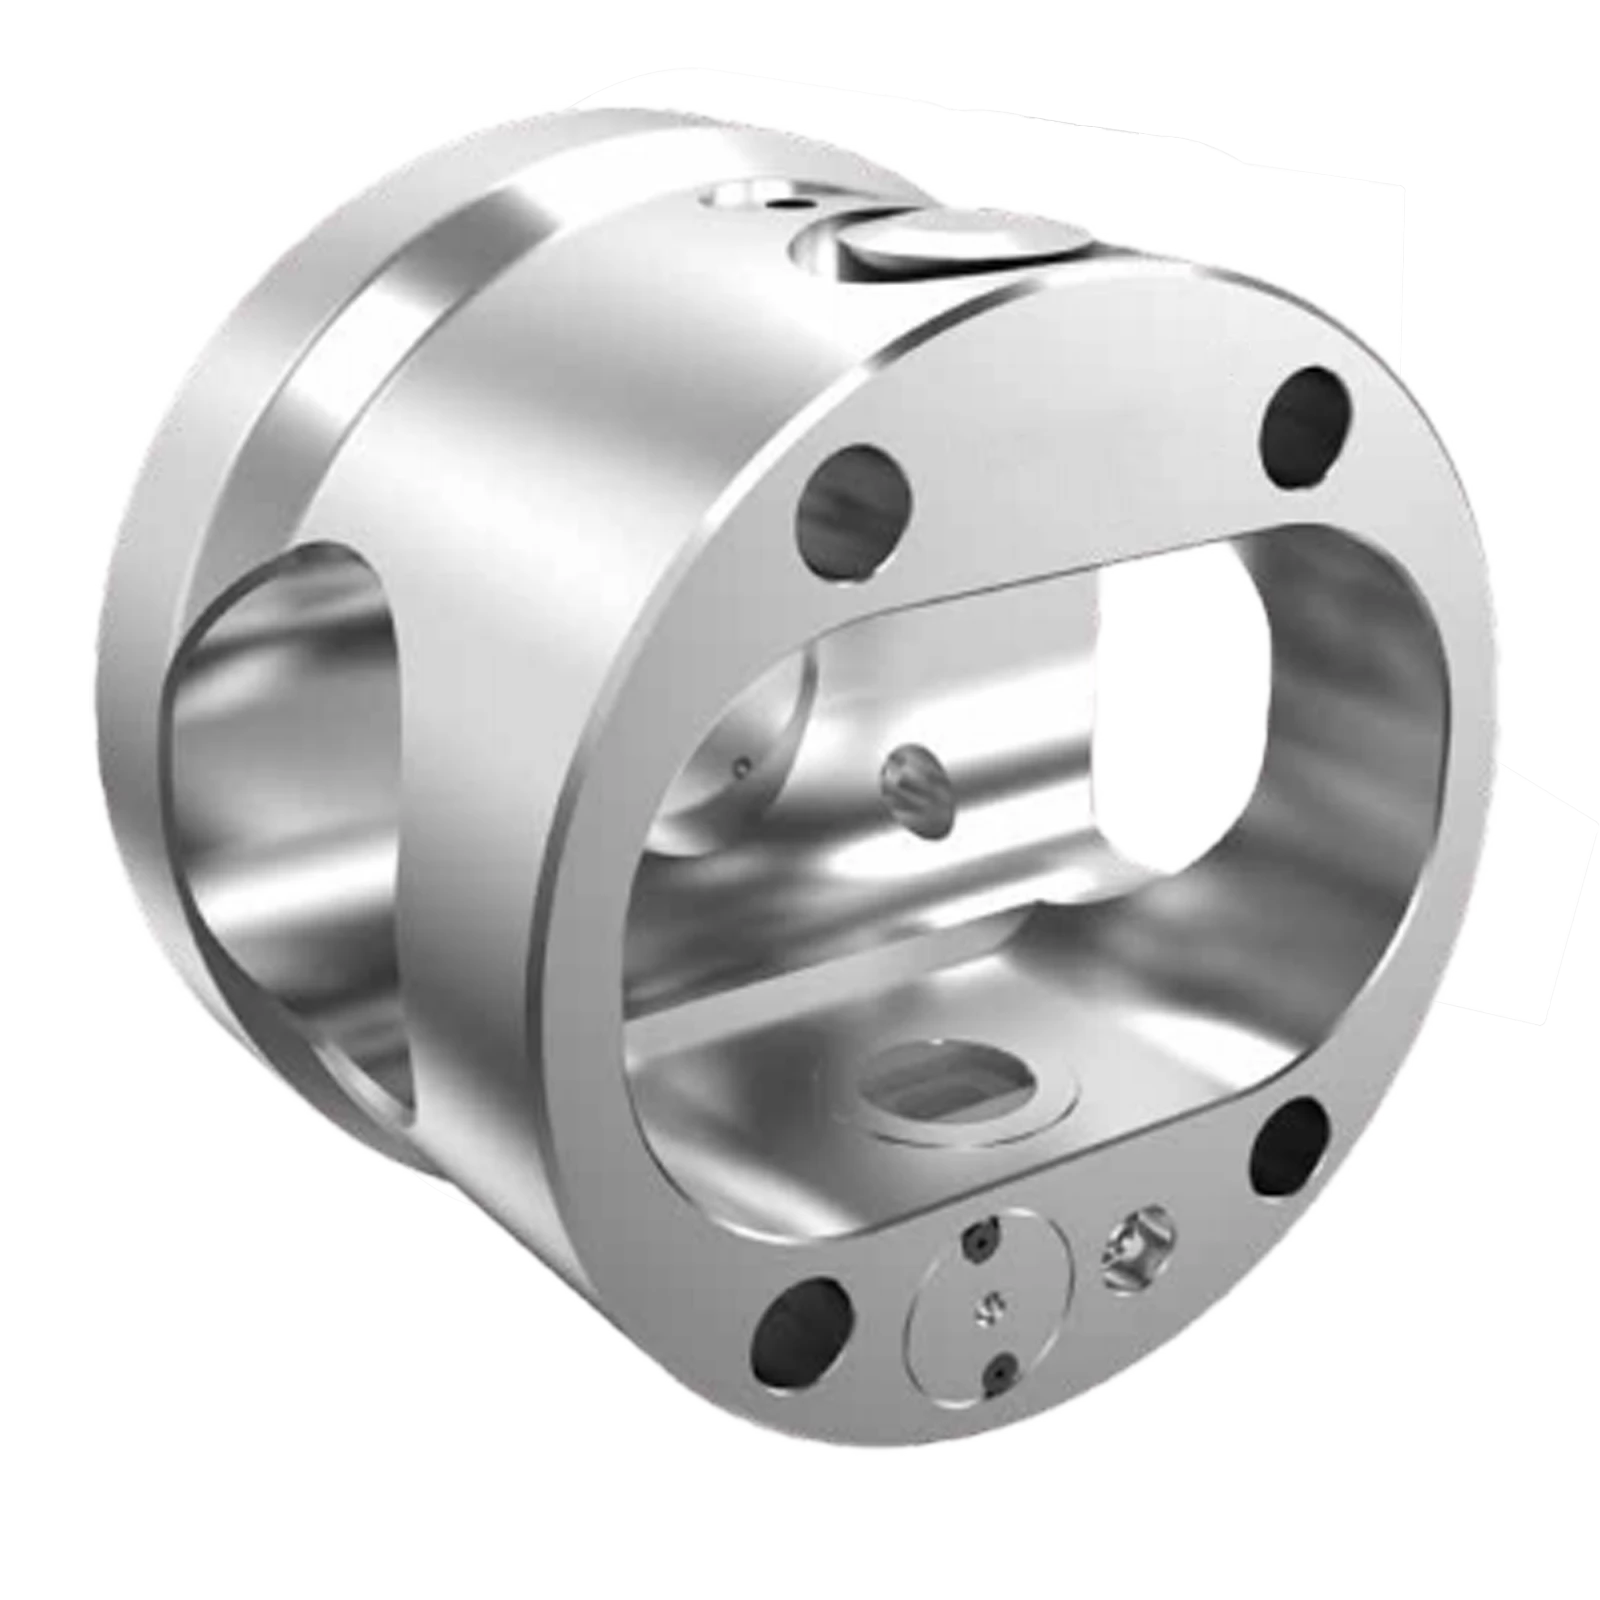
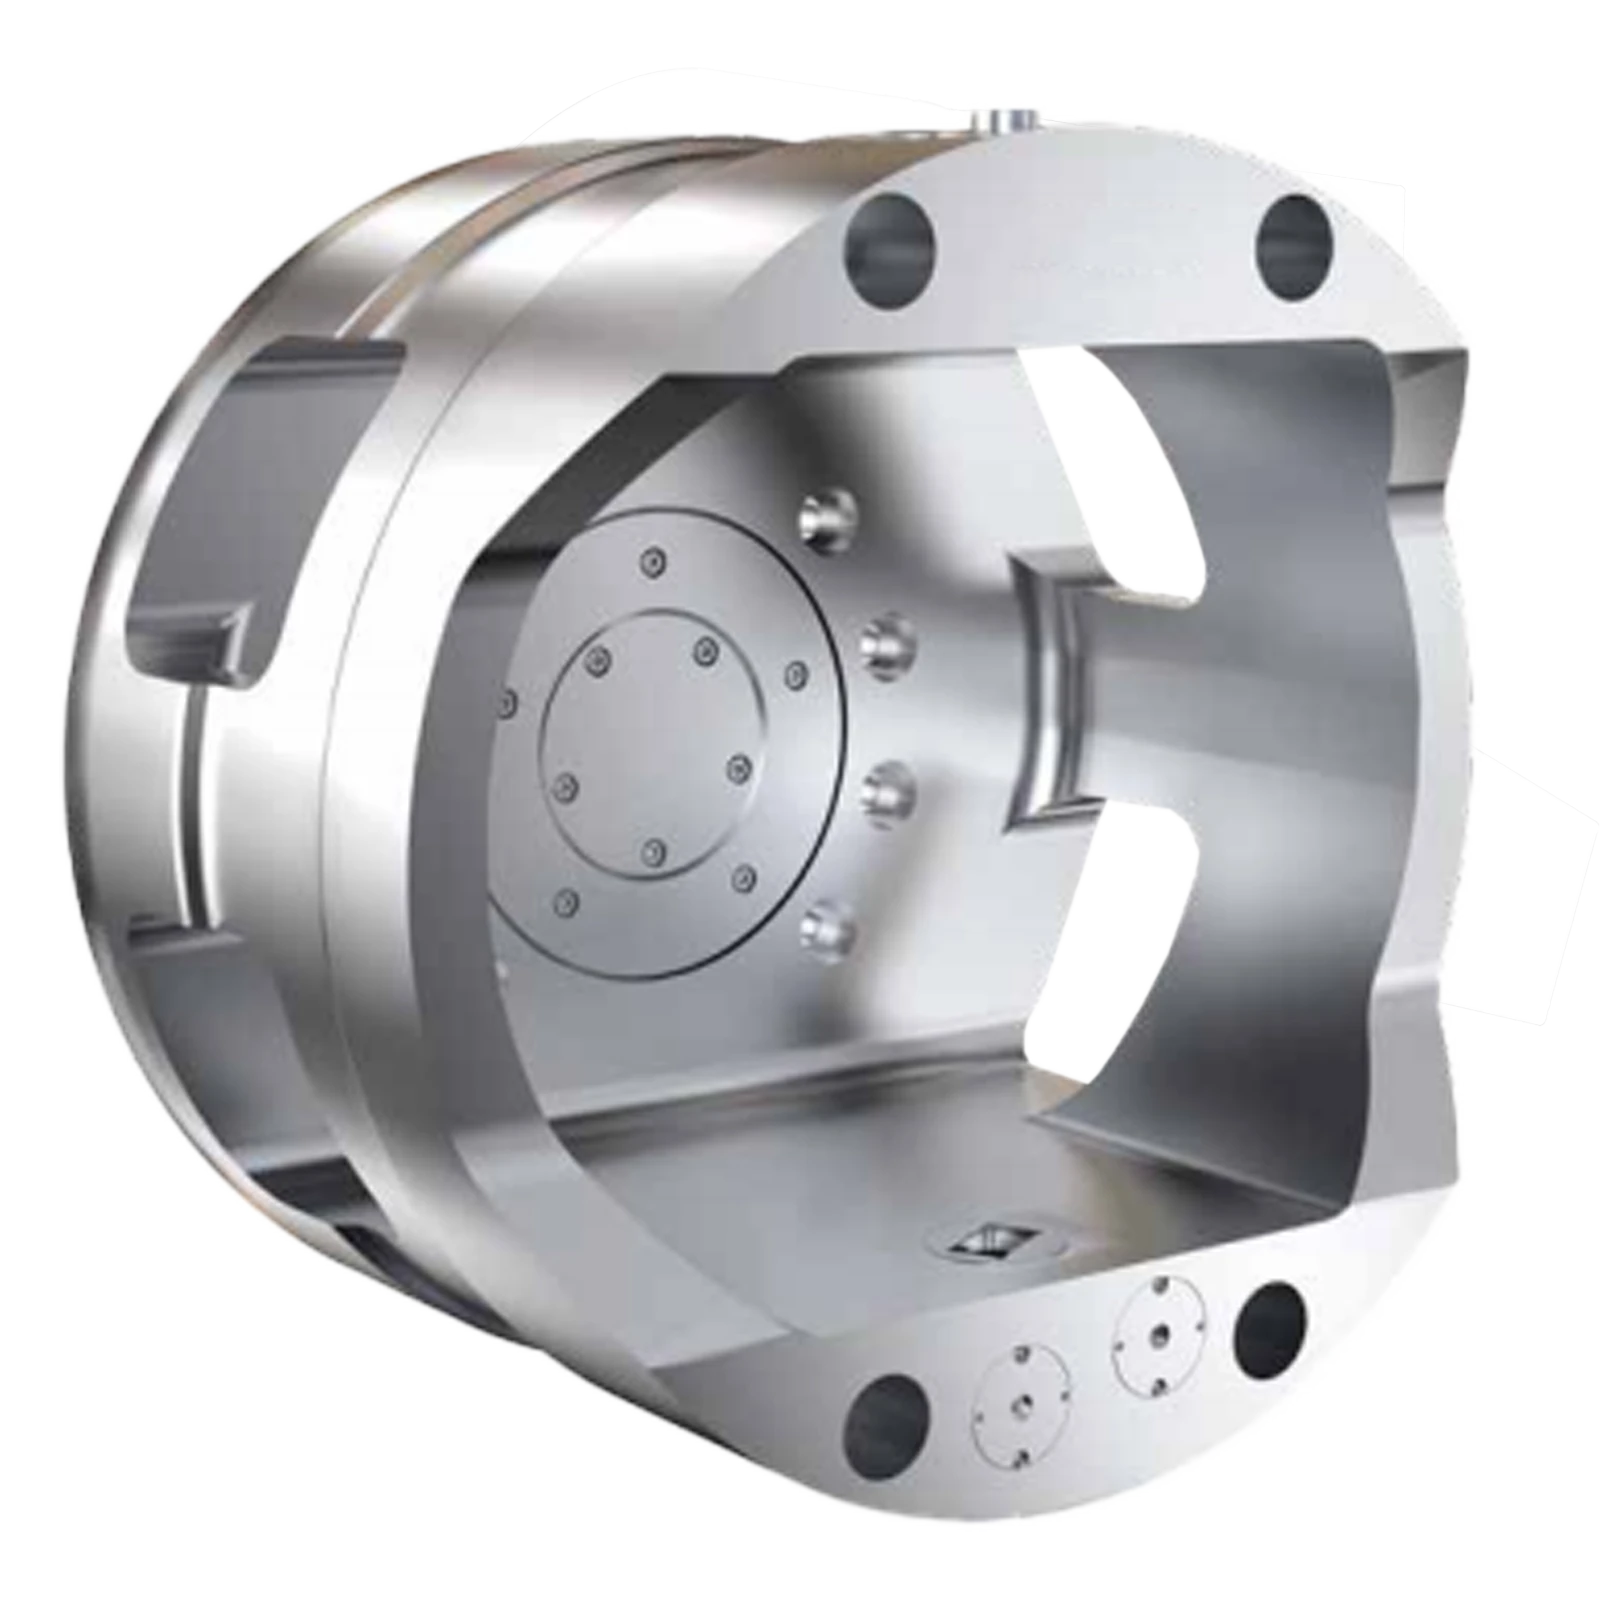
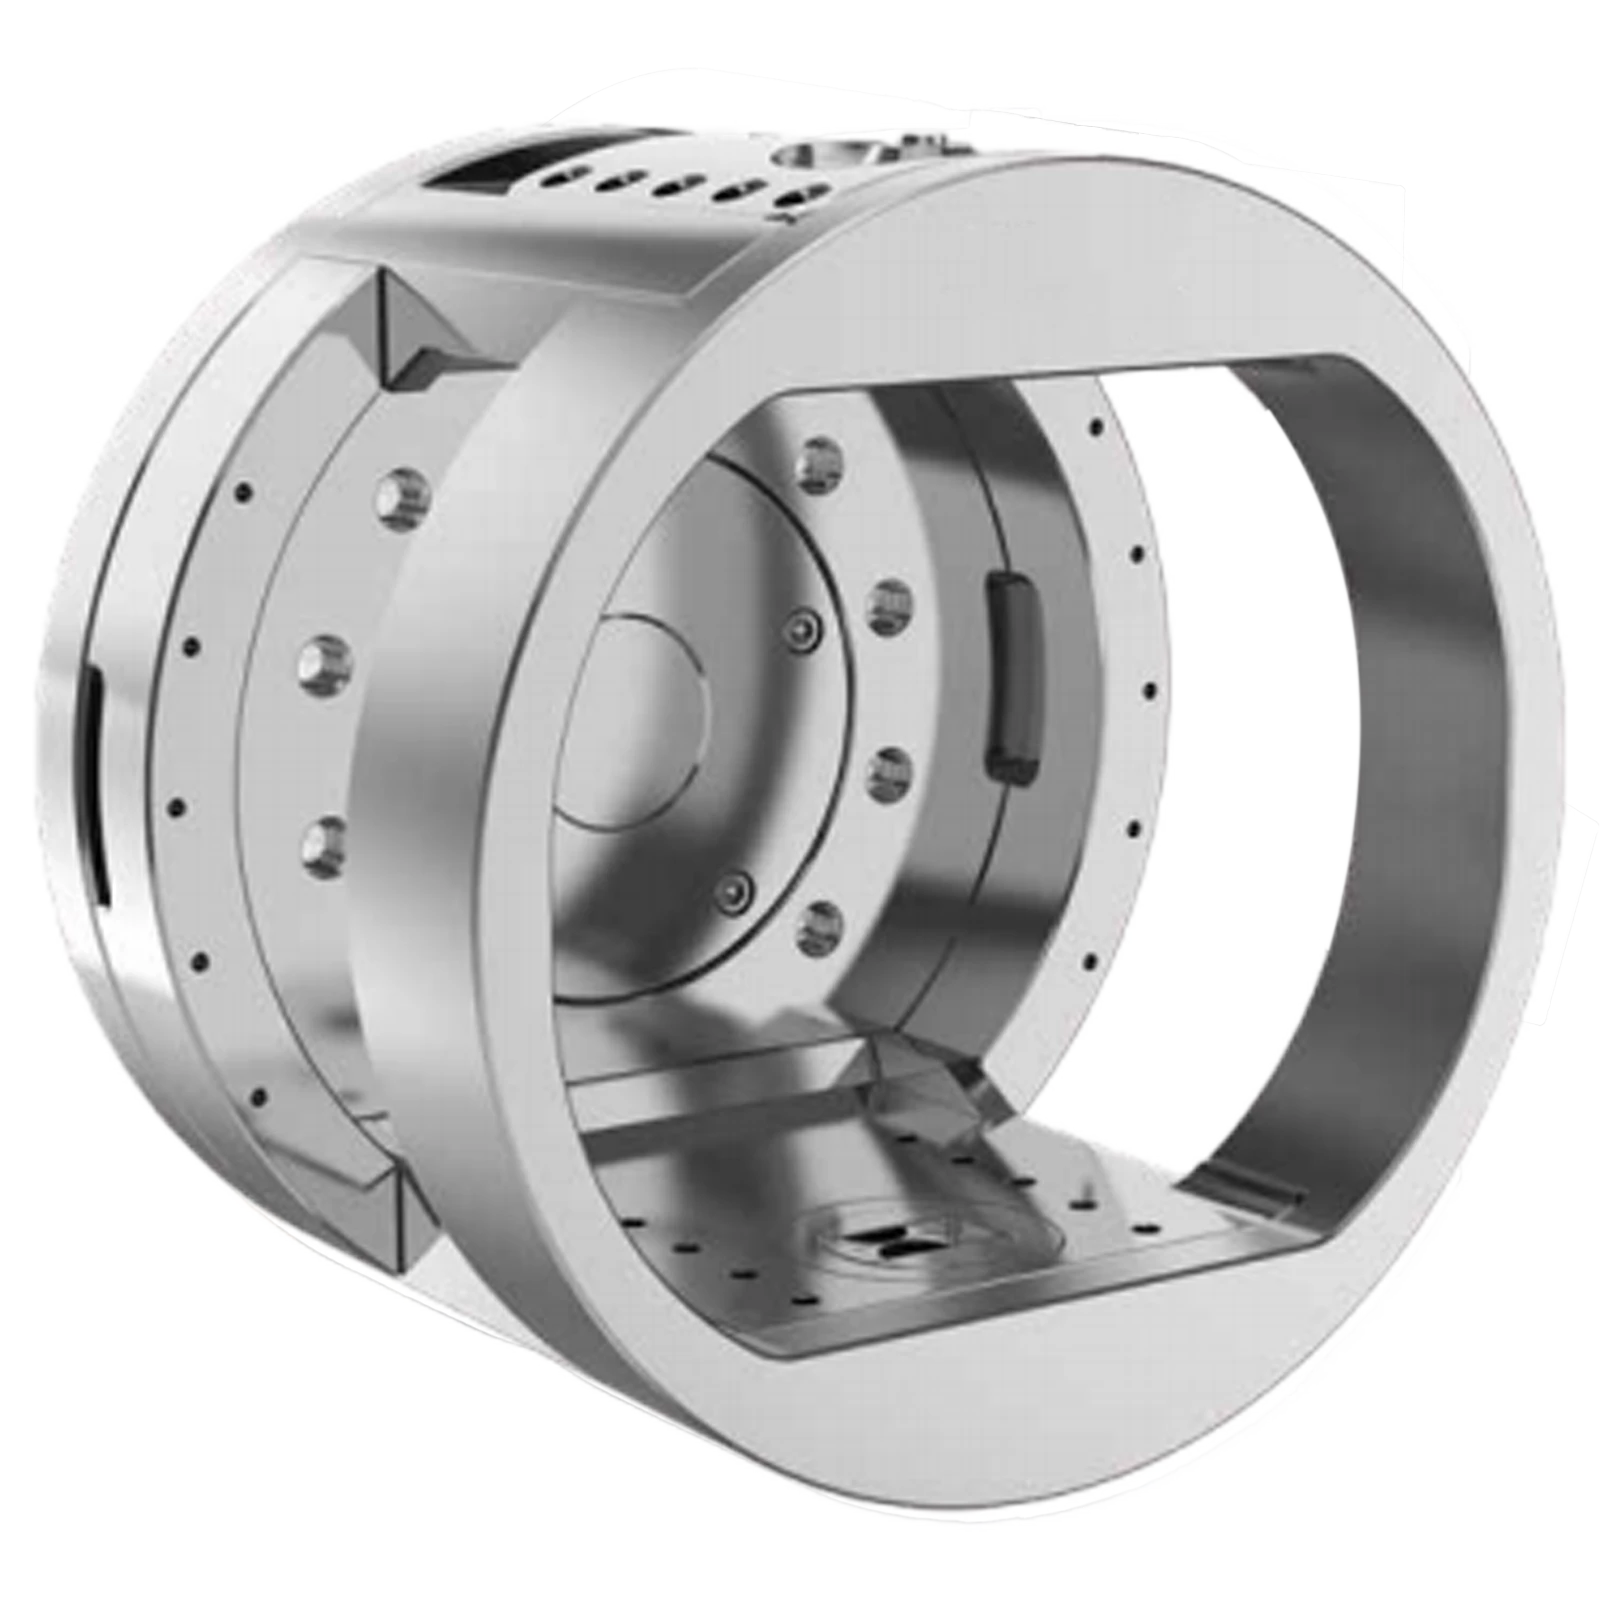
分度卡盘安装在车床主轴端,在夹紧工件的同时,可以按照设定角度完成自动机械转位。普通卡盘主要负责夹紧,而分度卡盘还负责角度转位、分度定位和下一工位继续加工。它的价值不只是旋转工件,而是在一次装夹条件下保持同一加工基准完成多角度车削。
- 工件装入夹具并液压夹紧。
- 完成第一工位加工后,CNC 发出分度指令。
- 液压系统驱动卡盘转位,定位机构锁定角度。
- 可选检测系统确认到位,机床继续加工下一角度。
一次装夹完成多角度加工
减少重复装夹
减少拆装、重新找正和人工翻面,有助于保持工序间基准一致。
保持加工位置关系
对于相交轴、多个端面和角向特征,有利于保持相对位置、同轴度与角度一致性。
缩短辅助时间
减少非切削时间,适合批量生产和多个角度连续加工。
液压夹紧与自动分度
夹紧、松开、转位和定位可围绕 CNC 程序顺序配置。
适合自动化
可结合工装、检测和 I/O 联动;FAC 前端开口结构适合机械臂上下料。
快速换型
SC / AC 约 1 分钟,FAC / LC 约 2 分钟,具体以工装和项目确认数据为准。
全密封结构
有助于隔离切屑、冷却液和粉尘,保护内部机构。
支持非标工装
可根据工件形状、定位位置、加工面和自动化要求定制工装与连接细节。
哪些工件更适合使用分度卡盘?
更适合分度卡盘
- 一次装夹需要加工 3 个或以上不同角度的零件。
- 有多个相交轴或角向孔位的工件。
- 阀体、控制阀、球阀等多个接口方向需要加工。
- 十字轴、三销轴、叉形件等多个轴颈需要依次加工。
- 泵体、壳体等需要保持多个加工面位置关系的零件。
- 重复装夹会明显影响同轴度、角度或位置一致性的零件。
- 希望减少人工翻面和找正时间,或需要机械臂上下料的批量工件。
通常不需要分度卡盘
- 普通轴类,仅围绕同一旋转轴线加工。
- 普通盘类,仅加工外圆、内孔和两个端面。
- 只需要正反两面加工、没有固定角度多工位特征。
- 没有自动角度转位需求的简单回转件。
上述工件通常可根据夹持方式选择液压卡盘、气动卡盘、柔性橡胶夹头、筒夹卡盘或其它常规车床夹持方案。
典型应用工件
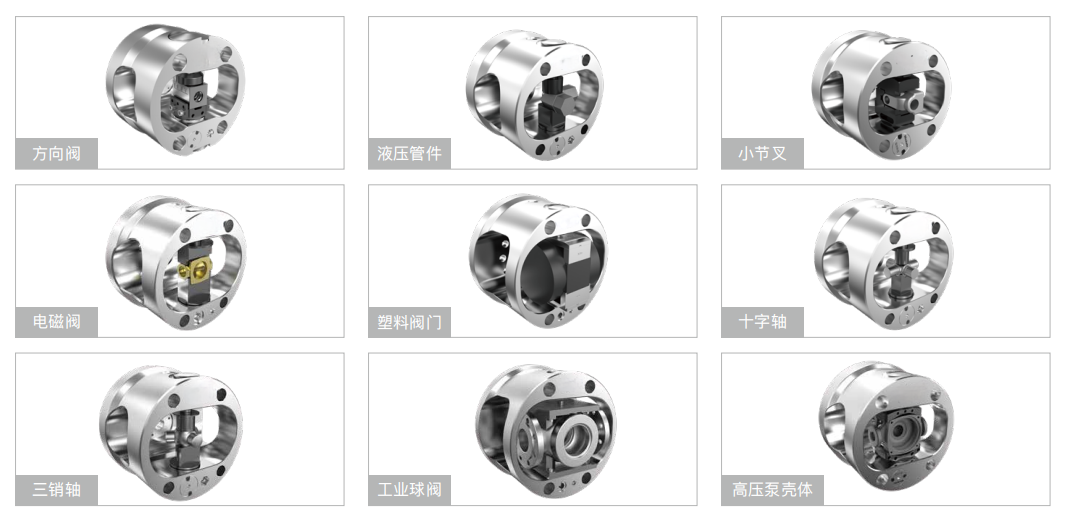
控制阀与阀体
多个接口方向通常位于不同角度,可按程序顺序完成加工,减少重新找正。
液压接头与球阀
多角度孔位和端面需要稳定的角度基准,适合一次装夹后分度加工。
叉形件、十字轴与三销轴
一次夹紧后依次加工多个相交轴颈,有利于保持各轴之间的位置关系。
电磁阀体与塑料阀体
可结合专用工装和插拔式接口,按不同角度完成多面加工。
泵体与泵壳
多个加工面之间需要保持位置关系,分度可减少工序间重复定位。
机械臂自动化生产
完成一件后由机械臂上下料,夹紧、分度和加工循环可由 CNC / I/O 联动。
分度卡盘系统由哪些部分组成?
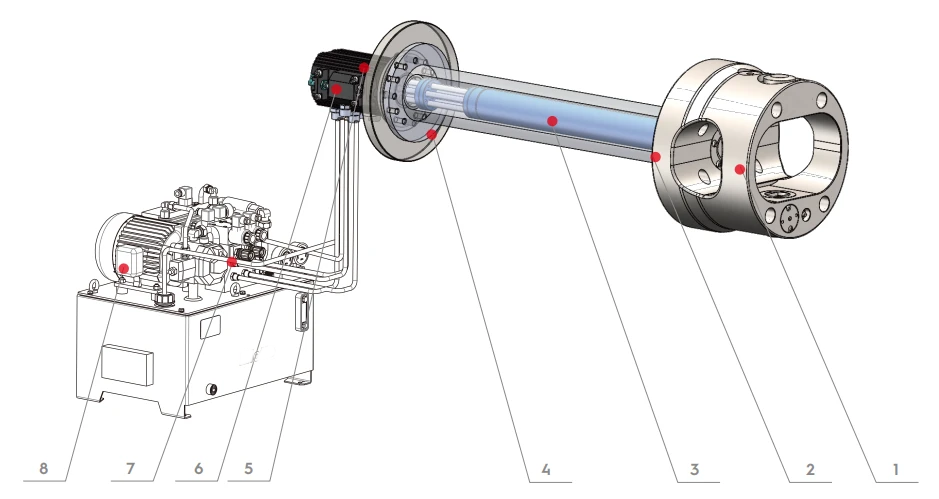
1. 分度卡盘本体
完成工件夹紧和自动分度。
2. 夹具与工装块
连接具体工件并确定定位方式。
3. 伸缩连接杆
传递液压动作与分度控制。
4. 后部回转法兰
连接卡盘和机床侧。
5. 回转配油器
将液压油输送到旋转中的分度回路。
6. 检测模块
将拉杆是否到位转换为检测信号。
7. 液压单元
为整套系统提供液压动力。
8. 液压油缸(可选)
根据结构提供额外拉力或辅助动作;并非所有系统都必须配置。
快换工装与自动化生产
插拔式夹具接口用于不同零件之间快速换型。SC / AC 约 1 分钟,FAC / LC 约 2 分钟,实际时间取决于工装结构和现场操作。工装或工装块可以根据工件设计;FAC 的前端开口结构适合机械臂放入和取出工件,便于自动生产线减少人员进入机床的频率。
转位检测与卡死报警
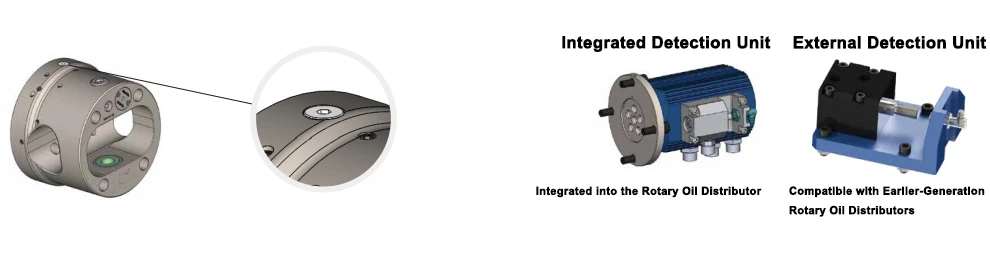
- 转位到位检测:检测对应定位杆是否到达指定位置。
- 检测位置切换:通过油路切换机构,根据分度模式切换检测回路。
- 卡死 / 未到位报警:检测信号未建立时,可输出报警并停止继续加工。
检测配置
这是可选的分度位置验证与工艺联锁功能。集成检测单元可集成到回转配油器;如项目使用早期一代回转配油器,也可以通过外置检测模块实现监控。正式配置需结合机床 I/O 和安全回路确认。
分度卡盘选型工具
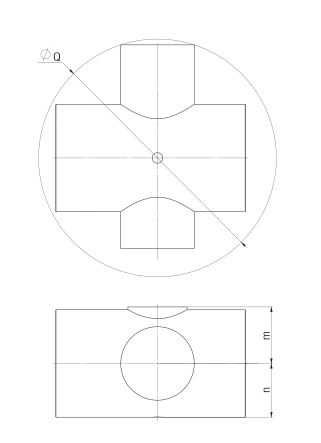
2G > Q
卡盘有效开口参考尺寸 2G 必须大于工件旋转旋转外形尺寸 Q。Q 不是工件某一边的简单长度,而应考虑工件分度旋转过程中形成的最大旋转外形。
N - n > 5–30
N 与工件尺寸 n 之间建议预留 5–30 mm 的安全间隙。
M - m > 5–30
M 与工件尺寸 m 之间建议预留 5–30 mm 的安全间隙。
最终需要结合工件形状、加工刀具、分度旋转轨迹、工装和切削干涉共同确认。
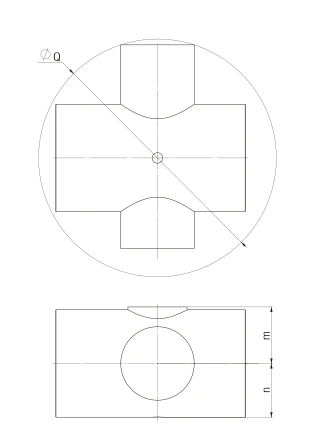 Q:旋转外形尺寸;n:工件下侧相关尺寸;m:工件上侧相关尺寸。请以项目图纸中的定义为准。
KORRETTO 分度卡盘自动选型
选型步骤
填写三个核心尺寸后开始计算。这里显示的是前端选型步骤,不调用外部 AI 接口。
匹配结果
填写三个核心尺寸后开始计算。这里显示的是前端选型步骤,不调用外部 AI 接口。
补充干涉与空间检查
内孔与外圆车削
除二维尺寸关系外,内孔及外圆车削还需根据工件外径与刀具直径进一步检查刀具让位空间。
三位旋转模拟
建议用简化 3D 模型模拟工件在整个分度旋转过程中的轨迹,检查是否与卡盘本体、工装、刀具或机床内部空间发生干涉。
最终型号确认
除工件尺寸外,还要考虑夹紧力、夹紧活塞行程、卡盘内外伸出范围、刀具干涉、工作循环、主轴鼻端、自动化和检测要求。
分度方案常见问题
什么是分度卡盘?
- 定义: 分度卡盘是一种同时具备工件夹紧和角度转位功能的主轴夹持装置。
- 核心功能: 普通卡盘主要负责夹紧工件,而分度卡盘可以在一次装夹后,根据 CNC 程序或控制信号将工件自动转到下一个设定角度,并继续完成后续加工。
- 适用价值: KORRETTO 液压分度卡盘常用标准分度形式包括 8×45° 和 6×60°。
- 适用价值: 对于具有多个相交轴、多个接口方向或多个角向加工面的工件,可以减少工件反复拆卸、重新装夹和重新找正,有利于保持多个加工位置之间的同轴度、角度和位置一致性,同时缩短辅助时间。
分度卡盘可以加工哪些工件?
- 适用特征: 分度卡盘特别适合一个工件上存在多个不同方向的接口、轴颈、孔口、凸台或加工面的零件,尤其适合传统工艺需要多次翻面、重新装夹和找正的工件。典型应用包括:球阀、三通球阀、四通球阀、多通球阀、L 型三通球阀、T 型三通球阀、针阀、截止阀、闸阀、蝶阀、旋塞阀、多通旋塞阀、止回阀、隔膜阀、角阀、控制阀、三通控制阀、混合阀、分流阀或分配阀、电磁阀、安全阀、泄压阀、减压阀和调压阀
- 阀体应用: 液压换向阀、液压滑阀、插装阀、板式安装方向阀、叠加阀、比例阀、伺服阀、流量控制阀、节流阀、顺序阀、平衡阀、液压阀块和液压集成阀块
- 液压与气动件: 气动换向阀、气动电磁阀、气动滑阀、提动阀和多通气动阀
- 管件及消防燃气件: 水表壳体、三通管件、四通管件、弯头、管接头、液压接头、多通接头、混水阀、分水阀或切换阀、恒温混水阀
- 轴类与仪表件: 湿式报警阀、干式报警阀、雨淋阀、预作用阀、消防蝶阀、消防闸阀和消防止回阀
KORRETTO(库来特)分度卡盘有哪些特点?
- 高重复定位精度: KORRETTO 分度卡盘采用高精度制造和刚性定位结构。AC / SC 标准系列资料中的分度精度为 1′,重复定位精度小于 0.01 mm。
- 全密封结构: 盘体采用全密封设计,有助于隔离切屑、冷却液和粉尘,降低污染物进入内部机构的风险。
- 更大的内部可用空间: 卡盘设计过程中采用有限元分析,在保证盘体刚性和受力性能的同时充分优化内部空间,为工件、工装和刀具避让预留更多空间,可适配更广泛的加工需求。
- 较高的允许转速: 不同系列和规格具有相应的最高允许转速,例如 SC-G145A/C 的最高转速可达 4000 rpm。实际使用转速应按具体型号和加工条件确认。
- 轻量化设计: 通过结构优化,新一代 KORRETTO 分度卡盘重量平均降低约 13%,有助于减少主轴附加载荷,并改善加减速和自动化应用条件。
- 安装更简便: 通过模块化设计和可伸缩液压连接结构,卡盘、连接杆、回转配油器和检测模块的安装与调试更加直接,有助于减少现场配管、拆装和安装调试工时。
- 可选可伸缩定位机构: 对于缺少可靠定位面,或定位位置会与加工区域发生干涉的工件,可配置可伸缩定位机构。装夹时定位机构伸出完成工件定位,加工时缩回,为刀具和工件旋转提供避让空间。
KORRETTO 分度卡盘可以安装在哪些设备上?
- 常见设备: 最常见的应用是数控车床,因为分度卡盘可以与 CNC 程序、液压系统和 I/O 信号联动,实现夹紧、分度和加工循环自动执行。
- 可评估设备: 根据设备结构和控制条件,也可以评估普通车床、数控铣床、加工中心、数控钻床、专用机床、自动化生产线和机器人加工单元的安装方案。
- 安装条件: 具体能否安装取决于主轴鼻端、可用安装空间、液压配置、回转配油器布置、机床控制与 I/O、所需转速以及工件旋转外形。
工件不能使用上下夹紧,需要从中间孔内涨,可以使用分度卡盘吗?
- 可行方案: 可以。
- 装夹流程: 分度卡盘仍作为自动分度平台;对于需要以内孔定位和内涨夹紧的工件,可配置专用内涨芯轴夹具。
- 确认条件: 工件先在卡盘外部装入内涨芯轴夹具,通过中心孔完成定位和夹紧,再将整套工装安装并固定到分度卡盘中,由分度卡盘负责后续自动角度转位。
- 确认条件: 具体方案需结合工件内孔形式、夹持深度、壁厚、加工位置和工装空间确认。
KORRETTO 有电动分度卡盘吗?
- 产品状态: KORRETTO 已经研发下一代电动分度卡盘。
- 安装方式: 该产品采用内置电池设计,无需外部旋转供电线路,安装方式进一步简化,完成机械安装和锁紧后即可进行系统设置。
- 控制能力: 配套 APP 可用于调整卡盘工作参数,支持 360° 范围内任意角度分度、夹紧力调整、状态监测和参数设置。
如何选择合适尺寸的分度卡盘?
- 旋转外形: 不能只根据工件直径选择分度卡盘。
- 安全间隙: 首先应确认卡盘有效开口尺寸 2G 大于工件在分度旋转过程中形成的最大旋转外形尺寸 Q,即 2G > Q;同时检查 N - n 和 M - m 所需的安全间隙。
- 加工条件: 除此之外,还需要综合核对工装尺寸、刀具干涉、夹持位置、最大夹紧力、夹紧行程、主轴接口、最高允许转速和加工节拍。
- 最终型号: 最终型号应根据工件图纸、旋转路径和配套工装综合确定。
分度卡盘能直接安装到现有机床上吗?
- 基本判断: 很多现有车床都可以改装分度卡盘,但不能只根据卡盘直径判断。
- 机械与液压条件: 至少需要核对主轴鼻端、主轴通孔、安装空间、卡盘重量与主轴承载能力、回转配油器安装位置、液压站和液压回路、连接杆或拉杆、数控系统 I/O 接口、分度控制信号、防护罩以及刀塔干涉情况。
- 控制与安全条件: 普通车床也可以安装,但自动分度控制方式需要根据现有电气和液压系统单独设计。
分度卡盘的最高转速和夹紧力如何选择?
- 型号参数: 不同型号具有不同的最高允许转速和最大夹紧力,应按照对应型号参数选择。
- 实际负载: 实际加工时还需要考虑工件重量、工装重量、重心位置、分度机构惯量、切削负载、工件突出长度和实际夹持面积。
- 综合核对: 项目选型时应同时核对最高允许转速、最大夹紧力、夹紧行程、工件尺寸和工装配置,不应只按某一个最大参数长期运行。
分度卡盘能否配机械臂自动上下料?
- 结构适配: 可以。
- 自动化流程: 尤其是 FAC 系列采用前端开口结构,为机械臂上下料预留了更大的操作空间。
- 实施前确认: 自动化生产过程中,可以依次完成机械臂上料、工件定位、夹紧、分度、到位确认、加工、松开和机械臂下料。
- 实施前确认: 实施前需要确认机械臂抓取方向、工件姿态、工装开口、刀具避让、数控系统或 PLC 的 I/O 信号以及安全联锁。
如何确认分度已经到位,避免错误角度继续加工?
- 检测功能: KORRETTO 可选配转位位置检测和卡死报警功能。
- 到位判断: 检测系统可以确认 45° / 60° 或 90° / 120° 等对应定位杆是否到达规定位置;如果没有到位,传感器保持关闭,检测模块输出报警,机床加工循环停止,后续加工不会继续。
- 异常联锁: 详细配置应结合“转位检测与卡死报警”模块、机床控制逻辑和项目 I/O 方案确认。
更换不同工件时,分度卡盘换型是否方便?
- 快换接口: KORRETTO 使用插拔式快换工装接口。
- 参考时间: SC / AC 标准资料中的工装换型时间约为 1 分钟,FAC / LC 约为 2 分钟;实际时间取决于工装复杂度、工件定位方式、液压连接和检测要求。
- 工装配置: 工装可以根据不同工件设计成独立的工装块或夹具,具体换型流程仍需按现场操作确认。
分度卡盘需要哪些日常维护?
- 密封作用: 全密封结构有助于减少切屑、冷却液和粉尘进入内部机构,但仍应按照使用手册检查液压油状态、工作压力、漏油情况、工装紧固件、定位部件、检测模块、回转配油器、异常噪声和分度动作。
- 定期检查: 维护周期不应自行设定固定数值,应根据工作时长、冷却液环境、切屑、转速和生产循环确定。
- 维护周期: 具体配置和最终条件应结合对应型号资料及项目工况确认。
询价分度卡盘需要提供哪些资料?
- 资料项目 1: 工件 2D 图纸
- 资料项目 2: 工件 3D 模型
- 资料项目 3: 工件材料
- 资料项目 4: 工件重量
- 资料项目 5: 毛坯状态
- 资料项目 6: 需要夹持的位置
- 资料项目 7: 需要加工的位置
- 资料项目 8: 各加工面的角度关系
- 资料项目 9: 需要的分度角度
- 资料项目 10: 加工刀具基本信息
- 资料项目 11: 数控机床型号
- 资料项目 12: 主轴鼻端
- 资料项目 13: 主轴最高使用转速
- 资料项目 14: 液压系统现状
- 资料项目 15: 是否需要机械臂上下料
- 资料项目 16: 目标加工节拍
- 资料项目 17: 是否需要分度到位检测
- 资料项目 18: 计划采购数量。基于这些资料,KORRETTO 可以一起确认 SC / AC / FAC / LC 系列、卡盘尺寸、主轴接口、工装方案、液压配置和检测配置。
提交工件图纸,确认分度卡盘型号与工装方案
请提供工件图纸、3D 模型、需要加工的角度位置、机床型号、主轴鼻端、夹持位置及自动化要求。KORRETTO 可根据工件旋转外形、分度空间、夹紧力、主轴接口及节拍要求协助确认 SC、AC、FAC 或 LC 系列及配套工装。
 津公网安备12011102001907号