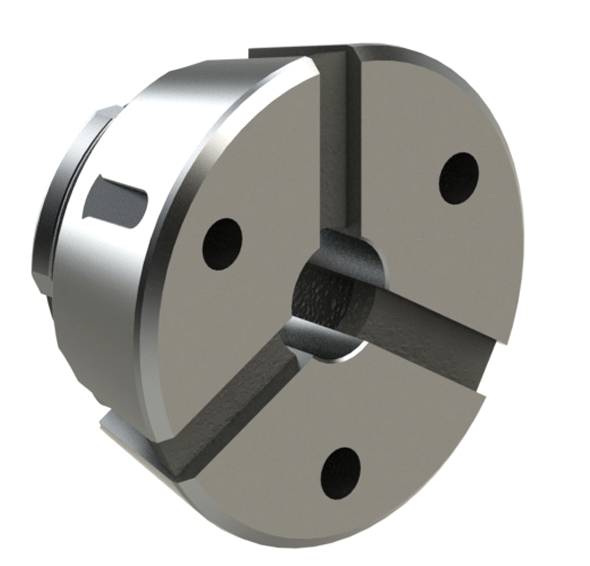
按产品与夹持方式选择
需要更换橡胶筒夹、采购整套卡盘,还是需要内涨卡盘?先查看对应产品,再结合工件尺寸、机床接口和夹持方式确认配置。
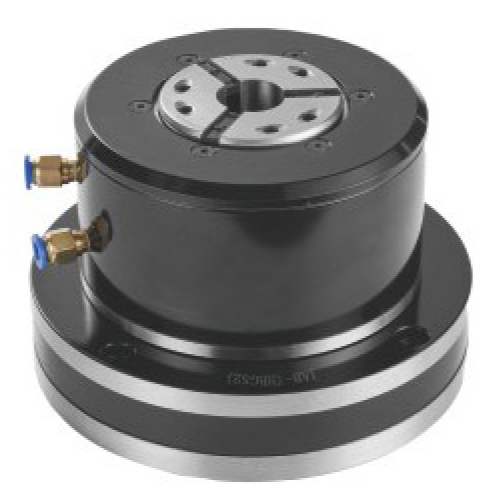
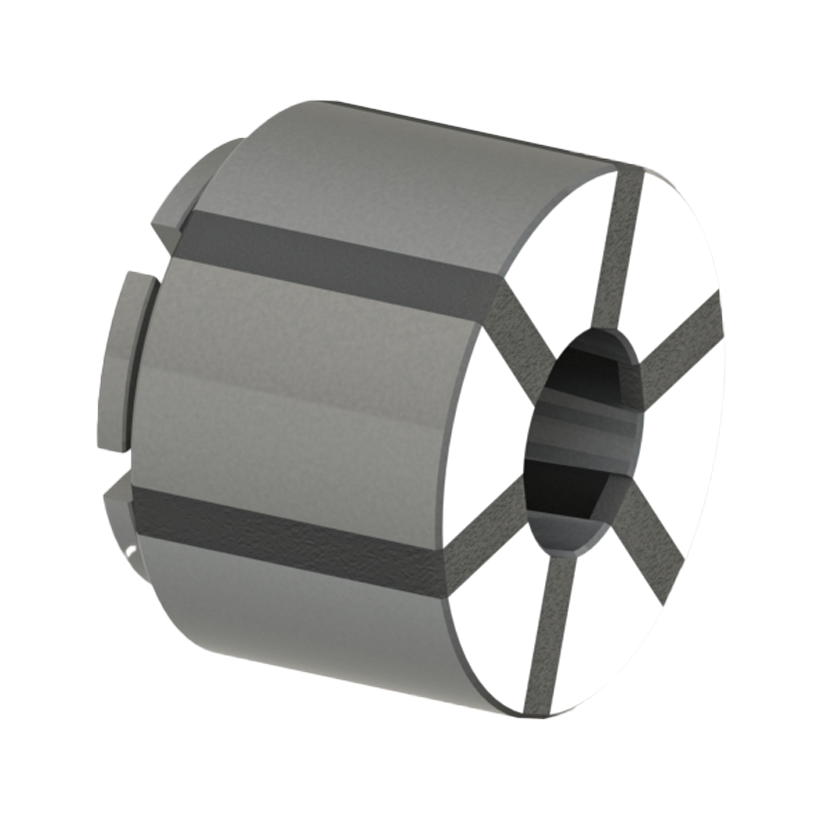
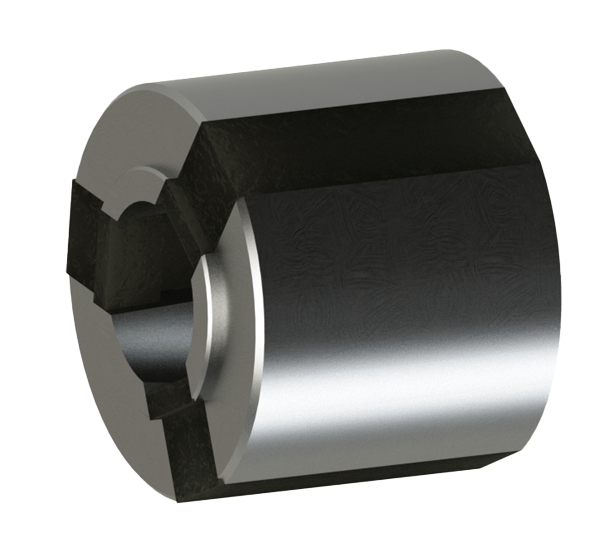
01 · 结构与工作原理
橡胶夹头是怎样夹紧工件的?
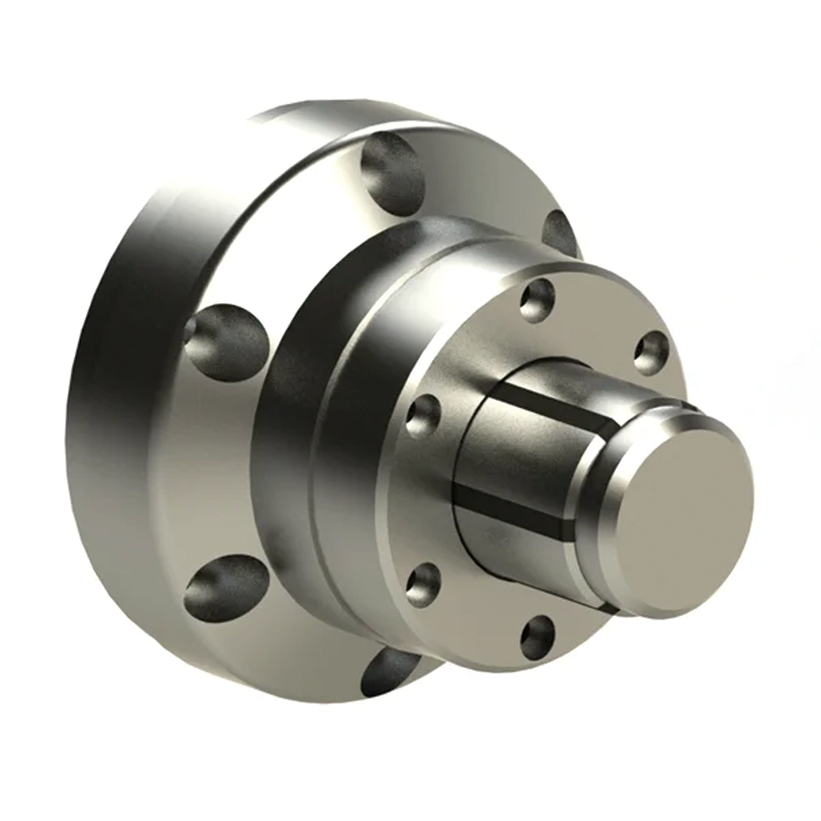
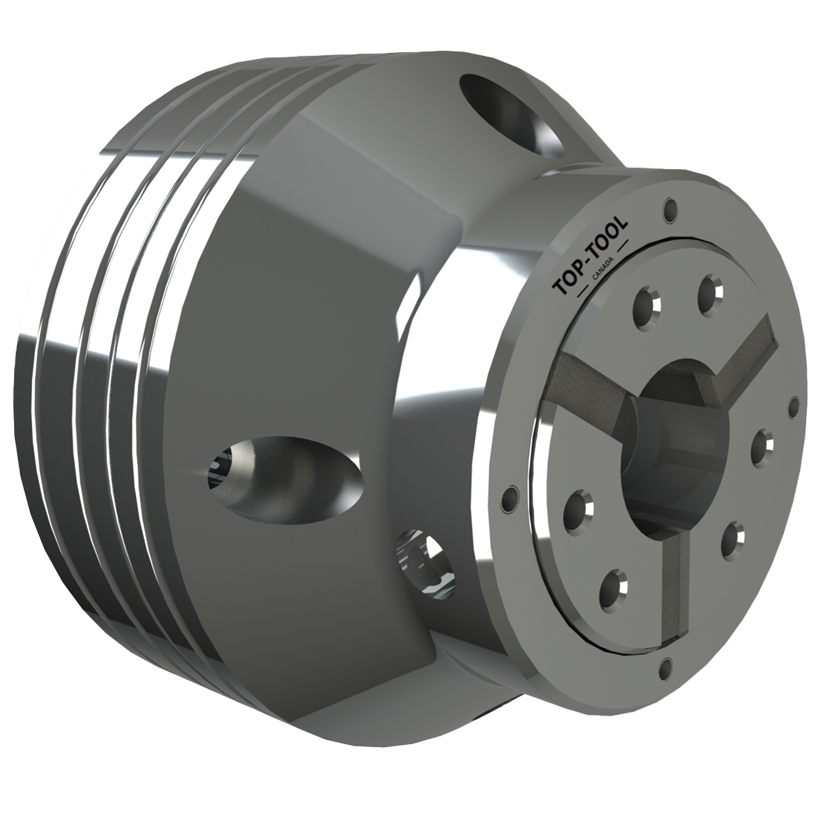
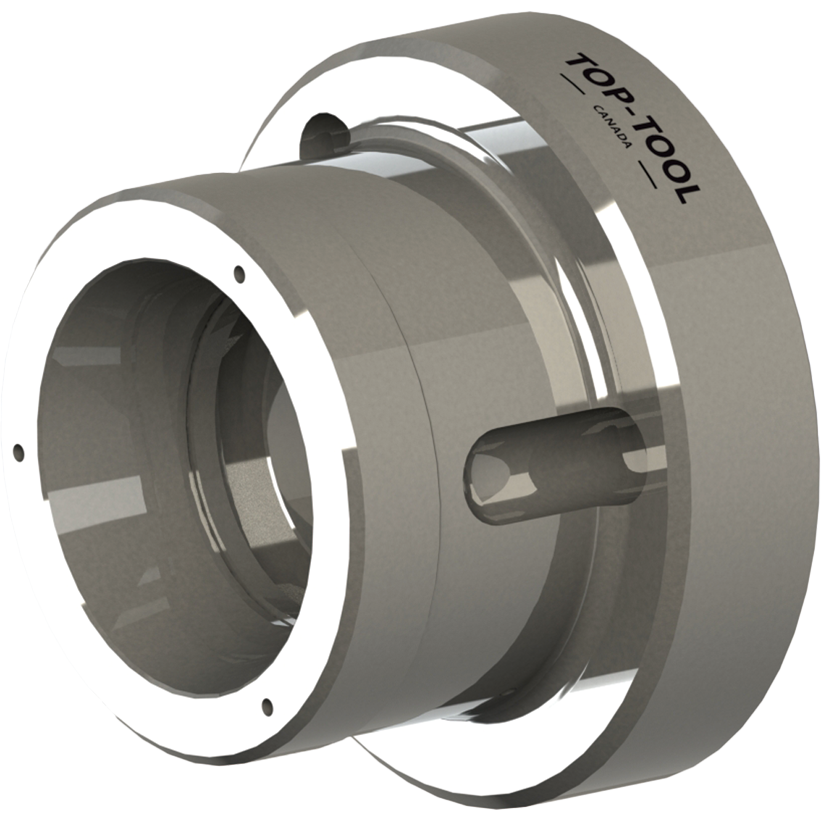
橡胶夹头也常称为橡胶筒夹,是安装在配套卡盘内、可以更换的夹持件。硬化钢夹瓣直接接触工件,各夹瓣通过硫化橡胶连接在一起,实现同步开合。
从卡盘动作到工件夹紧
- 安装筒夹:根据工件尺寸和夹持形状,选择与卡盘匹配的橡胶筒夹。
- 夹紧工件:卡盘将轴向运动转换为夹瓣的径向运动,使夹持面贴合工件。
- 加工与松开:夹瓣在切削时支撑工件,加工完成后松开,便于取出工件或自动下料。
能为装夹带来哪些改善?
稳定的定位精度
正确匹配的 KORRETTO 卡盘、成品橡胶筒夹与工件组合,可实现 0.01 mm 定位精度,无需为每次装夹反复镗削软爪。
分散夹紧力,提供刚性支撑
多个钢夹瓣沿工件周向支撑。光孔适合已加工表面,带槽夹持孔适合需要增强抓持能力的工况。
保留卡盘,更换筒夹
更换兼容的夹持件即可适应另一种工件尺寸,不必每次拆下整套卡盘或重新准备软爪。
精度要区分测量项目:定位精度、径向跳动和重复定位精度不是同一个指标。应按具体型号确认测量方式和检验条件;最终加工精度还受主轴、工件及切削工艺影响。
橡胶筒夹与普通开槽弹簧夹头有什么区别?
| 比较项目 | 橡胶筒夹 | 普通开槽弹簧夹头 |
|---|---|---|
| 夹持结构 | 分开的硬化钢夹瓣,通过硫化橡胶连接。 | 开槽的弹性金属本体,通过弹性变形夹紧。 |
| 夹瓣间隙 | 夹瓣之间由橡胶填充,减少容易积屑的开放缝隙。 | 通常存在开槽间隙,是否密封取决于具体结构。 |
| 选型重点 | 筒夹与卡盘配套、接触长度、工件表面和换型要求。 | 筒夹结构、夹持直径、公差及机床接口。 |
两者正确选型后都可用于精密夹持。应比较整套装夹方案,而不是只看“橡胶”或“弹簧”名称。
02 · 先确定夹持位置
夹外圆,还是以内孔定位?
先确定工件的定位基准和需要加工的表面。外夹橡胶筒夹与内涨夹头的动作方式和配套结构不同,不能只按直径相近就互换。
外圆夹持:橡胶筒夹与卡盘
夹持轴、套、环件或异形工件的外部。可选择替换筒夹或完整卡盘,并按机床和加工要求确认配置。
查看通孔橡胶筒夹卡盘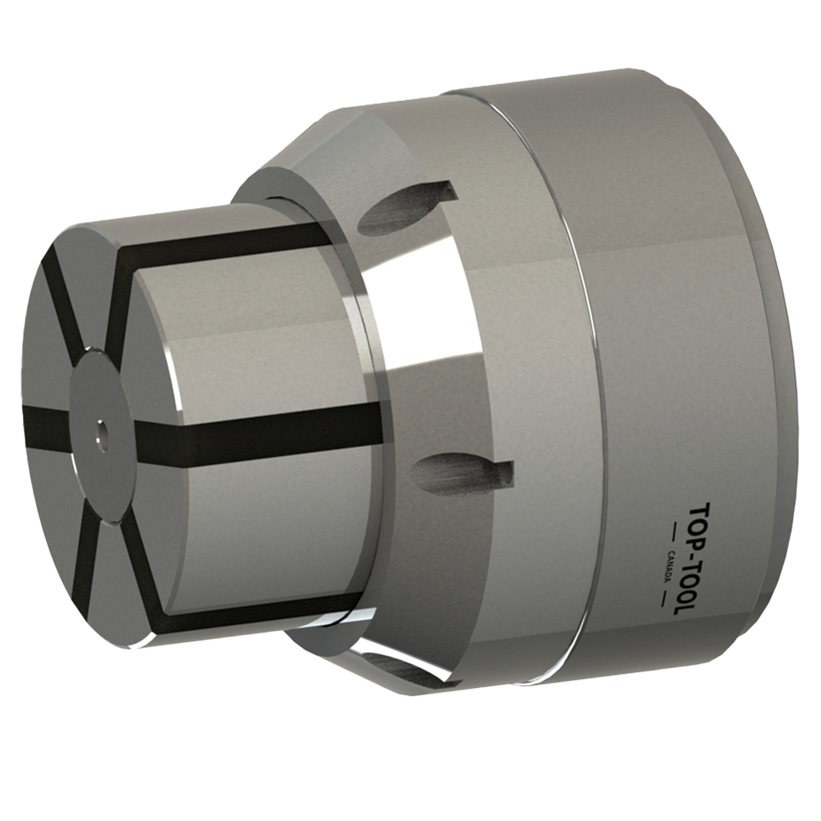
内孔夹持:内涨夹头与涨套
利用工件内孔定位并涨紧,为外部加工留出空间。内涨橡胶筒夹,也称橡胶涨套,是其中可更换的夹持件,需与对应芯轴和卡盘配套。
查看盲孔内涨夹头卡盘03 · 匹配夹持孔与工件形状
光孔、带槽、可加工和异形橡胶夹头
KORRETTO 橡胶夹头有光孔、带槽、可加工和异形夹持孔等形式,应根据工件材料、表面状态、形状及加工要求选择。
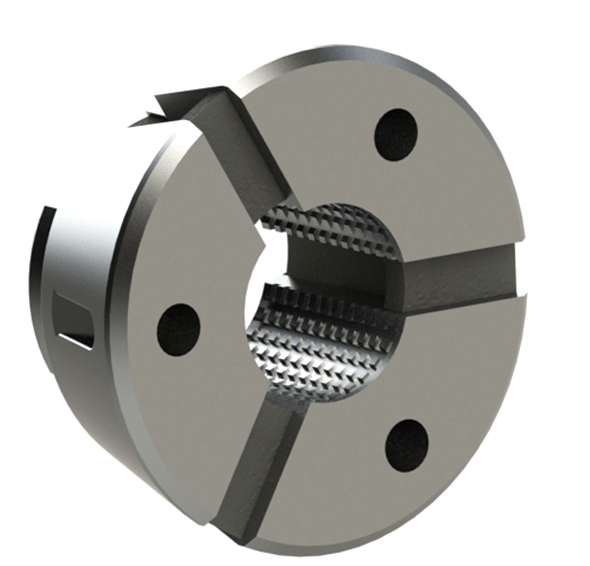
光孔橡胶夹头
适合已精加工、磨削、抛光或电镀表面,以及需要尽量减少夹痕的工件。
带槽橡胶夹头
适合毛坯或需要更强抓持能力的加工。槽形应根据夹持面和切削条件选择。
可加工橡胶夹头
使用配套修孔工具,按工件要求加工夹持孔的直径或形状,完成后再投入使用。
异形橡胶夹头
可按圆形、方形、六角形或客户工件轮廓匹配夹持孔,具体形状需结合图纸确认。
04 · 匹配加工设备与工件
从数控车削到铣钻、多主轴加工
数控车削
适用于轴、套、环件及二次装夹加工。需确认夹持长度、表面状态和刀具加工空间。
查看车削用橡胶筒夹卡盘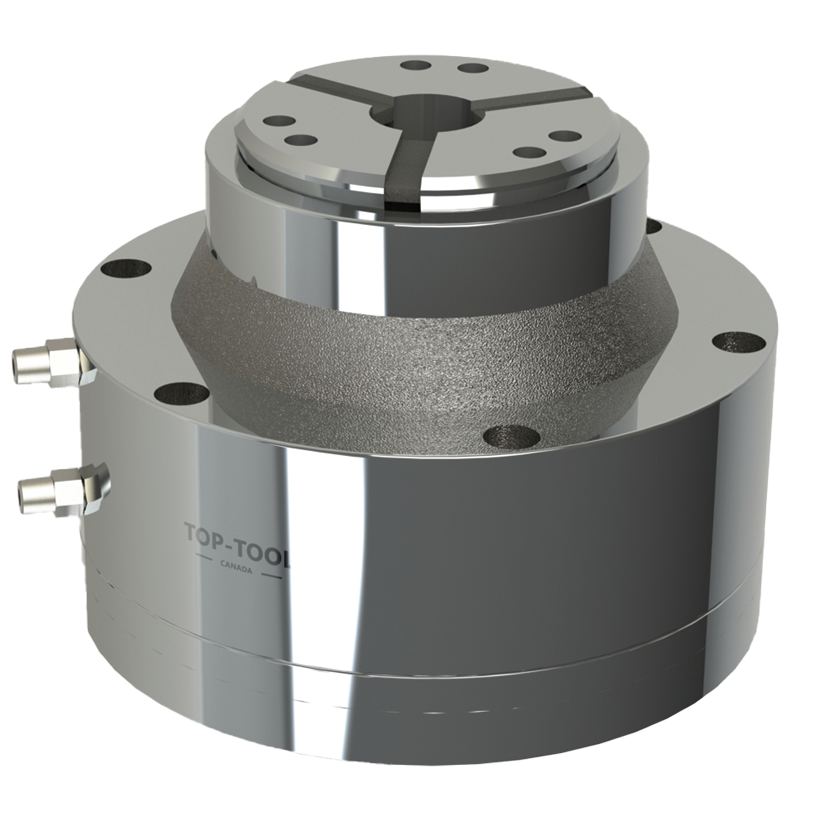
铣削与钻孔
固定式液压橡胶夹头卡盘可用于工装夹具或加工工位,需核对液压供给、安装方式和刀具避让空间。
查看立式液压橡胶夹头卡盘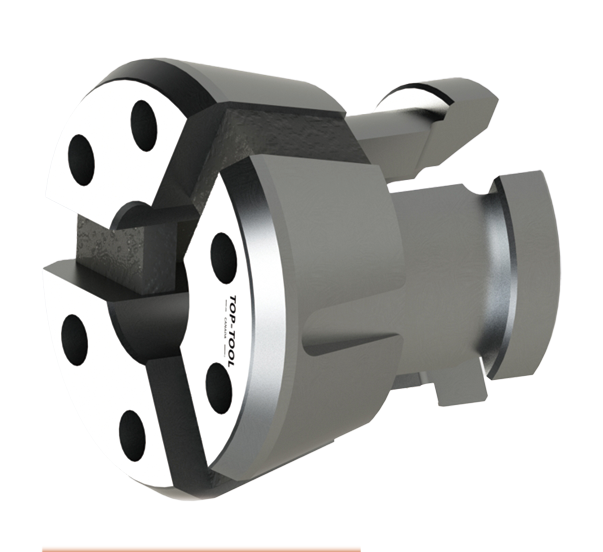
多主轴机床
用于多主轴机床的相应夹持位置,需确认主轴布局、安装接口和驱动方式,匹配批量加工节拍。
查看多主轴橡胶夹头薄壁件与已加工表面
较大的接触面积可分散薄壁环件、套类零件的夹紧力。光孔夹持面有助于减少精加工、抛光和电镀表面的局部夹痕。实际夹紧力仍应根据材料、壁厚和切削负载调整。
适合优先考虑的工件
批量生产、频繁换型的轴套零件,以及具有合适夹持面的薄壁件、圆形和异形工件。
需要先评估工装的情况
形状很不规则的铸件、夹持尺寸变化较大的毛坯,或需要各卡爪单独调整的工件,可能更适合爪式卡盘、补偿卡盘或专用夹具。
自动上下料:核对机械手抓取空间、工件定位、夹紧与松开信号、安全联锁。多主轴机床还需匹配各夹持位置的主轴接口和上下料顺序。
05 · 选型与询价资料
橡胶夹头和卡盘怎么选?
先确定工件夹在哪里、哪些表面需要加工,再选择产品类型。具体尺寸、安装接口和配置,应结合工件图纸及机床资料确认。
按加工需求快速选型
| 加工需求 | 建议先看 |
|---|---|
| 夹持已加工外圆,尽量减少夹痕 | 光孔橡胶夹头 |
| 薄壁件外圆夹持 | 橡胶筒夹 |
| 需要更强的抓持能力 | 带槽橡胶夹头 |
| 需要按工件尺寸加工夹持孔 | 可加工橡胶夹头 |
| 方形、六角形或其它异形工件 | 异形橡胶夹头 |
| 盲孔内涨夹持 | 盲孔内涨夹头卡盘 |
| 通孔内涨夹持 | 通孔内涨夹头卡盘 |
| 重复装夹时控制轴向位置 | 带内定位橡胶筒夹卡盘 |
| 气动夹紧、高速车削 | JAB-SK 高速气动橡胶筒夹卡盘 |
| 铣削或钻孔 | 立式液压橡胶夹头卡盘 |
| 多主轴机床加工 | 多主轴橡胶夹头 |
询价时请随图纸提供这六项信息
1. 夹持位置
标出外圆或内孔、可用夹持长度及定位端面;内涨夹持还需说明盲孔或通孔、可用孔深。
2. 尺寸与形状
提供夹持直径、公差、壁厚,以及圆形、方形、六角形或其它异形轮廓。
3. 材料与表面状态
说明工件材料,夹持处是毛坯、铸造、锻造、精加工、磨削、电镀还是抛光表面。
4. 装夹精度要求
说明夹紧后的允许跳动、重复装夹的位置要求,并提供图纸上的加工公差。
5. 机床与安装条件
提供机床型号、主轴或工装接口、驱动方式、可用行程和工作转速。
6. 加工与生产要求
标出切削位置和刀具进入方向,说明批量、换型频率及自动上下料要求。
06 · 换型、安装与日常维护
橡胶夹头的快速更换与维护
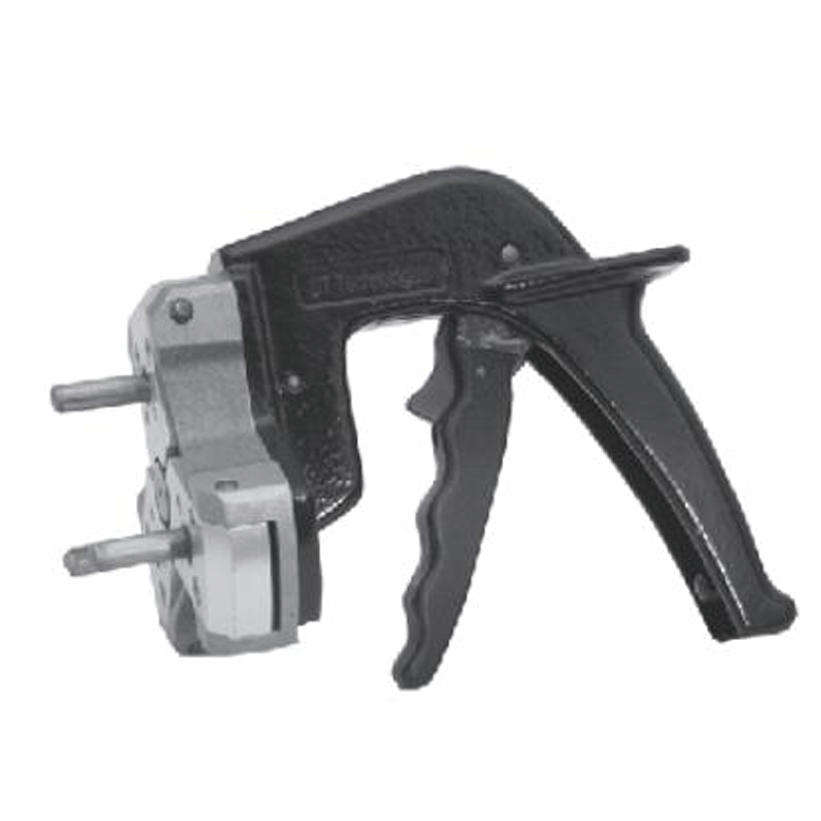
- 保留卡盘:更换配套筒夹,不必每次拆下整套卡盘。
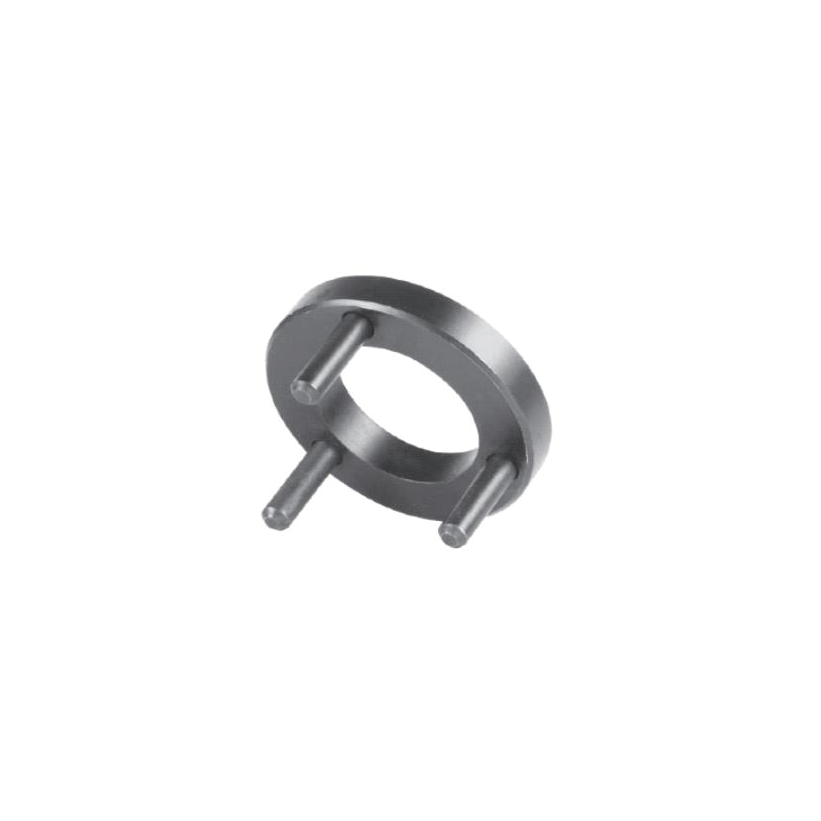
- 使用配套工具:按对应产品的安装、释放步骤完成拆装。
- 检查装夹状态:重新生产前核对筒夹就位、定位挡块和装夹跳动。
安装前需要检查什么?
核对机床主轴或工装安装面、拉管或驱动连接、可用行程、卡盘尺寸、工件挡块、工作转速和负载。自动化应用还要检查夹紧、松开信号与安全联锁。气动、液压和机械驱动结构应分别确认接口。
防屑结构与日常维护
硫化橡胶填充在钢夹瓣之间,减少容易积屑的开放缝隙,但不能据此认定整套卡盘完全密封或无需维护。
定期检查橡胶连接处和夹持面,清理安装面与接触面,按说明书要求润滑,并检查定位挡块和快换工具。更换筒夹后,应重新检测装夹跳动。
专用快换工具能否支持机器人或机械臂?
可以。快换工具有手动和气动两种,也有专门针对自动化的设计。无论是桁架式机器人还是机械臂,我们都可以为您定制专用快换工具。
橡胶夹头常见问题
什么是橡胶夹头?为什么既有硬度又有弹性?
橡胶夹头也常称为橡胶筒夹,是装在配套卡盘内、可以更换的夹持件。硬化钢夹瓣直接接触工件,硫化橡胶将各夹瓣连接在一起。弹性运动来自橡胶连接,使钢夹瓣保持较高硬度和耐磨性;橡胶填充夹瓣之间的连接处,有助于减少切屑进入。整套夹持系统还包括卡盘、驱动和定位部件。
橡胶筒夹和普通弹簧夹头有什么区别?
普通开槽弹簧夹头通过弹性本体的适量变形夹紧工件;橡胶筒夹采用硫化橡胶连接的刚性夹瓣。橡胶填充夹瓣间隙,有助于减少切屑积聚。选择时仍应比较实际夹持直径、接触长度、精度要求和换型方式,不能只根据产品名称判断是否可以替换。
橡胶筒夹能减少薄壁件变形和表面夹伤吗?
较大的接触面积可以分散夹紧载荷,避免压力过度集中在少数接触点。光孔夹持面有助于减少成品表面的局部压痕,常用于薄壁回转体、有色金属及不锈钢等工件。是否满足要求仍取决于壁厚、筒夹尺寸、夹紧力、夹持长度和切削条件,应结合图纸与试夹确认,不能承诺所有工件都不变形或不留痕。
外夹式橡胶筒夹和内涨夹头有什么区别?
外夹式橡胶筒夹夹紧工件外圆;内涨夹头从工件内孔向外涨紧,为外圆加工留出空间。内涨橡胶筒夹是内涨卡盘中的可更换夹持件,并不是外夹式橡胶筒夹。应先确认工件的定位基准和待加工位置,再选择对应结构。
盲孔和通孔内涨橡胶筒夹可以通用吗?
一般不能直接通用。盲孔和通孔内涨系统的夹紧与拉杆连接结构不同,需要分别匹配筒夹、有效孔深、夹持长度和机床接口。选型时还要核对孔口形状、孔径公差与壁厚,不能仅凭相同孔径判断可以互换。
橡胶夹头选型和询价需要提供哪些资料?
- 工件尺寸:提供图纸、夹持直径及公差、壁厚、夹持长度和定位面;内涨夹持还需说明有效孔深。
- 材料与表面:说明材料、毛坯或成品表面状态,以及允许的夹痕和变形。
- 机床与加工要求:提供机床型号、主轴或工装接口、驱动方式、工作转速和生产节拍;精加工还应说明夹紧后的跳动和重复定位要求。
橡胶夹头需要修内孔吗?
与工件匹配的成品橡胶筒夹不需要为每次装夹反复镗削软爪。可加工筒夹则属于另一种方案,需要在使用前将夹持孔加工至所需尺寸。是否可以修内孔、使用何种工具以及可修配范围,应按具体筒夹规格确认,不能将所有成品筒夹都视为可随意改孔。
橡胶筒夹和膜片卡盘怎么选?
橡胶筒夹适合大面积接触、可更换夹持件和重复生产;膜片卡盘也是精加工中实现精密弹性夹持的一种选择。对于薄壁盘类、短夹持面或易变形工件,应结合夹紧力、工件形状、表面状态和允许变形量比较,并通过试夹确认。
KORRETTO 有外六方的橡胶夹头吗?
我们生产外六方的橡胶夹头,并已有客户在使用。目前六方筒夹属于定制产品,如有需求,请联系我们的售前客服。
与爪式动力卡盘相比,KORRETTO 橡胶筒夹卡盘有哪些优势?
- 减少反复镗削软爪:匹配的成品橡胶筒夹已具有所需夹持形状,无需为每次装夹重新镗削一套软爪。可加工筒夹需在使用前完成修孔。
- 稳定定位:正确匹配的 KORRETTO 卡盘、成品橡胶筒夹和工件组合,可实现 0.01 mm 定位精度,无需重新加工软爪。
- 刚性支撑:多个刚性夹瓣支撑工件较大范围的圆周,提供较高夹持刚性。与相近尺寸的爪式卡盘比较时,应核对规定驱动条件下的额定夹紧力。
- 适合高速夹持:紧凑、均匀的回转结构没有外伸夹爪。允许转速仍应按实际卡盘、筒夹和工件组合确认,不能将同一转速上限用于所有型号。
- 换型更快:切换至另一种兼容工件尺寸时,可更换橡胶筒夹,不必另行准备一套软爪或拆下整个卡盘。
橡胶夹头技术指南与相关夹持方案
让夹持方案匹配实际工件
发送工件图纸,确认筒夹与卡盘配置
提供工件图纸、夹持位置和机床型号。KORRETTO 可协助选择橡胶筒夹或内涨夹头,并确认配套卡盘、定位挡块和安装工具。
 津公网安备12011102001907号