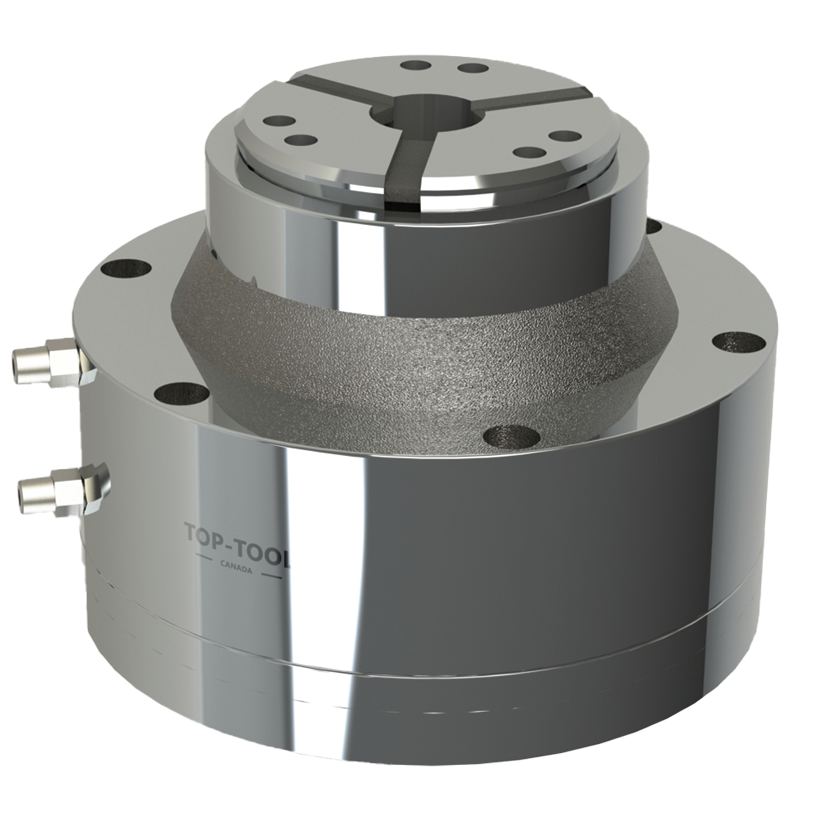
产品概述
立式液压橡胶夹头卡盘固定安装在工作台或专机工位,通过液压驱动夹紧与松开。适合铣削、钻孔和自动化装夹;它是固定工位夹具,不按回转卡盘的最高转速选型。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
毛坯或粗加工可选配防滑槽筒夹。夹持能力应结合液压压力、安装刚性、工件伸出长度和切削负载确认,自动化应用还需匹配夹紧到位检测与安全联锁。
核心特点
-
固定工位安装
用于工作台、专机或二次夹紧工位,按安装基面、液压接口和刀具空间布置。
-
液压驱动夹紧与松开
以液压作为夹紧与松开动力源,便于与自动化工位节拍、联锁与安全回路协同设计。
-
与橡胶夹头、橡胶筒夹配套
作为卡盘单元与可更换橡胶夹头或橡胶筒夹组合使用,按直径段与工况维护夹持系统。
-
分瓣金属本体与硫化橡胶连接
金属夹持段直接夹紧工件;硫化橡胶承担瓣间连接与槽缝密封,辅助平行夹紧与稳定松开。
-
密封防屑与减少磨损风险
有助于降低铁屑与切削液侵入缝隙的概率,减轻配合面异常磨损与铁屑划伤风险。
-
液压与安装匹配
根据工件直径、切削负载和伸出长度选择夹持能力,同时核对油路、安装尺寸和工位空间。
适用场景
- 固定安装夹紧工位或立式夹紧线体;
- 立式专机、固定夹紧单元或二次夹紧工位;
- 自动化上下料与节拍稳定的批量产线;
- 精加工对装夹一致性与重复装夹有要求的场合;
- 粗加工或切削负载较高的工序(结合型号、液压与试夹);
- 较高节拍连续加工;
- 需要与液压站、阀块或机床液压回路联调的成套项目;
- 需核对液压接口、安装尺寸、夹持范围与工件条件后再定型的选型场景。
关键参数与尺寸资料
关键参数说明
下表列出四种固定工位卡盘的安装尺寸、精度、安装螺栓和夹持范围。选型时同时核对液压工作条件、工件伸出长度及刀具接近空间。
尺寸 / 结构示意图
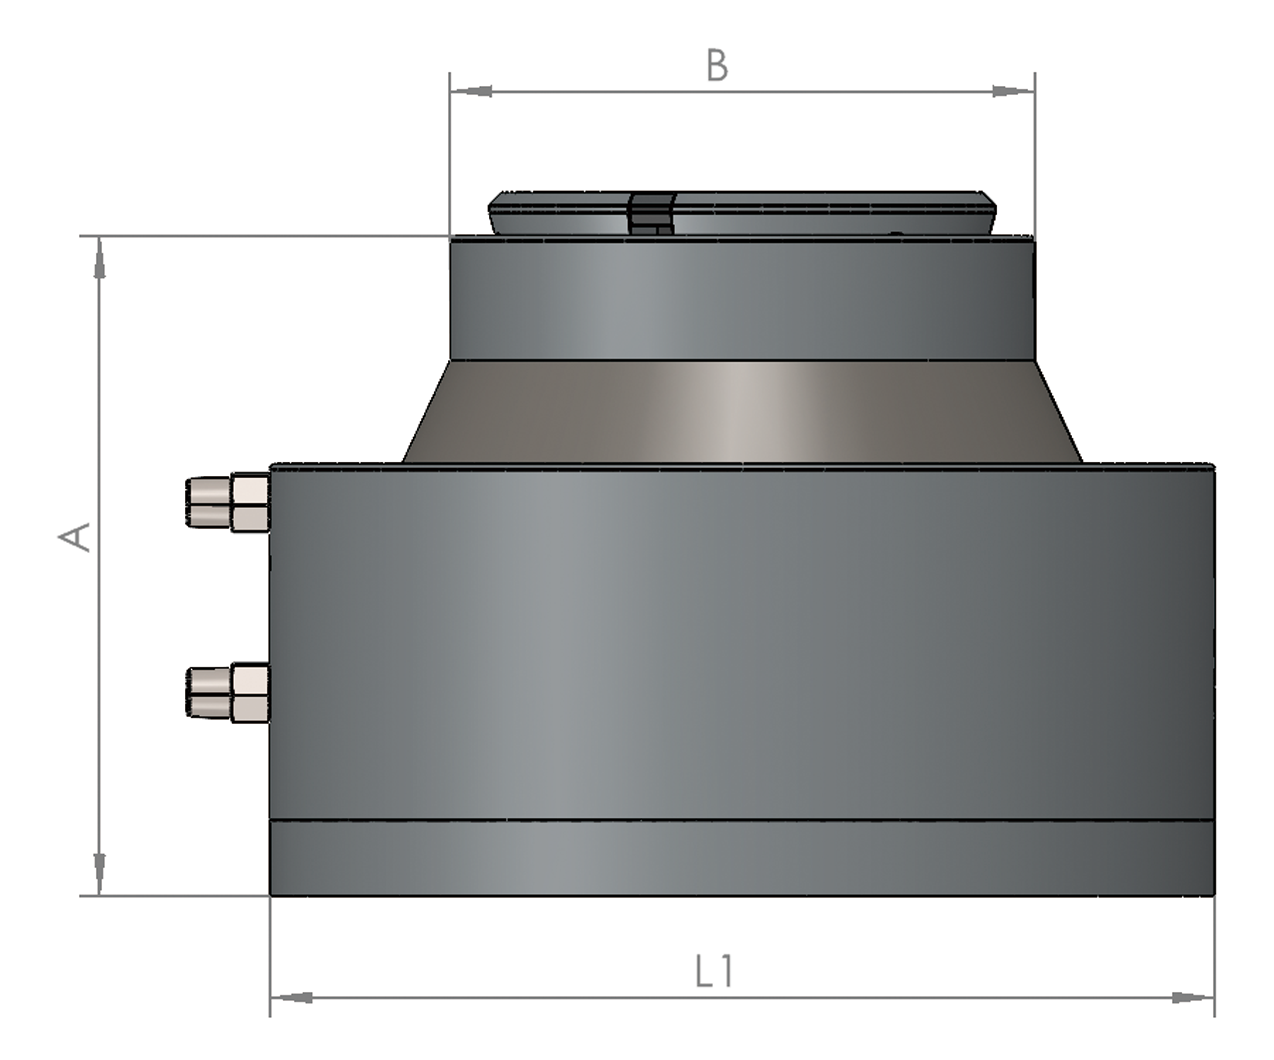
型号与尺寸参数
| 型号 | A [mm] | B [mm] | L1 [mm] | 精度 [mm] | 安装螺栓 | 夹持范围 [mm] |
|---|---|---|---|---|---|---|
| 52 | 120 | 125 | 154 | 0.01 | PCD Ø157 (M8) | 6–52 |
| 65 | 130 | 130 | 174 | 0.01 | PCD Ø180 (M8) | 6–65 |
| 80 | 130 | 160 | 186 | 0.01 | PCD Ø194 (M8) | 16–80 |
| 100 | 140 | 220 | 229 | 0.01 | PCD Ø240 (M8) | 26–100 |
表列精度为该系列的部件参数。安装基面、液压条件、筒夹与工件配合会影响实际装夹结果;请结合工件需要核对检验条件。
选型与询价需提供的信息
- 工件图纸;
- 工件外径或夹持直径;
- 夹持长度;
- 材料;
- 毛坯状态;
- 是否需要防滑槽;
- 机床品牌;
- 机床型号;
- 安装方式;
- 安装空间;
- 液压接口;
- 拉杆或驱动条件;
- 目标节拍;
- 加工类型;
- 当前夹持方式;
- 现有夹持问题。
常见问题
立式液压橡胶夹头卡盘适合哪些设备?
适合需要固定安装、立式夹紧或自动化工位夹紧的机床、专机或工装设备。选型需核对安装方式、液压接口、夹持范围、工件尺寸和机床或工位空间。
它和普通液压卡盘有什么区别?
普通液压卡盘通常指三爪、二爪或四爪液压动力卡盘;立式液压橡胶夹头卡盘侧重橡胶夹头 / 橡胶筒夹夹持结构、固定安装形态和特定工位配套。二者不能按名称直接替代。
它和单独橡胶筒夹有什么区别?
橡胶筒夹是可更换夹持元件;立式液压橡胶夹头卡盘是夹持单元或卡盘本体,需要与液压驱动、安装接口和机床结构配套。
橡胶是否直接接触工件?
不是。金属夹持段直接夹紧工件;硫化橡胶主要用于连接分瓣金属、辅助平行夹紧、密封槽缝和帮助稳定松开。
能否用于粗加工或较高节拍加工?
可以。在合理型号、液压条件和机床刚性满足要求的情况下,可用于粗加工和较高节拍加工。毛坯夹持或粗加工可根据需要选择带防滑槽的橡胶筒夹,仍需结合夹持范围、液压工作压力、切削负载和试夹结果确认。
询价需要准备哪些资料?
- 请提供工件图纸、夹持直径、夹持长度。
- 材料、毛坯状态、机床型号。
- 安装方式、液压接口、可用空间。
- 目标节拍、加工类型、当前夹持方式及现有夹持问题等。
 津公网安备12011102001907号