橡胶筒夹夹持棒料的校表检查
圆棒从橡胶筒夹前端伸出,测头放在棒料外圆。
查看完整案例在 YouTube 观看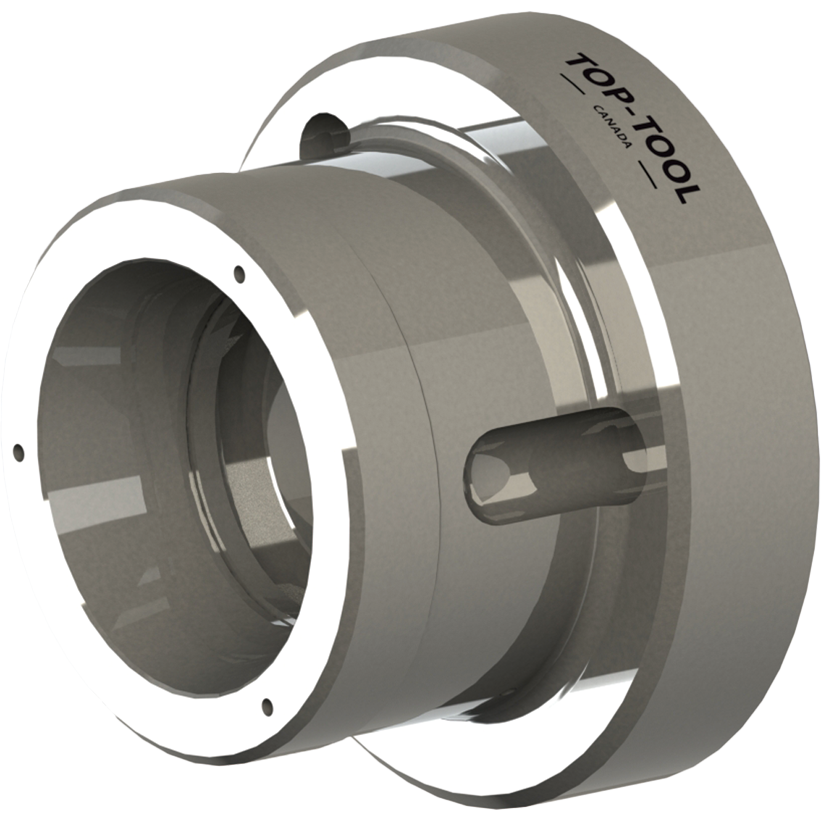
通孔橡胶筒夹卡盘通过机床拉管传递夹紧动作,由配套筒夹夹紧工件外圆。棒料能否穿过整套系统,还需同时核对筒夹、卡盘、拉管及主轴通孔。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
适合长件、棒料或连续加工场景,减少频繁重新装夹。
硬化钢分瓣通过硫化橡胶连接,金属瓣负责直接夹持工件,橡胶连接提供弹性运动。
由于分瓣槽缝被硫化橡胶填充,切削铁屑不容易进入卡爪缝隙,有助于减少清理难度和卡滞风险。
分瓣夹持面沿工件外圆分散夹紧力,有助于减少局部夹痕;薄壁件需结合夹持长度和压力试夹。
可用于薄壁件、外观件、有色金属、不锈钢等对表面保护有要求的工件。
更换对应筒夹即可调整夹持规格;EM 可加工筒夹可配套修内孔工具加工定制夹持孔。
适合:
圆棒从橡胶筒夹前端伸出,测头放在棒料外圆。
查看完整案例在 YouTube 观看先按工件直径选择规格,再核对行程、拉力、径向夹紧力和最高转速。配套橡胶筒夹系列列有筒夹精度 ≤ 0.01 mm、本体精度 ≤ 0.005 mm、筒夹硬度 HRC 58–62;实际装夹还需结合筒夹与工件配合检查。
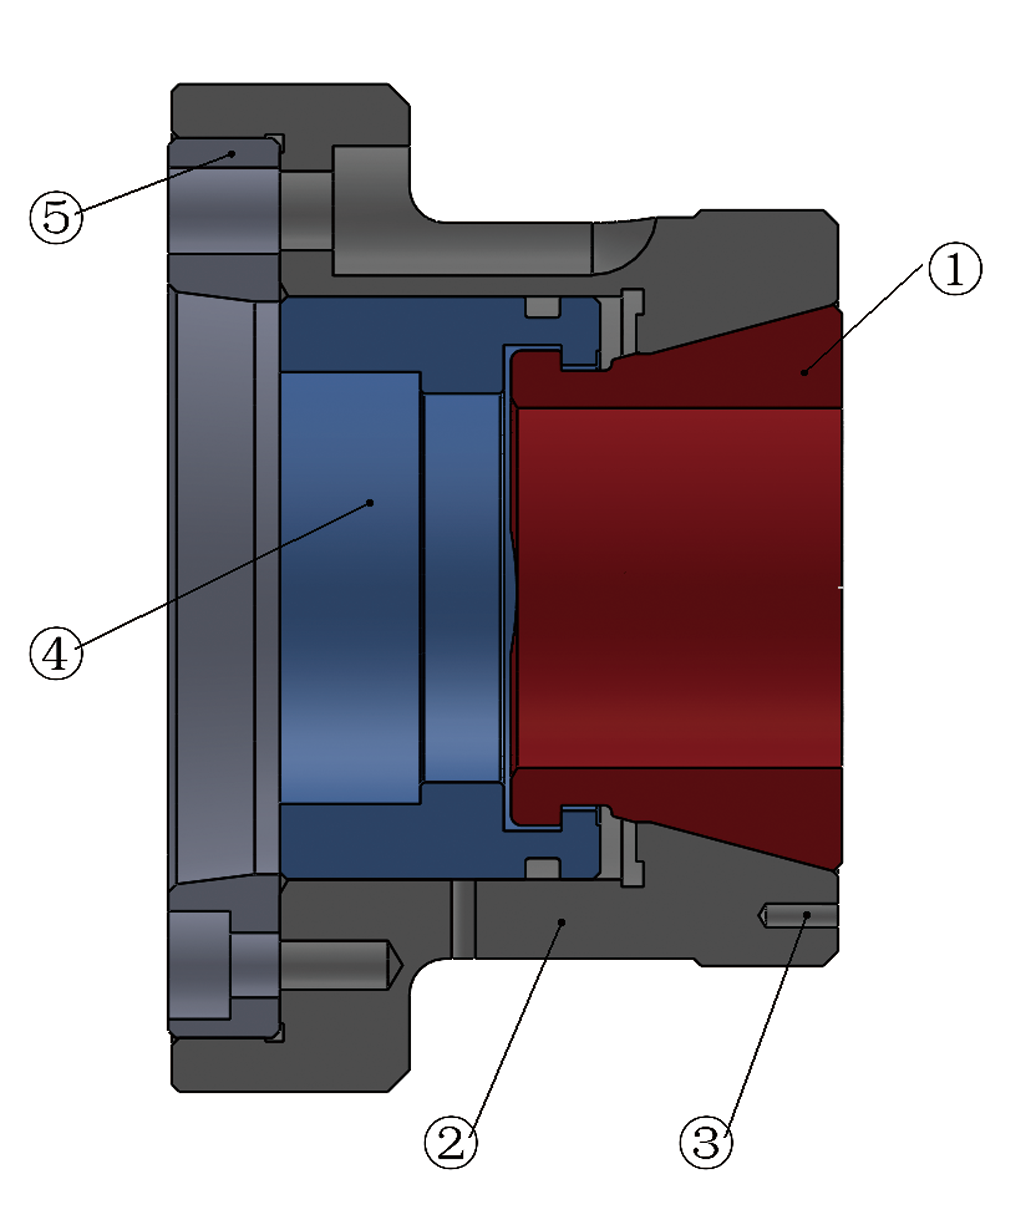
| 序号 | 部件名称 |
|---|---|
| 1 | 硫化分瓣橡胶筒夹(后拉夹紧) |
| 2 | 硬化钢卡盘本体 |
| 3 | 前端定位挡块安装螺纹 |
| 4 | 拉管连接螺纹 |
| 5 | 主轴法兰 |
| 规格 | 行程 [mm] | 最大拉力 [kN] | 最大径向夹紧力 [kN] | 最大夹持直径 [mm] | 推荐工件公差 [mm] | 最高转速 [r/min] |
|---|---|---|---|---|---|---|
| 32 | 2.5+3 | 25 | 70 | 32 | ±0.3 | 8000 |
| 42 | 2+2.5 | 35 | 80 | 42 | ±0.5 | 7000 |
| 52 | 2+2.5 | 40 | 94 | 52 | ±0.5 | 7000 |
| 65 | 2+2.5 | 45 | 105 | 65 | ±0.5 | 6000 |
| 80 | 2+2.5 | 50 | 115 | 80 | ±0.5 | 5500 |
| 100 | 3+5 | 65 | 150 | 100 | ±1.0 | 5000 |
| 125 | 3+6 | 70 | 165 | 125 | ±1.0 | 3200 |
| 160 | 3+3 | 100 | 235 | 160 | ±1.0 | 3200 |
请尽量提供以下信息,便于判断通孔橡胶筒夹卡盘是否适用:
如需在橡胶筒夹、橡胶夹头卡盘和内涨橡胶夹头之间比较结构差异,可先查看 橡胶夹头与筒夹卡盘。
适合棒料穿过、长件外圆夹持、薄壁回转体、外观件和易划伤材质。是否适用需结合壁厚、夹持长度、切削负载和试夹结果确认。
通孔结构便于棒料或长件穿过卡盘,适合连续加工或需要减少重复装夹的场景。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
橡胶筒夹通过较大的接触面积分散夹紧力,有助于降低局部压痕和变形风险,但实际效果仍取决于壁厚、材料、夹持长度和切削参数。
通孔橡胶筒夹卡盘适合棒料、重复换型,以及关注夹痕和薄壁变形的工件。选择橡胶筒夹或爪式动力卡盘,应同时比较工件形状、夹持长度、切削负载与换型方式;粗加工也可根据需要使用带防滑槽的橡胶筒夹。
KORRETTO 橡胶筒夹系列,筒夹精度 ≤ 0.01 mm,本体精度 ≤ 0.005 mm,筒夹硬度 HRC 58–62。选型时还需核对型号、夹持范围、通孔、接口尺寸与机床安装条件;页面参数表仅供初步选型参考,具体以样本及双方确认为准。
 津公网安备12011102001907号