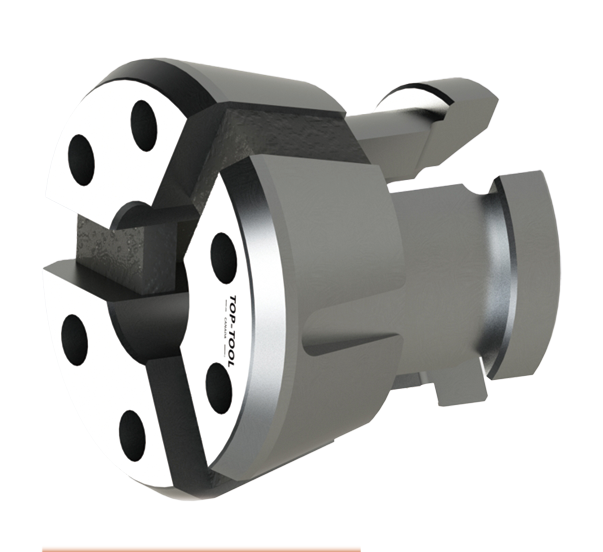
产品概述
多主轴橡胶夹头用于对应机型的夹持工位。下表按机床型号、参考代号、外形尺寸和夹持直径列出 20 项规格,选择时应先核对现用夹头与主轴接口。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
多主轴加工需兼顾各工位的夹持状态与生产节拍。毛坯或粗加工可评估防滑槽夹持面;相同直径不代表不同机型的夹头能直接互换。
核心特点
-
多主轴机床适配
针对多主轴自动车床、多主轴车床及 INDEX 等特定品牌多主轴设备,强调品牌、主轴数量、接口与安装尺寸的逐项核对。
-
批量装夹一致性
适合批量加工与重复装夹,关注多主轴之间的夹持力与重复装夹表现,减少批次内波动。
-
分瓣金属本体 + 硫化橡胶
金属本体分瓣后通过硫化橡胶连接,橡胶不作为直接夹持接触面,而是帮助金属夹持段在夹紧与松开时保持更接近平行的运动,有助于提升夹持精度、重复稳定性与夹持刚性。
-
夹持力与夹持刚性
在合理型号与机床条件下可用于较高负载工序;具体上限以样本允许转速、夹持范围与试夹为准。
-
粗加工与防滑槽选项
毛坯或粗加工场景可选用内孔带防滑槽的筒夹,提高对毛坯的夹持稳定性。
-
密封防屑与稳定松开
分瓣槽缝由硫化橡胶密封,切削液和铁屑不容易进入夹头缝隙,有助于减少夹头与卡盘本体配合面的磨损,也降低铁屑划伤工件表面的风险;橡胶连接结构可帮助筒夹在反复夹紧后保持稳定松开,减少类似弹簧筒夹因金属疲劳造成松开不畅的风险。
适用场景
- INDEX 等特定品牌多主轴自动车床
- 多主轴车床产线
- 具备车铣功能的特定多主轴自动车床(须核对接口与样本)
- 高节拍批量加工与重复装夹
- 小型回转件外圆夹持
- 薄壁件或表面易划伤的精密车削工序
- 精加工、粗加工及连续批量加工(按样本与试夹确认)
- 需要多工位、多主轴间夹持状态尽量接近的加工安排
关键参数与尺寸资料
关键参数说明
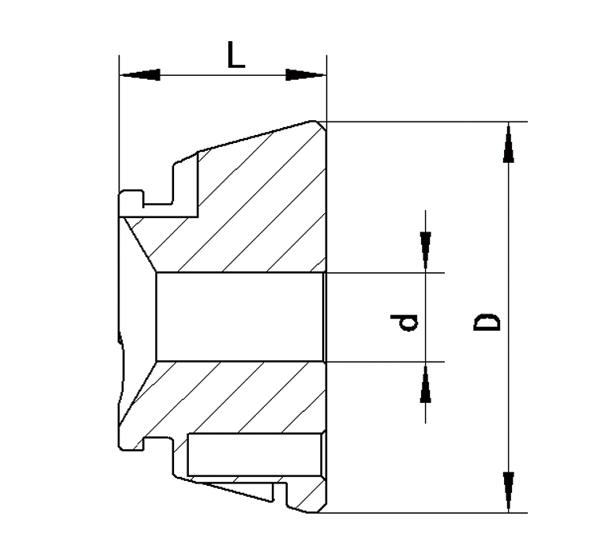
先按机床型号和现用夹头代号查找,再比较总长、外径、夹持范围及槽型。相同直径的夹头可能采用不同安装结构。
尺寸结构图
型号与尺寸参数
| 适配机型 | 参考代号 | L 总长 [mm] | D 外径 [mm] | 夹持直径范围 [mm] | A 槽型 / 夹持面代号 | 孔径步进 [mm] |
|---|---|---|---|---|---|---|
| Index MS16 | 16I | 35 | 44.3 | 4–16 | L | 0.5 |
| Index MS16 | 16I | 35 | 44.3 | 8–16 | R | 0.5 |
| Index MS16 | 16I | 35 | 44.3 | 11–16 | RL | 0.5 |
| Index MS18 | 22I | 36 | 44.3 | 4–22 | L | 0.5 |
| Index MS18 | 22I | 36 | 44.3 | 8–22 | R | 0.5 |
| Index MS18 | 22I | 36 | 44.3 | 11–22 | RL | 0.5 |
| Index MS22 | 9022L | 37 | 44.3 | 4–22 | L | 0.5 |
| Index MS22 | 9022R | 37 | 44.3 | 8–22 | R | 0.5 |
| Index MS22 | 9022RL | 37 | 44.3 | 11–22 | RL | 0.5 |
| Index MS22 | 9022BL | 40 | 44.3 | 4–22 | L | 0.5 |
| Index MS22 | 9022BR | 40 | 44.3 | 8–22 | R | 0.5 |
| Index MS22 | 9022BS | 40 | 44.3 | 11–22 | RL | 0.5 |
| Index MS32 | 32I | 47.15 | 61 | 4–32 | L | 0.5 |
| Index MS32 | 32I | 47.15 | 61 | 8–32 | R | 0.5 |
| Index MS32 | 32I | 47.15 | 61 | 11–32 | RL | 0.5 |
| Schütte AF26, SE25, SE26, SF26-S | 39S | 38 | 60.5 | 4–26 | L | 0.5 |
| Schütte AF26, SE25, SE26, SF26-S | 39S | 38 | 60.5 | 8–26 | R | 0.5 |
| Schütte AF26, SE25, SE26, SF26-S | 39S | 38 | 60.5 | 11–26 | RL | 0.5 |
| Mori Say 6-26 | 69B | 43 | 69.8 | 6–32 | L | 0.5 |
| Index ABC | 42I | 43 | 69.8 | 6–32 | L | 0.5 |
L、D、A 与技术图中的符号对应;孔径步进表示相邻订购规格的直径间隔。请提供现用夹头代号与尺寸,核对机型、接口和夹持面,不能只凭工件直径判断通用。
选型与询价需提供的信息
- 机床品牌
- 机床型号
- 主轴数量
- 夹头接口与安装尺寸
- 工件外径 / 内孔直径
- 公差与壁厚
- 材料
- 毛坯状态(铸造、棒料、预车等)
- 是否需要内孔防滑槽
- 夹持长度
- 当前夹持方式
- 目标节拍
- 批量
- 切削负载(精加工 / 粗加工 / 重切削等描述)
- 是否自动上下料
- 对表面质量、跳动或重复装夹的要求
多主轴橡胶夹头属于系列中的专用结构,若需比较通孔、内定位和内涨方案,可返回 橡胶夹头与筒夹卡盘。
常见问题
多主轴橡胶夹头适合哪些设备?
适合 INDEX 等特定品牌、具有多个主轴的自动车床、多主轴车床,或经核对的具备车铣功能的特定多主轴自动车床。选型时应核对机床品牌、主轴结构、夹头接口、安装尺寸与工件节拍要求。
它和普通橡胶筒夹有什么区别?
多主轴橡胶夹头是为多主轴机床设计的专用夹持件,重点匹配多主轴结构、接口、夹持空间与批量节拍;普通橡胶夹头或普通橡胶筒夹本体不能直接通用。
多主轴加工中为什么要关注夹持一致性?
多主轴机床常在多个主轴上同步或连续加工,同一批工件需要在多个夹持位置保持相近的夹持状态、夹持力与重复装夹表现;夹持一致性会影响尺寸稳定、表面质量、节拍与刀具负载。
橡胶夹头能否用于粗加工或较高节拍加工?
可以。橡胶夹头可以用于粗加工和较高节拍的批量加工,需结合工件材料、毛坯状态、切削负载与机床条件选型。对毛坯夹持或粗加工,可选用内孔带防滑槽的筒夹,以增强夹持毛坯的稳定性;仍须按样本允许转速、夹持范围与试夹结果确认。
多主轴橡胶夹头选型需要核对哪些参数?
应核对现用夹头代号、总长、外径、夹持范围和夹持面形式,再确认机床接口与工件需要的装夹精度。不同机型的夹头不能仅按孔径替换,具体检验要求可随工件图纸一并提供。
询价需要准备哪些资料?
- 请提供机床品牌与型号、主轴数量、夹头接口。
- 工件图纸、材料、夹持直径。
- 毛坯状态、目标节拍、是否自动上下料。
- 粗加工或精加工工况等信息,以便核对可装夹范围与推荐结构(含是否建议防滑槽)。
 津公网安备12011102001907号