DT 长鼻橡胶筒夹加工应用
视频从工件端部拍到卡盘整体。
查看完整案例在 YouTube 观看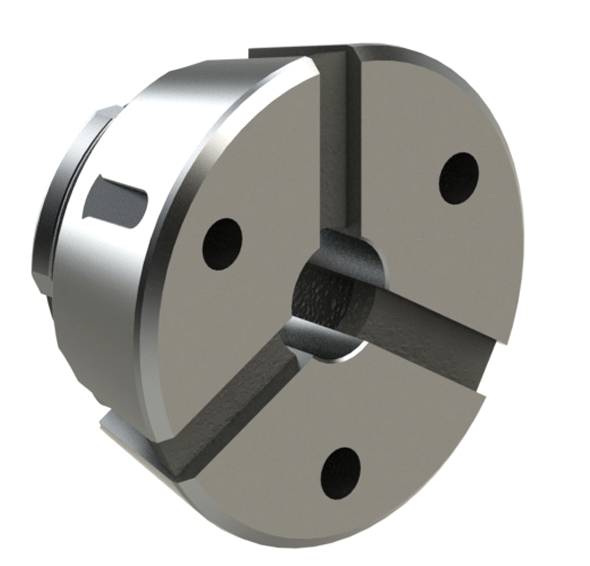
橡胶筒夹是装入卡盘本体的可更换夹持件,负责夹紧工件外圆或指定夹持面。更换工件直径时,可更换相应规格的筒夹,不必反复镗削软爪。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
光面夹持孔适合重视表面质量的工件;防滑槽规格适合需要增加抓持能力的毛坯或粗加工。EM 规格用于定制夹持孔加工,需配套修内孔工具,并确认加工余量。
按工件直径和孔形更换筒夹,保留匹配的卡盘本体,便于不同批次快速换型。
金属瓣承担主要夹紧与刚性传递,硫化橡胶承担瓣间连接与槽缝密封。
分开的硬化钢夹持瓣在有效行程内平行运动,使夹持面更均匀地接触工件。
降低铁屑与切削液侵入夹持缝隙的概率,减轻配合面异常磨损与铁屑划伤风险。
在匹配型号与机床条件下,可满足从轻载精加工到较高负载粗加工的差异需求;有助于提升装夹一致性与重复稳定性,须核对允许转速与夹持范围并结合试夹。
根据工件表面、毛坯状态和切削负载选择光面、径向槽或径向与纵向槽规格。
视频从工件端部拍到卡盘整体。
查看完整案例在 YouTube 观看橡胶筒夹系列列有筒夹精度 ≤ 0.01 mm、本体精度 ≤ 0.005 mm、筒夹硬度 HRC 58–62,分别对应夹持件与本体。下表按型别、夹持孔形状和尺寸列出规格。
可按工件材料、毛坯状态和加工负载选择不同夹持面形式。光面适合常规精加工与表面保护要求较高的工件;径向槽可用于增强对毛坯或较高负载工况的抓持;径向 + 轴向槽可用于抓持需求更高的场景。具体夹持面形式需结合工件材质、夹持长度、切削负载和试夹结果确认。
光面
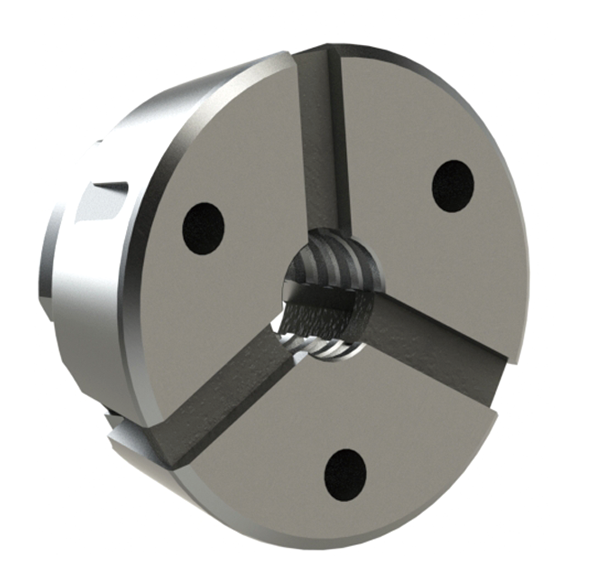
径向槽
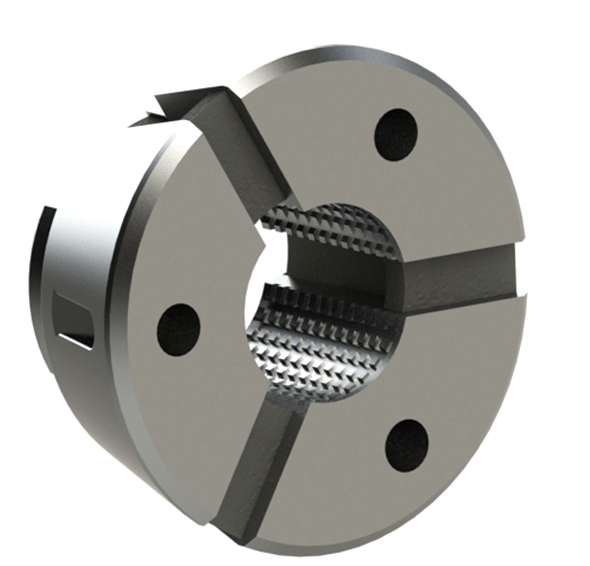
径向 + 轴向槽
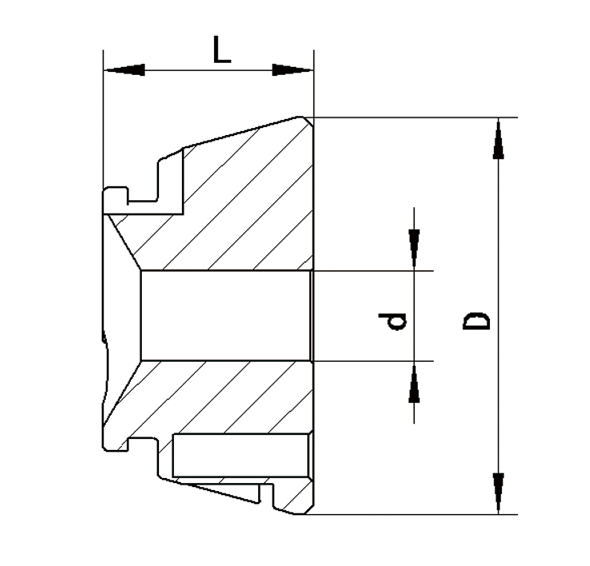
| 型别 | 代号 | L [mm] | D [mm] | d(圆形)[mm] | d(方形)[mm] | d(六方)[mm] |
|---|---|---|---|---|---|---|
| 32 | 32S | 44 | 57.7 | 6–32 | 7–27 | 7–22 |
| 32 | 32R | 44 | 57.7 | 8–32 | 8–27 | 8–22 |
| 32 | 32RL | 44 | 57.7 | 11–32 | — | — |
| 32 | 32EM | 44 | 57.7 | 4–32 | — | — |
| 42 | 42S | 42 | 79.3 | 6–42 | 7–38 | 7–30 |
| 42 | 42R | 42 | 79.3 | 8–42 | 8–38 | 8–30 |
| 42 | 42RL | 42 | 79.3 | 11–42 | — | — |
| 42 | 42EM | 42 | 79.3 | 4–42 | — | — |
| 52 | 52S | 46 | 79.3 | 6–52 | 7–45 | 7–36 |
| 52 | 52R | 46 | 79.3 | 8–52 | 8–45 | 8–36 |
| 52 | 52RL | 46 | 79.3 | 11–52 | — | — |
| 52 | 52EM | 46 | 79.3 | 4–52 | — | — |
| 65 | 65S | 53 | 99.5 | 6–65 | 7–56 | 7–46 |
| 65 | 65R | 53 | 99.5 | 8–65 | 8–56 | 8–46 |
| 65 | 65RL | 53 | 99.5 | 11–65 | — | — |
| 65 | 65EM | 53 | 99.5 | 4–65 | — | — |
| 80 | 80S | 53 | 114.5 | 6–80 | 7–68 | 7–56 |
| 80 | 80R | 53 | 114.5 | 8–80 | 8–68 | 8–46 |
| 80 | 80RL | 53 | 114.5 | 11–80 | — | — |
| 80 | 80EM | 53 | 114.5 | 4–80 | — | — |
| 100 | 100S | 59 | 144.5 | 40–100 | — | — |
| 100 | 100R | 59 | 144.5 | 40–100 | — | — |
| 100 | 100RL | 59 | 144.5 | 40–100 | — | — |
| 100 | 100EM | 59 | 144.5 | 40–100 | — | — |
S 为光面,R 为径向槽,RL 为径向与纵向槽,EM 为可加工筒夹。表中“—”表示该项未列出规格。圆形、方形和六方栏为夹持孔形状,不代表所有型号的外形相同。
橡胶筒夹是橡胶夹头 / 橡胶筒夹系统中的可更换夹持元件,通常与对应夹头本体或卡盘本体配套使用,用于夹紧工件的指定夹持面。
橡胶筒夹是可更换夹持元件;橡胶筒夹卡盘是安装在机床或主轴端的夹持单元,二者不能混为一谈。选型时要同时核对筒夹、本体和机床接口。
不是。金属夹持段直接夹紧工件;硫化橡胶主要用于连接分瓣金属、辅助平行夹紧、密封槽缝和帮助稳定松开。
可以。在匹配的筒夹规格和机床条件下,橡胶筒夹可用于粗加工和较高节拍加工。毛坯夹持可选用带防滑槽的筒夹,结合夹持范围、允许转速、切削负载和试夹结果确定压力。
KORRETTO 橡胶筒夹系列:筒夹精度 ≤ 0.01 mm,本体精度 ≤ 0.005 mm,筒夹硬度 HRC 58–62。这些指标分别对应筒夹、本体和筒夹硬度,选型时还需结合夹持范围、允许转速、工件状态和试夹结果确认。
 津公网安备12011102001907号