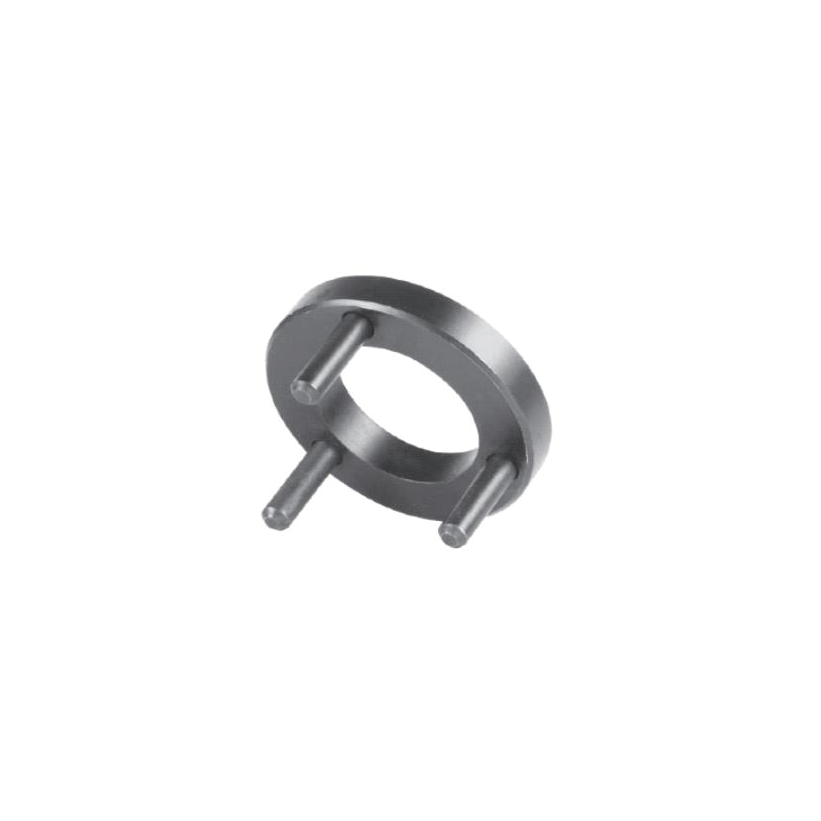
产品概述
橡胶夹头修内孔工具与 EM 可加工筒夹配套,用于加工定制夹持孔。工具负责保持筒夹的加工状态,机床和刀具完成内孔切削,之后再检查夹持孔并进行试夹。
本页列出 TF42、TF52、TF65、TF80,分别对应 42EM、52EM、65EM、80EM。已精加工或硬化的 S、R、RL 筒夹不应按 EM 规格直接镗削,使用前需要确认具体筒夹的可加工范围。
修孔时应根据工件直径、夹持长度和加工余量安排工艺。加工后的跳动与贴合情况,还需要结合筒夹状态、机床主轴和刀具调整检查。
核心特点
-
EM 筒夹内孔加工
为可加工筒夹准备目标夹持孔,按工件直径、形状和夹持长度安排加工。
-
定制夹持孔
配合可加工筒夹制作适合当前工件的夹持孔,不将成品硬化筒夹当作通用可镗削毛坯。
-
加工状态定位
工具保持对应筒夹的加工状态,便于机床完成内孔切削与尺寸检查。
-
孔径与余量核对
先确认当前孔径、目标尺寸和允许加工余量,再制定切削步骤。
-
四种配套规格
TF42、TF52、TF65、TF80 分别对应 42EM、52EM、65EM、80EM。
-
加工后检查
清理切屑并检查孔径、贴合与试夹跳动,结合机床、筒夹和工件状态调整。
适用场景
- EM 可加工筒夹的定制夹持孔加工;
- 多品种工件的专用筒夹准备;
- 按目标直径和夹持长度加工新筒夹;
- 加工后检查孔径、贴合状态与试夹跳动。
关键参数与适配资料
关键参数说明
先确认选用的是 EM 可加工筒夹,再按其规格选择对应修内孔工具。加工方案需包括目标孔径、夹持长度、加工余量和机床条件。
型号与适用夹头
| 工具型号 | 配套可加工筒夹 |
|---|---|
| TF42 | 42EM |
| TF52 | 52EM |
| TF65 | 65EM |
| TF80 | 80EM |
EM 为可加工筒夹。先确认筒夹规格、目标孔径、夹持长度和加工余量,再选择对应 TF 工具;本表不表示成品 S、R、RL 筒夹可直接再镗削。
选型与询价需提供的信息
- 橡胶夹头型号
- 橡胶筒夹型号
- 当前内孔尺寸
- 目标工件直径
- 工件图纸
- 夹持长度
- 材料
- 修孔余量
- 机床品牌
- 机床型号
- 当前加工方式
- 是否多品种加工
- 现有夹持或修孔问题
- 是否需要配套快换工具
本页为配套修孔工具说明,若需先确认夹持本体结构,可查看 橡胶夹头与筒夹卡盘。
常见问题
橡胶夹头修内孔工具是做什么用的?
用于 EM 可加工橡胶筒夹的夹持孔加工。配套工具将筒夹保持在适合加工的状态,便于按工件直径与夹持长度加工内孔。
它是不是直接夹持工件的夹具?
不是。它在加工筒夹夹持孔时作为辅助工具使用,实际夹持工件由加工完成并正确安装的筒夹完成。
什么情况下需要修内孔?
需要为新工件制作专用夹持孔,并已选用 EM 可加工筒夹时,可以使用对应修内孔工具。不能将成品硬化筒夹的磨损或直径不匹配,直接视为可再次镗削的依据。
修内孔后是否一定能提高夹持精度?
加工的目标是让夹持孔与工件正确匹配。完成后应检查孔径、贴合情况和试夹跳动,实际结果取决于筒夹状态、机床主轴、刀具调整及加工方法。
它能否通用于所有橡胶夹头?
不能。本页 TF42、TF52、TF65、TF80 分别对应 42EM、52EM、65EM、80EM。成品 S、R、RL 筒夹不能直接按 EM 可加工筒夹处理。
询价需要准备哪些资料?
- 请提供 EM 筒夹型号、当前孔径。
- 目标工件直径、工件图纸。
- 夹持长度、材料。
- 加工余量和机床型号、已有加工问题时可附上照片及测量结果。
 津公网安备12011102001907号