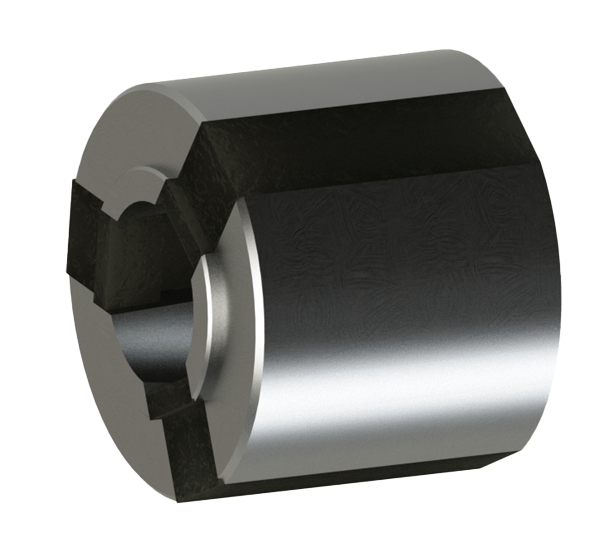
产品概述
通孔内涨橡胶筒夹是 SB1 系列可更换夹持件,与对应内涨卡盘、拉紧连接和定位件配套。这里的通孔指工件具有贯穿内孔,不表示整套内涨装置可以穿棒送料。
硬化钢分瓣通过硫化橡胶连接在一起。彼此分开的金属瓣可平行运动,使夹持面更均匀地接触工件。硫化橡胶填充金属瓣之间的连接部位,减少容易卡住铁屑的开放槽缝。弹性运动来自橡胶连接,钢制夹持瓣则保持较高硬度和耐磨性。
按实际孔径、公差和接触长度选择规格。SB140 分为 69–100 mm 与 101–120 mm 两段,孔径步进和转速限制不同,订购时需明确所选直径。
核心特点
-
贯穿内孔定位
适用于具有贯穿内孔的工件,与通孔内涨卡盘配套,按孔径与夹持长度更换规格。
-
卡盘与筒夹配套
筒夹负责孔内胀紧,卡盘传递夹紧动作。选型需核对 SB1 规格、卡盘型号和拉紧连接。
-
分瓣金属胀紧与硫化橡胶连接
金属胀紧段胀紧孔壁;硫化橡胶连接分瓣金属、密封槽缝,不作为孔壁直接夹持面。
-
平行胀紧与稳定松开
硫化橡胶有助于各瓣更均衡地参与胀紧,松夹时有助于稳定复位。
-
防屑减磨
密封槽缝有助于减少切削液和铁屑进入,降低配合面异常磨损与铁屑划伤风险。
-
覆盖多类工序强度
在匹配型号下可承担较高胀紧与切削负载需求;粗加工或毛坯须结合壁厚、贯穿段、胀紧范围、允许转速、切削负载与试夹确认;毛坯或切削负载较大时,可根据样本结构评估是否选用带防滑槽或增强胀紧稳定性的规格。
适用场景
- 通孔、贯穿孔或具有贯穿内孔的工件内涨夹持;
- 需以内孔为基准胀紧的车削与自动化产线;
- 与通孔内涨夹头卡盘等卡盘单元配套,做批次换装或规格切换;
- 精加工对内孔夹紧均匀性、重复装夹一致性有要求的场合;
- 粗加工或较高节拍,在壁厚与刚性允许且试夹合格的前提下;
- 希望减轻铁屑侵入夹持缝隙、便于维护的内孔夹持评估;
- 需同时核对孔径、贯穿长度、壁厚、孔形与机床接口的选型场景。
关键参数与尺寸资料
关键参数说明
按孔径、公差、接触长度和配套卡盘选择 SB1 规格。表中的推荐工件公差与孔径步进含义不同,应分别核对。
型号与尺寸参数
| 型号 | 胀紧范围 [mm] | 推荐工件公差 [mm] | 最大长度 [mm] | 孔径步进 [mm] |
|---|---|---|---|---|
| SB100 | 20–28 | ±0.25 | 22 | 0.5 |
| SB110 | 26–38 | ±0.25 | 26 | 0.5 |
| SB120 | 36–54 | ±0.25 | 43 | 0.5 |
| SB130 | 50–80 | ±0.35 | 49 | 0.5 |
| SB140 | 69–100 | ±0.4 | 59 | 0.5 |
| SB140 | 101–120 | ±0.4 | 59 | 1 |
| SB150 | 100–130 | ±0.5 | 86 | 1 |
| SB160 | 130–160 | ±0.5 | 96 | 1 |
| SB170 | 160–200 | ±0.5 | 94 | 1 |
SB140 的 101–120 mm 扩展规格孔径步进为 1 mm,最高允许转速为 4200 rpm。表列范围表示可选规格范围,不是单只筒夹的胀紧行程;孔径步进表示相邻订购规格的直径间隔。
选型与询价需提供的信息
- 工件图纸或关键尺寸;
- 孔形(通孔、贯穿孔或贯穿内孔)及孔径与公差;
- 贯穿长度与孔口或台阶形态;
- 孔壁最小壁厚与最薄区位置;
- 材料与热处理状态;
- 毛坯状态与切削负载(含是否断续切削);
- 是否需按样本评估防滑槽或增强胀紧稳定性规格;
- 已选或拟选的通孔内涨夹头卡盘型号;
- 机床品牌与型号;
- 主轴接口或工装接口;
- 拉杆行程或液压条件;
- 目标节拍与加工类型;
- 当前内孔夹持方式及存在问题。
通孔内涨属于内涨橡胶夹头体系,完整系列可返回 橡胶夹头与筒夹卡盘 查看。
常见问题
通孔内涨橡胶筒夹适合哪些孔形与设备?
适合具有贯穿内孔、需要以内孔定位加工外圆或端面的工件,可用于匹配的车床、专机或自动化夹具工位。需核对孔径、公差、接触长度、壁厚与安装接口;工件为通孔不等于卡盘可穿棒送料。
它与通孔内涨夹头卡盘是什么关系?
卡盘单元提供安装接口与行程传递;通孔内涨橡胶筒夹是可更换的胀紧元件,二者配套使用,不能互相替代。
它与盲孔内涨橡胶筒夹或外圆橡胶筒夹有什么区别?
盲孔与半通孔内涨面向有效孔深受限与孔底定位;通孔内涨面向具有贯穿内孔的工件;外圆橡胶筒夹面向外圆夹持。孔形与配套卡盘单元不同,应分开选型。
橡胶是否直接接触并胀紧孔壁?
不是。金属胀紧段直接接触并胀紧孔壁;硫化橡胶主要用于连接分瓣金属、辅助平行胀紧、密封槽缝和帮助稳定松开。
能否用于粗加工或较高节拍?
可以。在合理型号、壁厚与机床刚性满足要求的情况下,可用于粗加工和较高节拍加工。粗加工或毛坯场景须结合壁厚、贯穿段、胀紧范围、允许转速、切削负载和试夹确认;毛坯或切削负载较大时,可根据样本结构评估是否选用带防滑槽或增强胀紧稳定性的规格。
询价需要准备哪些资料?
- 请提供工件图纸、孔形(通孔、贯穿孔或贯穿内孔说明)、孔径与公差。
- 贯穿长度、壁厚、材料、毛坯状态。
- 拟用通孔内涨夹头卡盘型号或机床接口、拉杆或液压条件、目标节拍、加工类型。
- 当前夹持方式及现有问题等。
 津公网安备12011102001907号