DT 长鼻橡胶筒夹加工应用
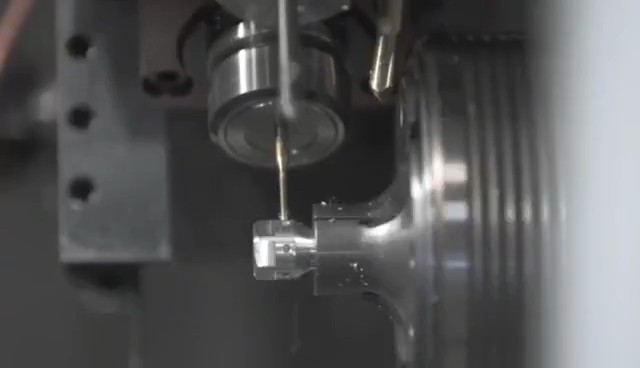
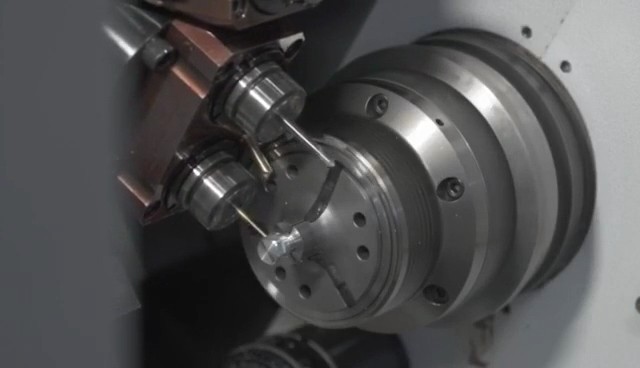
视频从工件端部拍到卡盘整体。长鼻筒夹把夹持位置向前伸出,细长工件从前端伸出。画面能看清筒夹、卡盘和加工区域之间的距离。
这套夹持结构怎样工作
橡胶筒夹由金属夹持段和硫化橡胶连接部分组成。金属段直接接触工件,橡胶连接允许各段开合,并填充段间槽缝。夹持面沿圆周接触工件,有助于分散夹紧力。筒夹与卡盘是配套元件,不能互相替代。
先按工件直径和夹持长度选筒夹,再核对卡盘、拉管和主轴通道。薄壁件还要控制夹紧力。校表时,测头位置要与加工要求对应;靠近夹头和远端的检查,反映的是不同位置的径向跳动。
这道工序先确认哪些位置
- 确定长鼻前端与刀具的间隙。
- 按工件伸出量安排支撑。
- 筒夹接触长度要覆盖实际夹持段。
 津公网安备12011102001907号