Nuevo plato de cabezales de sujeción 120 con herramienta neumática de cambio
El plato 120 y el útil neumático están listos
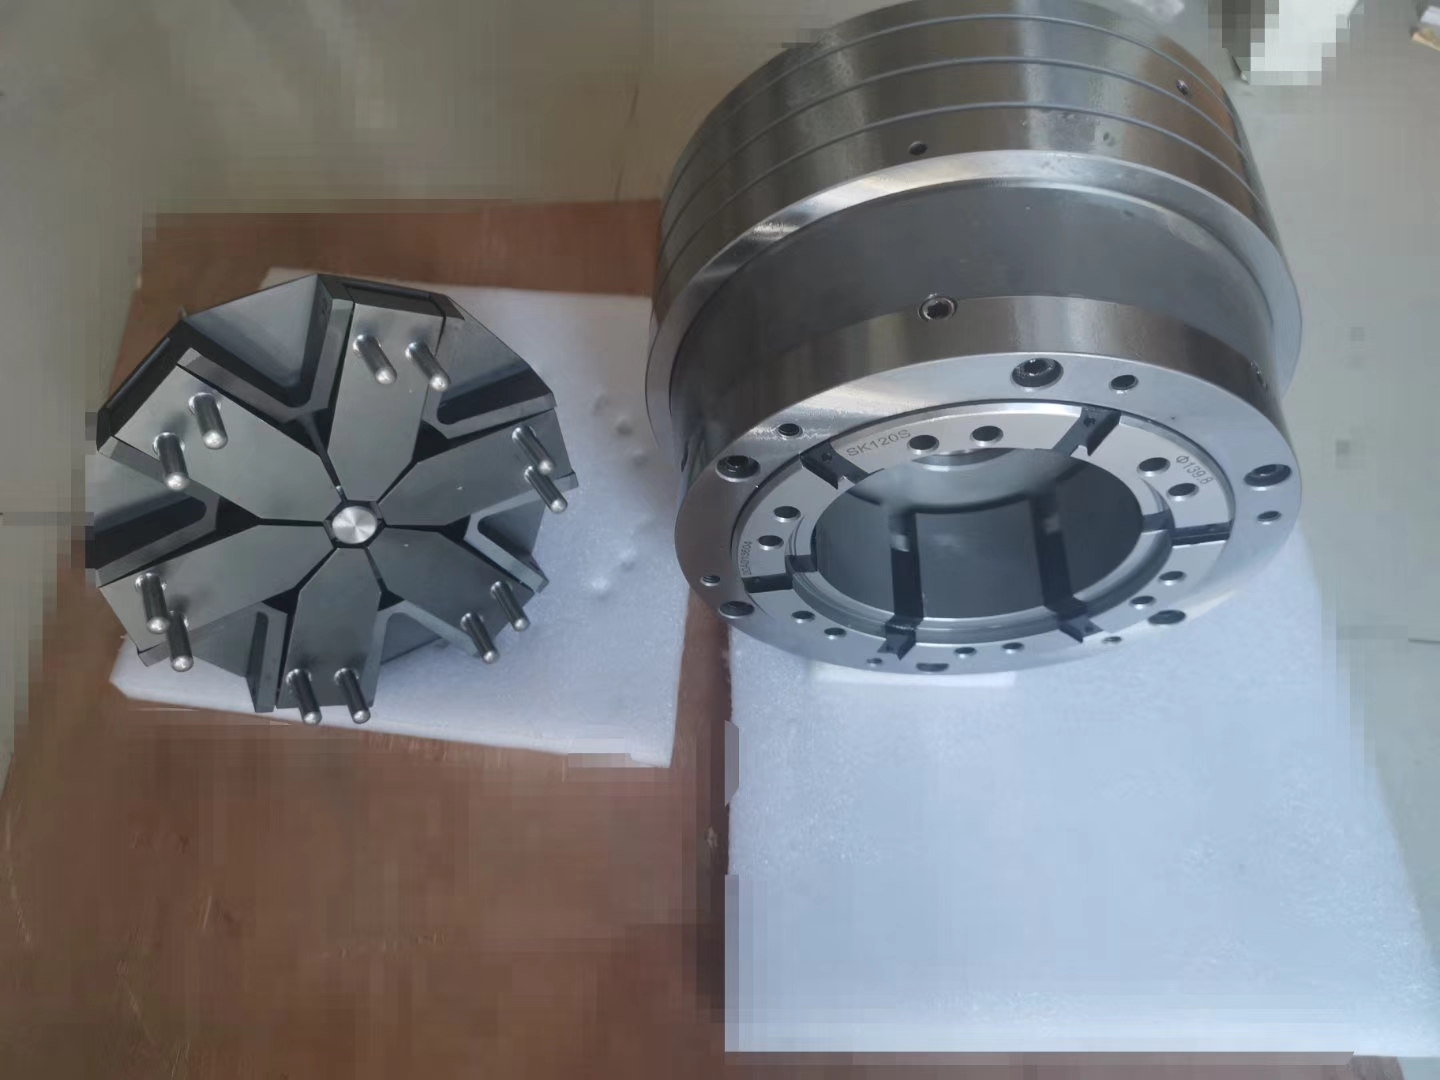
Acabamos de fabricar este plato de cabezales de sujeción 120 con herramienta de cambio neumática. A la derecha de la foto están el plato y el cabezal instalado; a la izquierda, el extremo de trabajo del útil. Con la herramienta compatible se cambia el cabezal para otra medida sin desmontar todo el plato.
Plato, cabezal y útil: qué hace cada uno
Hay tres elementos con funciones distintas: el plato se monta en la máquina, el cabezal sujeta la pieza y la herramienta introduce o extrae el cabezal. Las conexiones y los pasadores de la foto muestran dónde se acoplan el útil y el cabezal durante el cambio.
Plato de cabezales de sujeción con paso
Los segmentos de acero sujetan la pieza
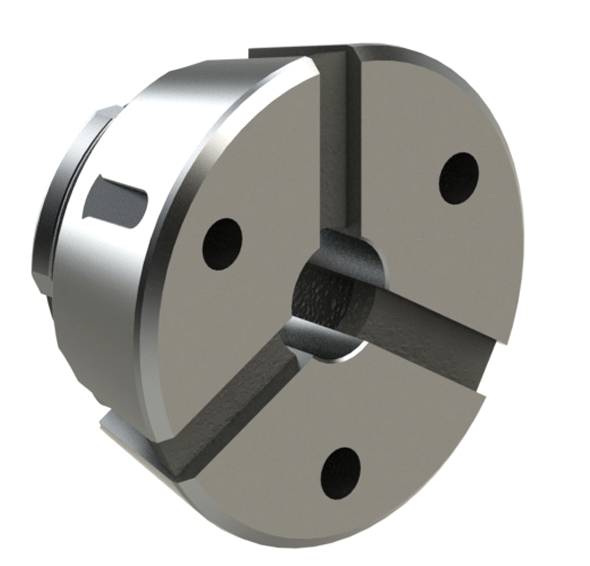
Los segmentos de acero endurecido agarran la pieza. El caucho vulcanizado los une para que abran y cierren juntos, y llena los espacios entre ellos. En el plato compatible, el movimiento axial sobre el cono cierra el cabezal alrededor de la pieza.
Una superficie amplia reparte el agarre a lo largo del tramo sujeto. Elija cabezal liso o ranurado según superficie, material, longitud de contacto y corte. Los lisos son una opción para superficies acabadas; los ranurados ofrecen otras formas de agarre.
Cambiar el cabezal sin desmontar el plato
Esta configuración 120 utiliza ayuda neumática para cambiar el cabezal. El útil debe coincidir con la conexión y los puntos de acoplamiento. También hace falta espacio delante del plato para usarlo. El plato permanece montado, algo útil al preparar distintas medidas de pieza.
Pare la máquina antes del cambio. Limpie las zonas de conexión y agarre, y coloque el cabezal preparado con el útil correspondiente. Compruebe el asiento y la referencia axial; después cargue e inspeccione la primera pieza. Guarde con cada cabezal la posición del tope y sus ajustes.
Herramienta de cambio de cabezales de sujeción
Elegir el perfil de agarre
Para piezas redondas, se elige el agujero por diámetro y tolerancia. En cuadradas y hexagonales cuentan el perfil y la medida entre caras. Un cabezal mecanizable y su útil de mandrinado permiten preparar un agujero especial. La herramienta de cambio sustituye el cabezal; la de mandrinado mecaniza su agujero.
Qué revisar en la máquina
En la máquina hay que revisar conexión del husillo, brida, tubo de tracción, carrera disponible y apoyo. Si hay alimentación pasante, cabezal, plato y conductos de máquina deben dejar suficiente espacio. En casquillos y paredes finas, agarre y fuerza se ajustan a la rigidez de la pieza.
Platos, cabezales y herramientas
Los enlaces de abajo muestran cada componente. Compare primero plato y cabezal, y después los útiles de cambio y mandrinado necesarios para su trabajo.
Sistemas de cabezales de sujeción
Sujeción exterior, interior y útiles.
Plato de cabezales de sujeción con paso
Cuerpo del plato y conexión a máquina.
Cabezal de sujeción segmentado
Perfiles y cabezales lisos o ranurados.
Herramienta de cambio de cabezales de sujeción
Herramientas de cambio manuales y neumáticas.
Útil de mandrinado para cabezales de sujeción
Preparar el agujero de un cabezal mecanizable.
¿Necesita una configuración 120 parecida?
¿Necesita una configuración 120 parecida? Envíenos plano, medida de agarre, tolerancia, contacto, material y requisitos de superficie. Añada conexiones de máquina y tubo de tracción, alimentación pasante, frecuencia de cambio, aire disponible y acceso delante del plato.