Neu gefertigtes 120-Spannkopffutter mit pneumatischer Wechselvorrichtung
120er-Futter und pneumatisches Wechselwerkzeug sind fertig
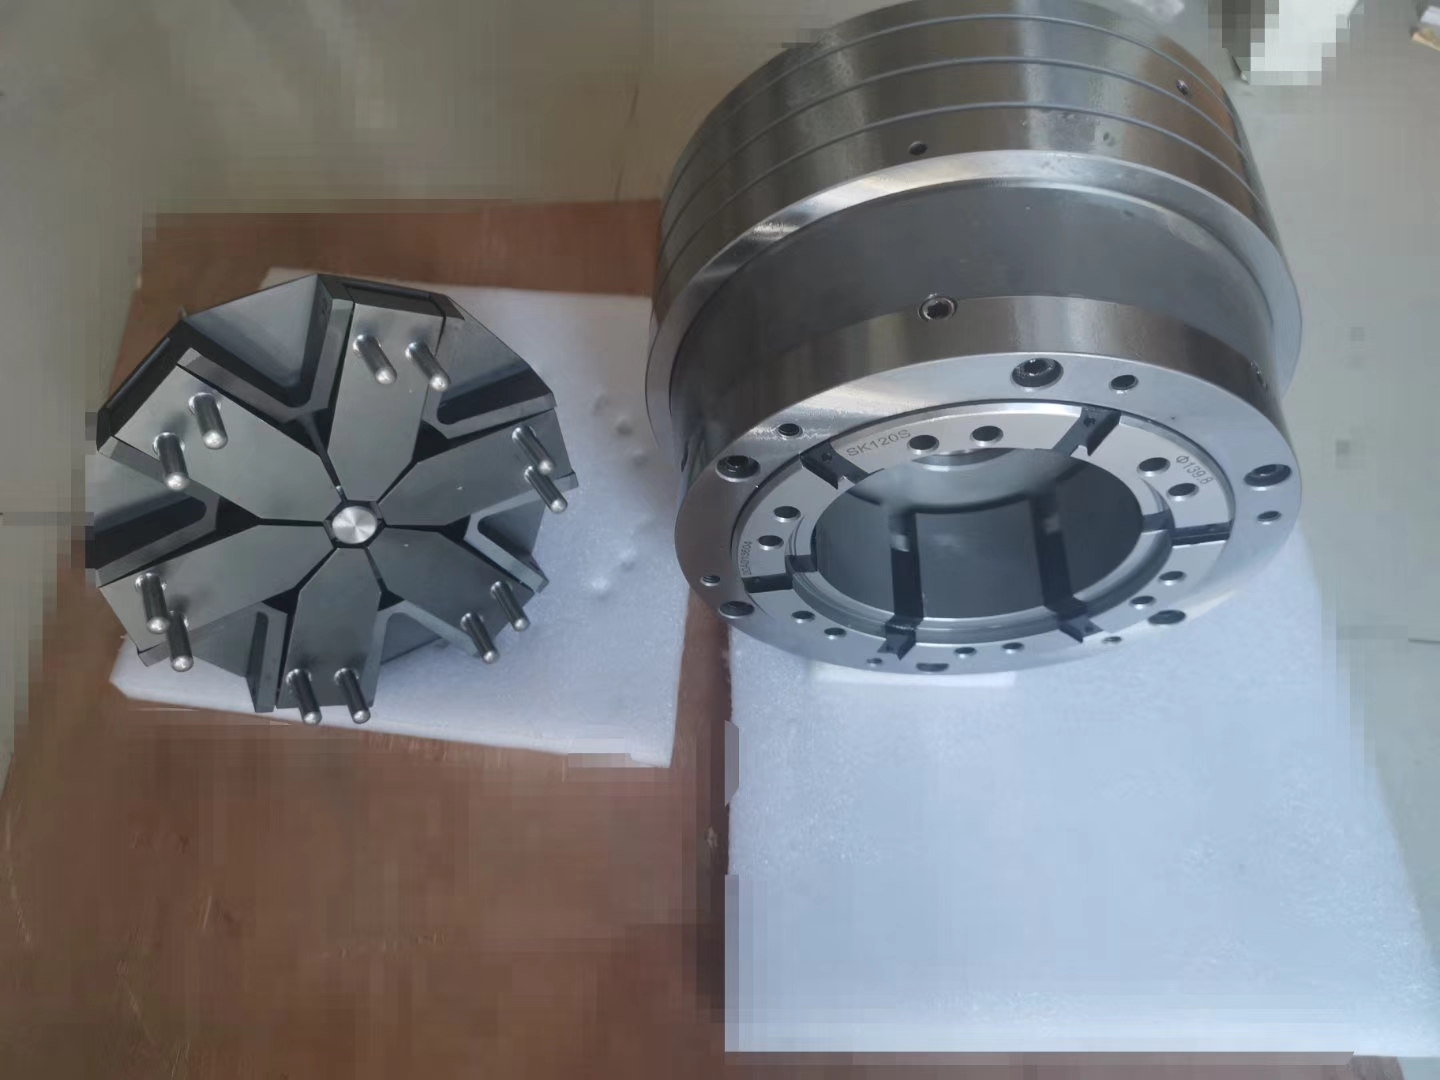
Dieses 120er-Spannkopffutter mit pneumatischem Wechselwerkzeug ist gerade fertig geworden. Rechts im Foto stehen Futter und eingesetzter Kopf, links das Arbeitsende des Werkzeugs. Mit dem passenden Werkzeug lässt sich der Kopf für eine andere Teilegröße wechseln, ohne das ganze Futter abzubauen.
Futter, Kopf und Werkzeug: die Aufgaben
Drei Teile übernehmen drei Aufgaben: Das Futter sitzt auf der Maschine, der Kopf spannt das Werkstück, und das Wechselwerkzeug setzt den Kopf ein oder nimmt ihn heraus. Anschlüsse und Eingriffsstifte im Foto zeigen, wo Werkzeug und Kopf beim Wechsel zusammenarbeiten.
Stahlsegmente halten das Werkstück
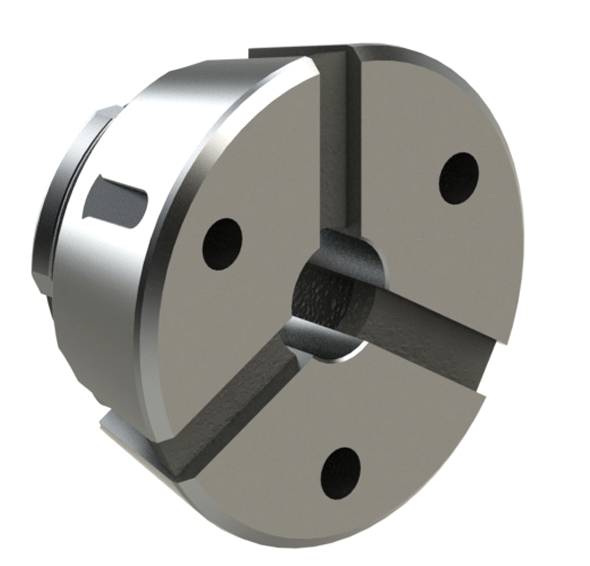
Gehärtete Stahlsegmente halten das Teil. Vulkanisierter Gummi verbindet die Segmente, damit sie gemeinsam öffnen und schließen, und füllt die Zwischenräume. Im passenden Futter schließt eine axiale Bewegung am Konus den Kopf um das Werkstück.
Eine breite Kontaktfläche verteilt die Spannung entlang des gehaltenen Abschnitts. Glatte oder genutete Köpfe werden nach Oberfläche, Material, Kontaktlänge und Schnittaufgabe gewählt. Für fertige Oberflächen kommen glatte Köpfe infrage; genutete Ausführungen bieten andere Greifflächen.
Kopf wechseln, Futter montiert lassen
Bei dieser 120er-Ausführung unterstützt Pneumatik den Kopfwechsel. Das Werkzeug muss zum Kopfanschluss und zu den Eingriffspunkten passen. Vor dem Futter braucht es Platz zur Bedienung. Das Futter bleibt montiert, was die Vorbereitung verschiedener Teilegrößen erleichtert.
Vor dem Wechsel die Maschine stoppen. Anschluss- und Spannflächen reinigen und den vorbereiteten Kopf mit dem passenden Werkzeug einsetzen. Sitz und axiale Anlage prüfen, dann das erste Teil einlegen und kontrollieren. Anschlagposition und Einstellungen werden dem jeweiligen Kopf zugeordnet.
Wechselvorrichtung für Spannköpfe
Das passende Spannprofil wählen
Runde Teile benötigen eine Bohrung passend zu Durchmesser und Toleranz. Bei Vierkant und Sechskant zählen Profil und Schlüsselweite. Eine Sonderbohrung kann in einem bearbeitbaren Kopf mit dem Ausdrehwerkzeug hergestellt werden. Wechseln und Ausdrehen sind unterschiedliche Aufgaben.
Was an der Maschine geprüft wird
Maschinenseitig werden Spindelanschluss, Flansch, Zugrohr, verfügbarer Hub und Anlage geprüft. Bei Durchgangszuführung müssen Kopf, Futter und Maschinenkanäle genügend Platz bieten. Bei Hülsen und dünnen Wänden werden Spannlänge und Kraft auf die Steifigkeit abgestimmt.
Futter, Köpfe und Werkzeuge
Die Links unten zeigen die einzelnen Teile. Vergleichen Sie zuerst Futter und Kopf, danach Wechsel- und Ausdrehwerkzeug für Ihren Auftrag.
Spannkopfsysteme
Außen- und Innenspannen sowie Werkzeuge.
Spannkopffutter mit Durchgang
Futterkörper und Maschinenanschluss.
Segmentierter Spannkopf
Bohrungsformen, glatte und genutete Köpfe.
Wechselvorrichtung für Spannköpfe
Manuelle und pneumatische Wechselwerkzeuge.
Ausdrehvorrichtung für Spannköpfe
Bohrung eines bearbeitbaren Kopfes vorbereiten.
Eine ähnliche 120er-Ausführung gesucht?
Sie benötigen eine ähnliche 120er-Ausführung? Senden Sie Zeichnung, Spannmaß, Toleranz, Kontaktlänge, Material und Oberflächenanforderungen. Dazu kommen Maschinen- und Zugrohranschluss, Durchgangszuführung, Wechselhäufigkeit, Luftversorgung und Platz vor dem Futter.