Tubos petroleros largos, revestimiento y producción
Pasar el tubo por el husillo y sujetarlo cerca del extremo. Esta disposición sirve para roscado, refrentado y chaflanado del extremo.
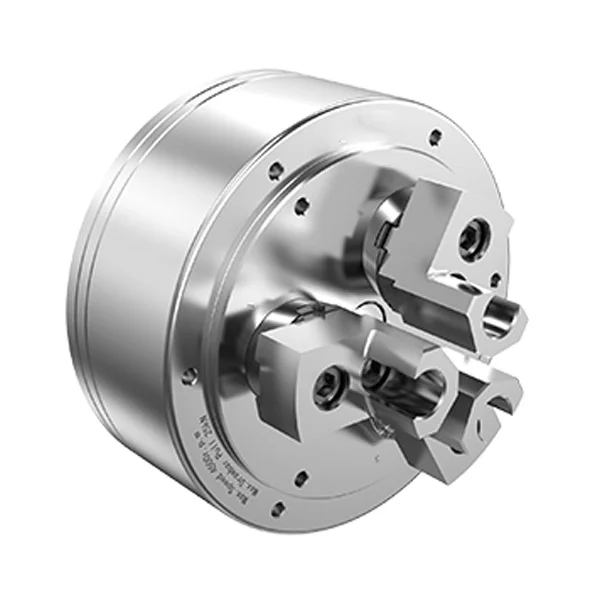
Plato neumático frontal para roscado de extremos de tubos petroleros, tuberías de revestimiento y de producción.
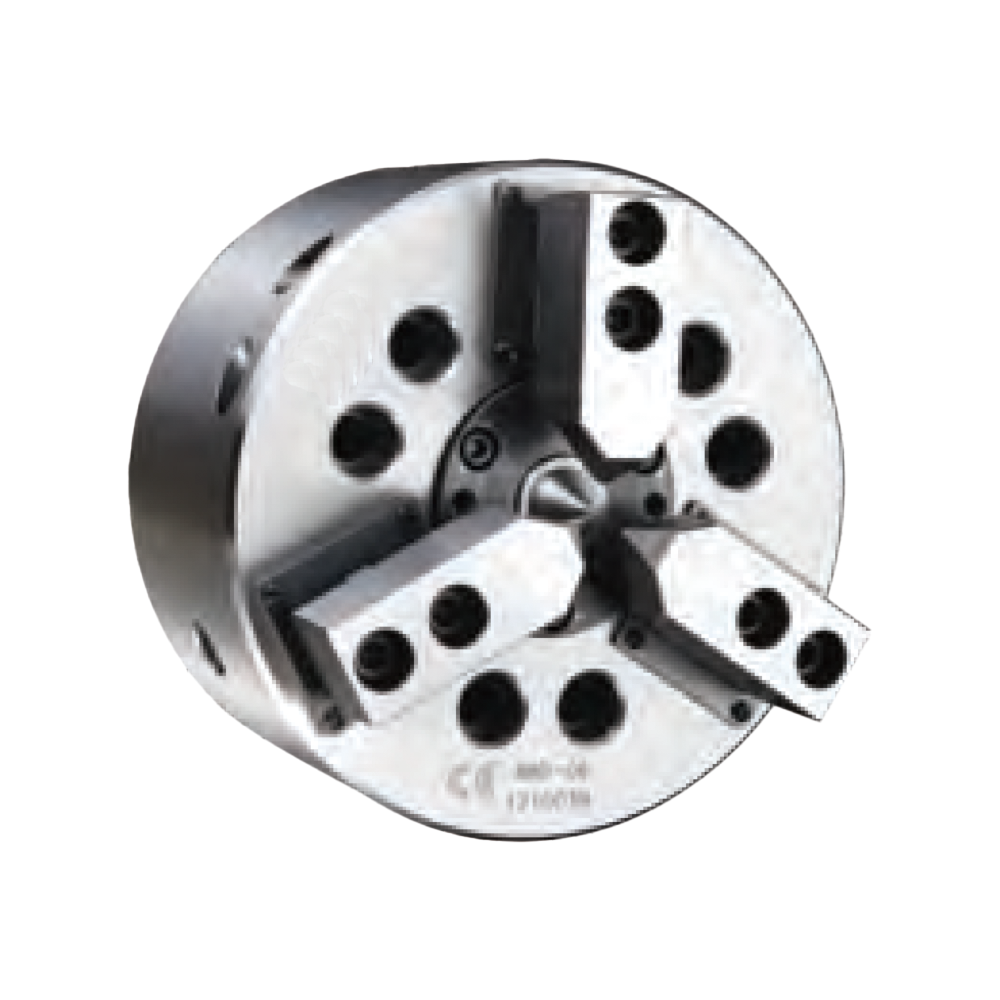
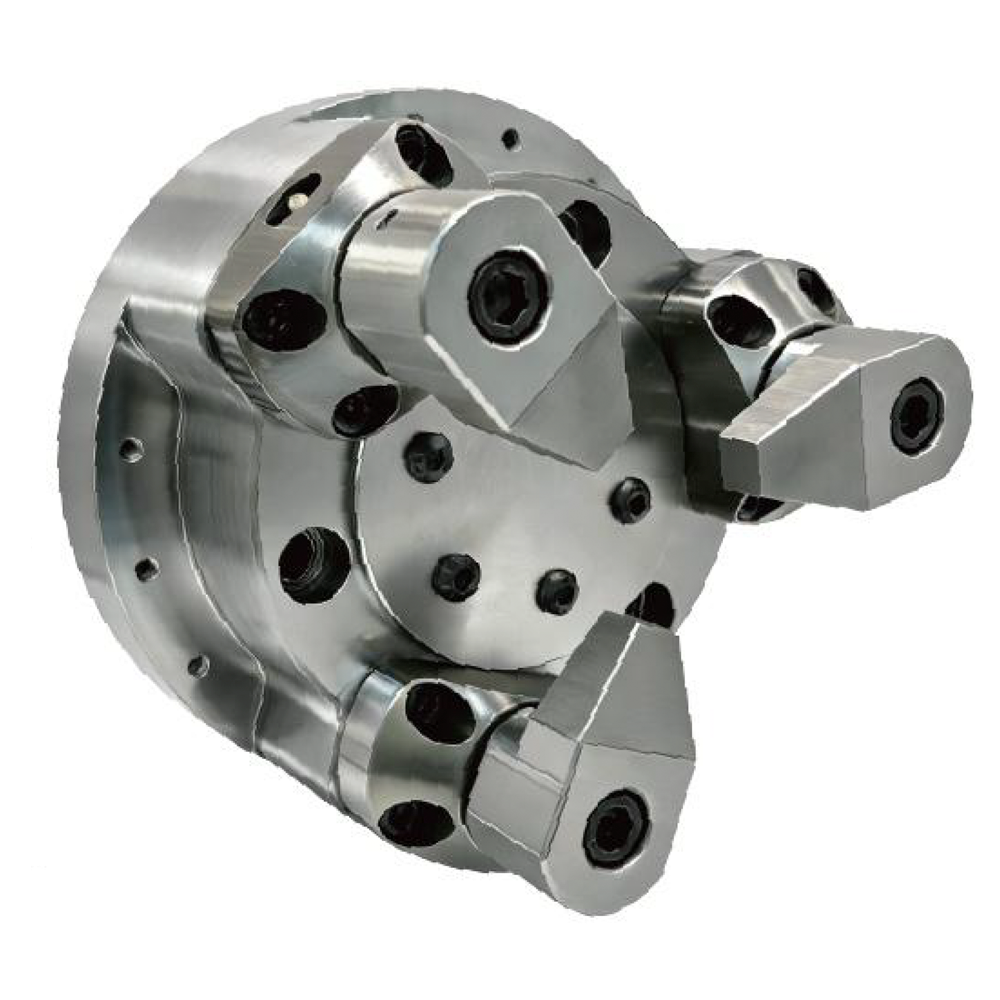
El K53 es un plato neumático frontal para roscar extremos de tubos largos. El cilindro está integrado en el cuerpo del plato. El tubo pasa por el orificio central y tres garras sujetan su diámetro exterior. Para tubos largos se puede montar un plato delante del husillo y otro detrás.
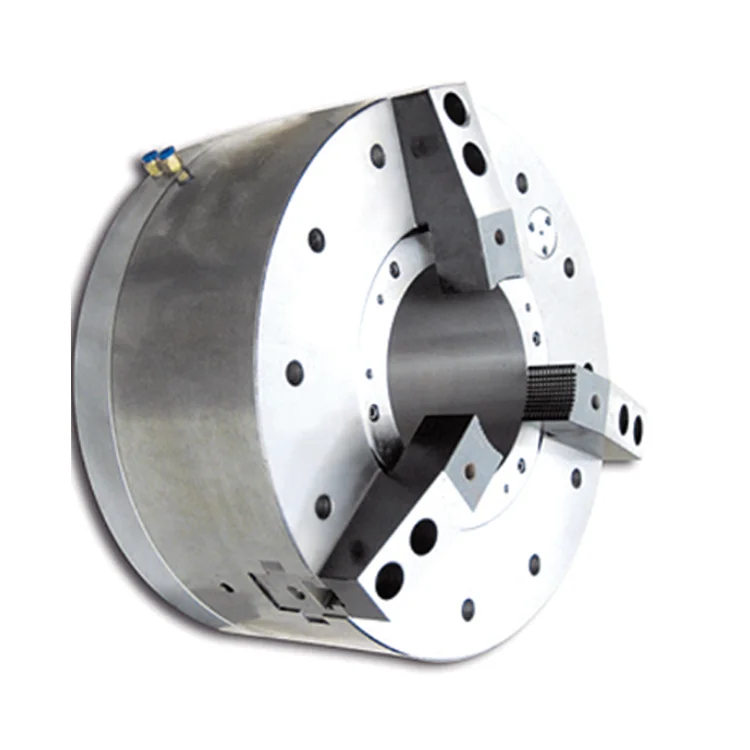
Este plato sujeta el tubo en un torno de roscado. Las garras agarran el diámetro exterior. El extremo queda libre para roscar, refrentar y achaflanar. El K53 utiliza un cilindro neumático integrado en el plato.
Esta estructura se conoce como plato neumático frontal o plato neumático con cilindro integrado. En inglés se usan pneumatic front-end chuck y air-operated self-contained chuck. El cilindro acciona la sujeción dentro del cuerpo. El paso central deja espacio para que el tubo atraviese el husillo.
Fotos del taller: Ver los platos K53 y el lote del cliente
El vídeo muestra el K53 instalado en el torno de un cliente. Se ven el plato de tres garras, la pieza tubular y el corte en el extremo del tubo. El vídeo ayuda a entender el montaje. Los planos y las tablas inferiores sirven para elegir el tamaño.
Estas fotos del taller muestran platos terminados de la misma serie. Se distinguen el paso central, las tres garras y el cuerpo. El blog del lote incluye más fotos.
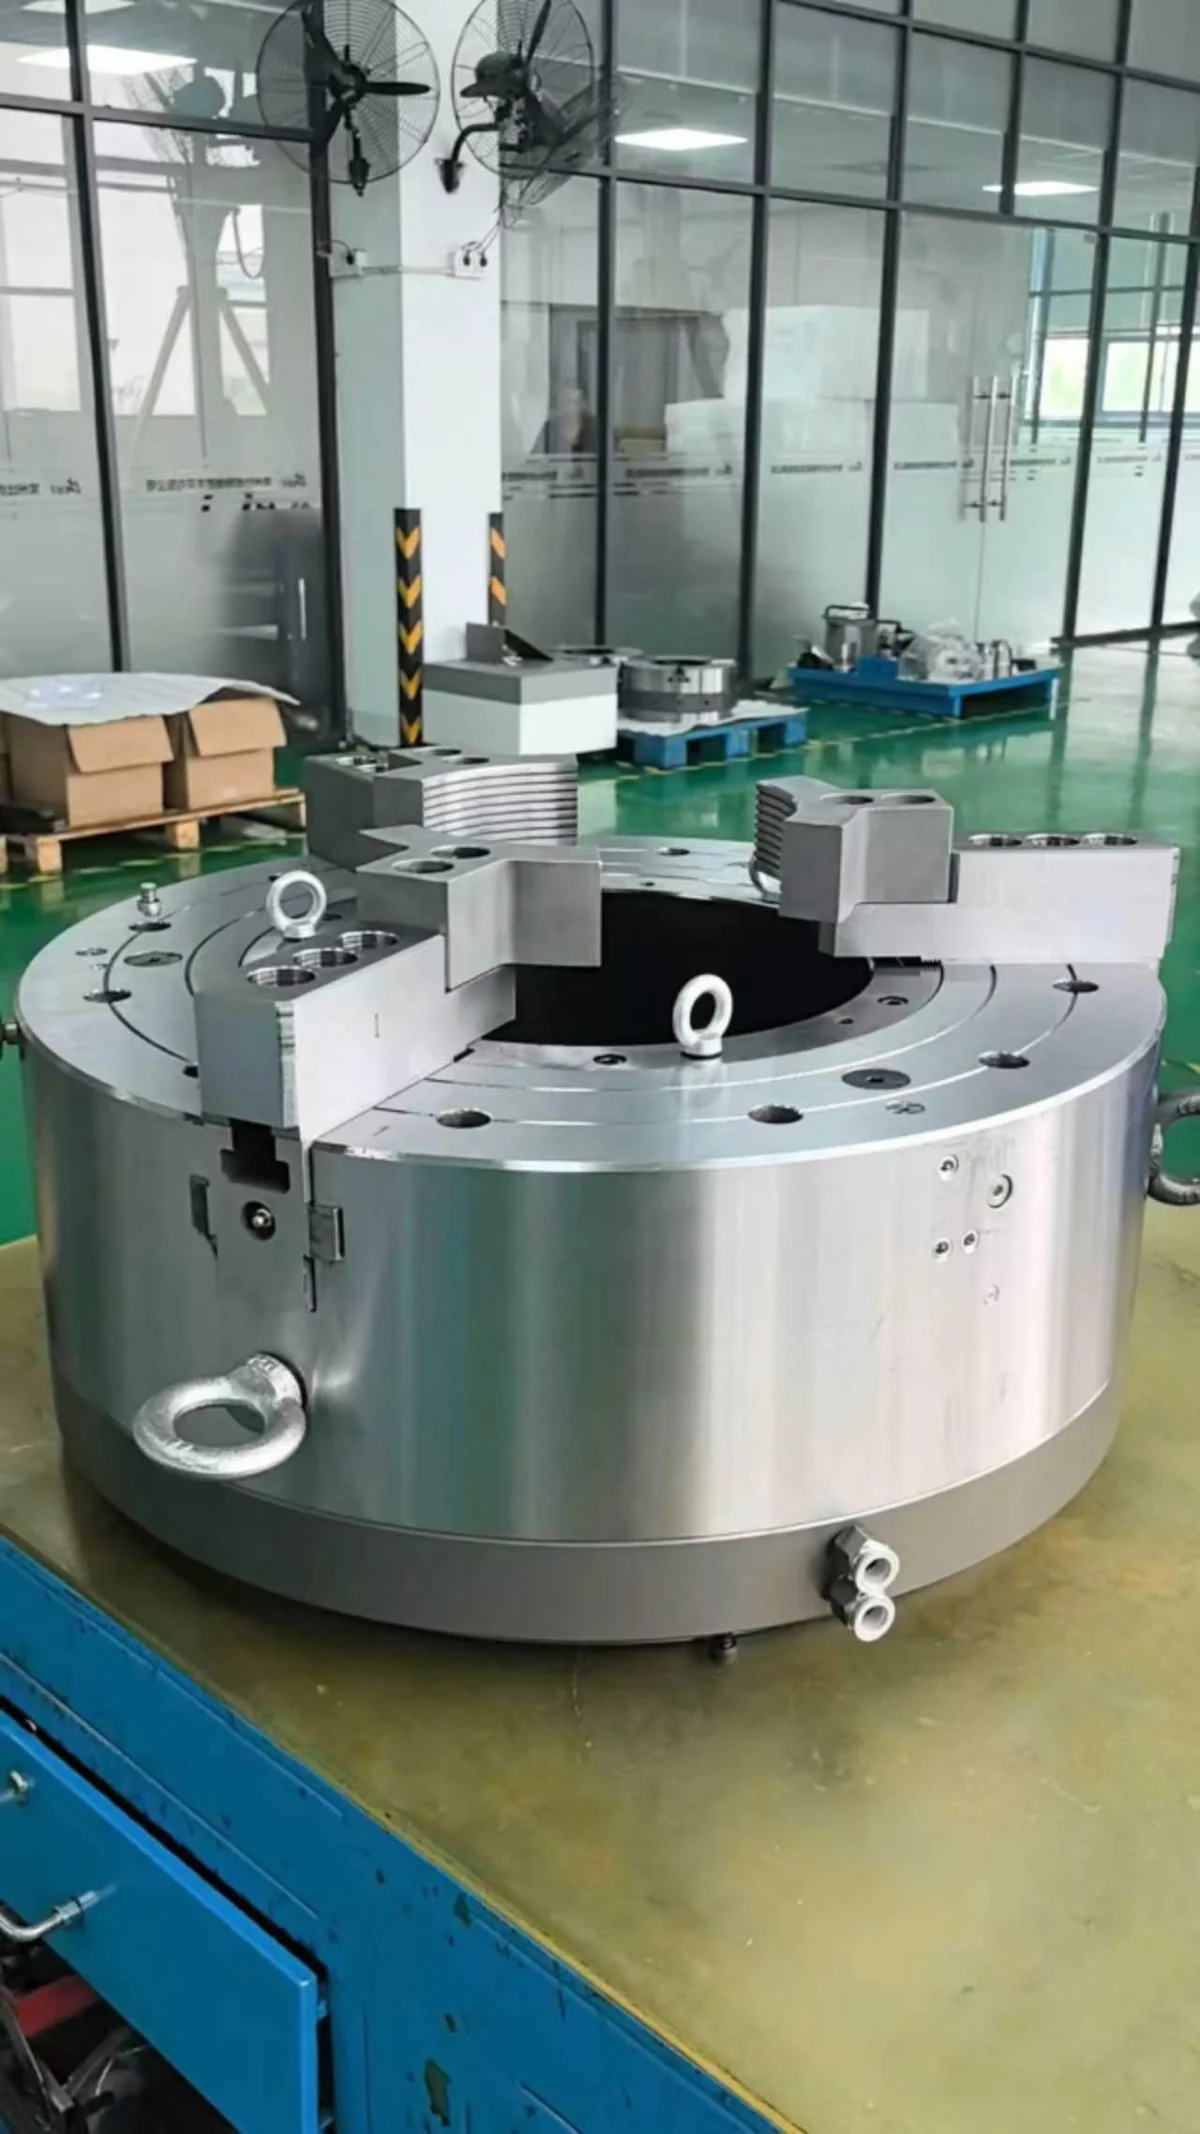
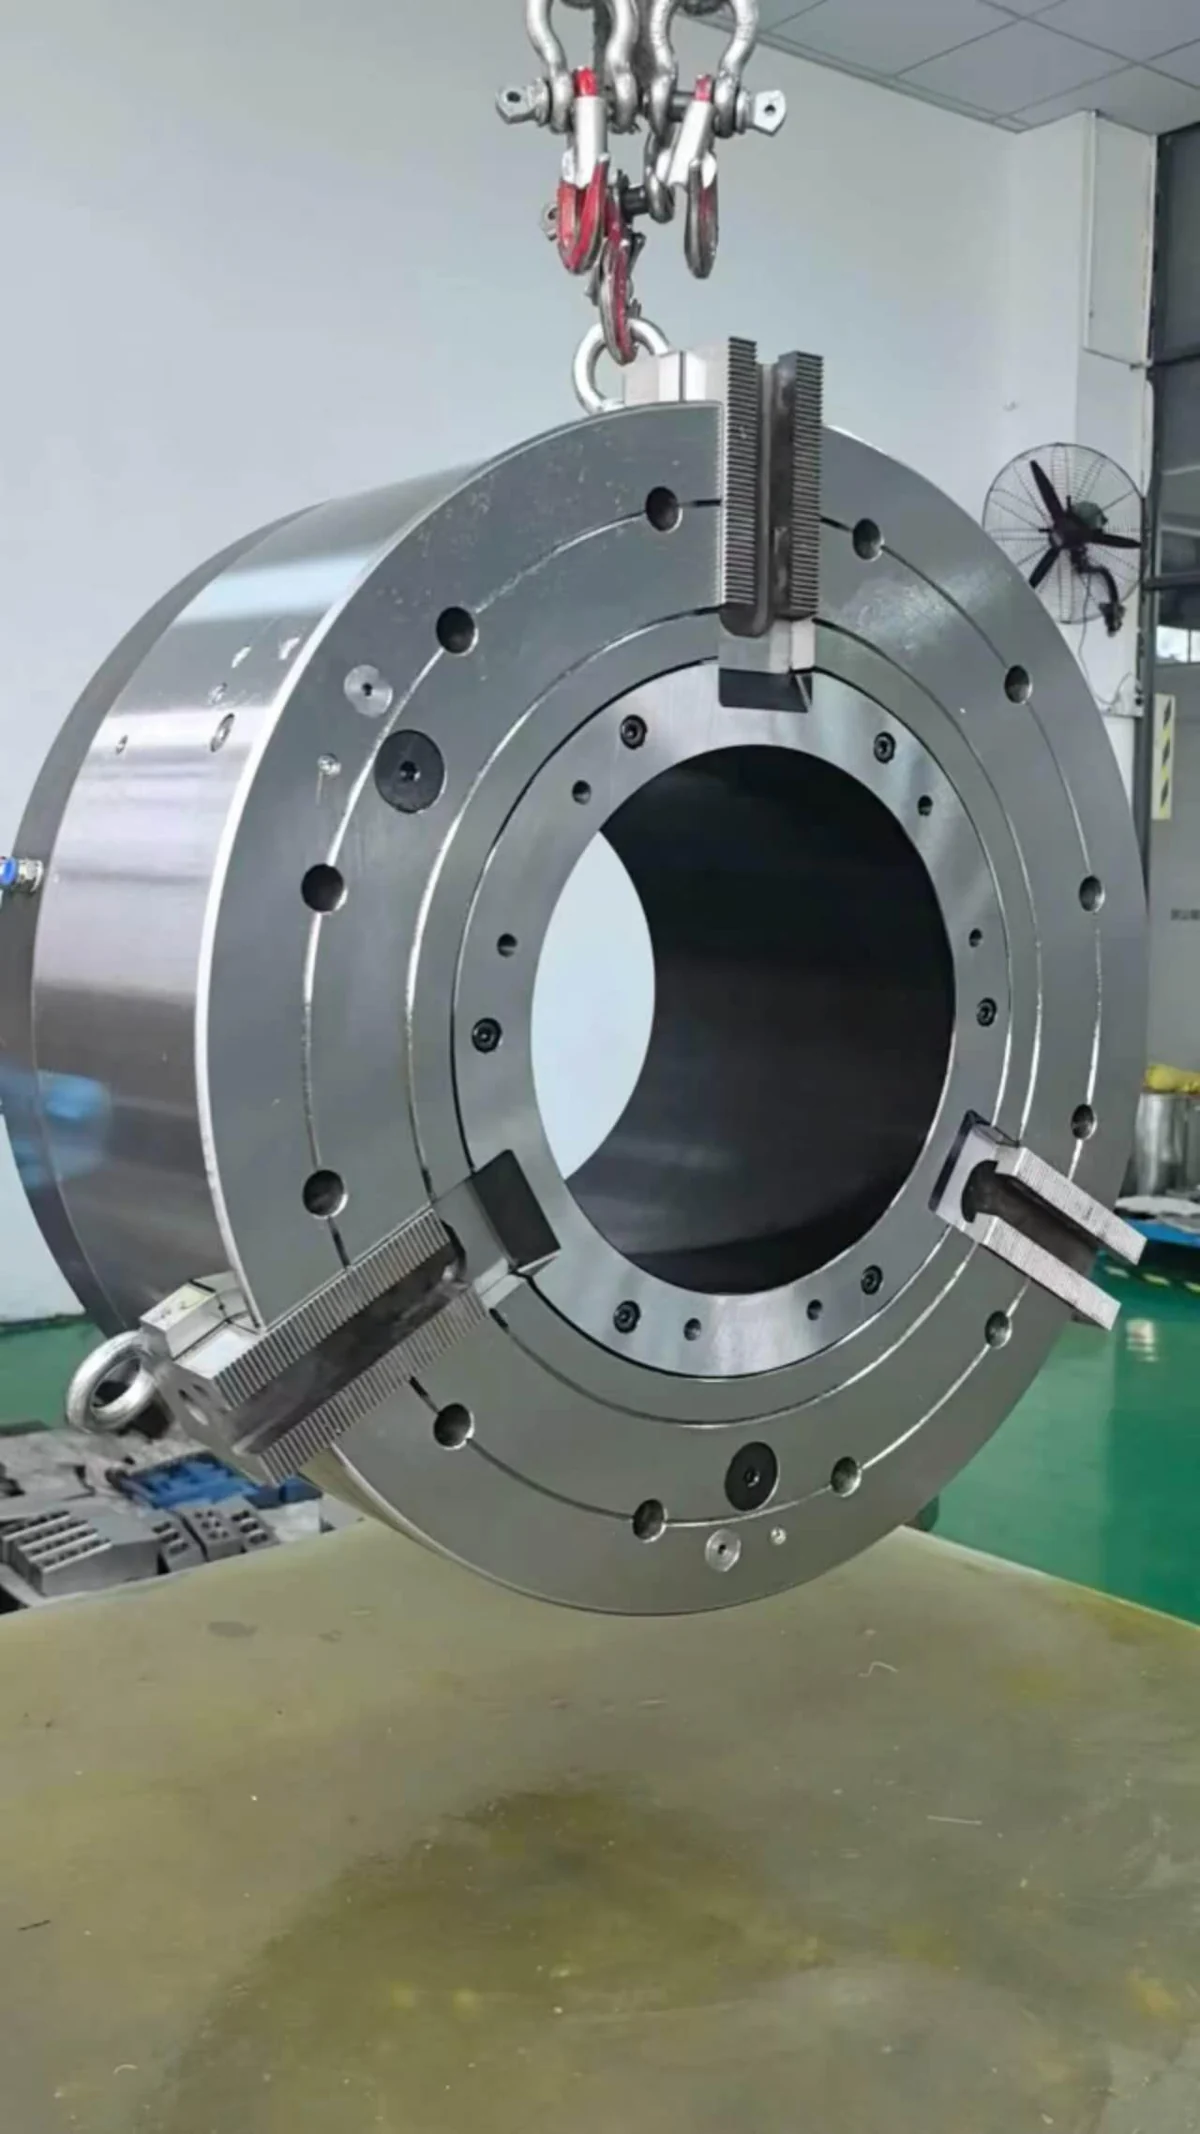
Fotos del taller: Ver los platos K53 y el lote del cliente
Utilice el plano y las tablas para comprobar tamaño, rango de sujeción de tubos, cotas de montaje, presión neumática, fuerza de sujeción, velocidad, inercia y compatibilidad de máquina.
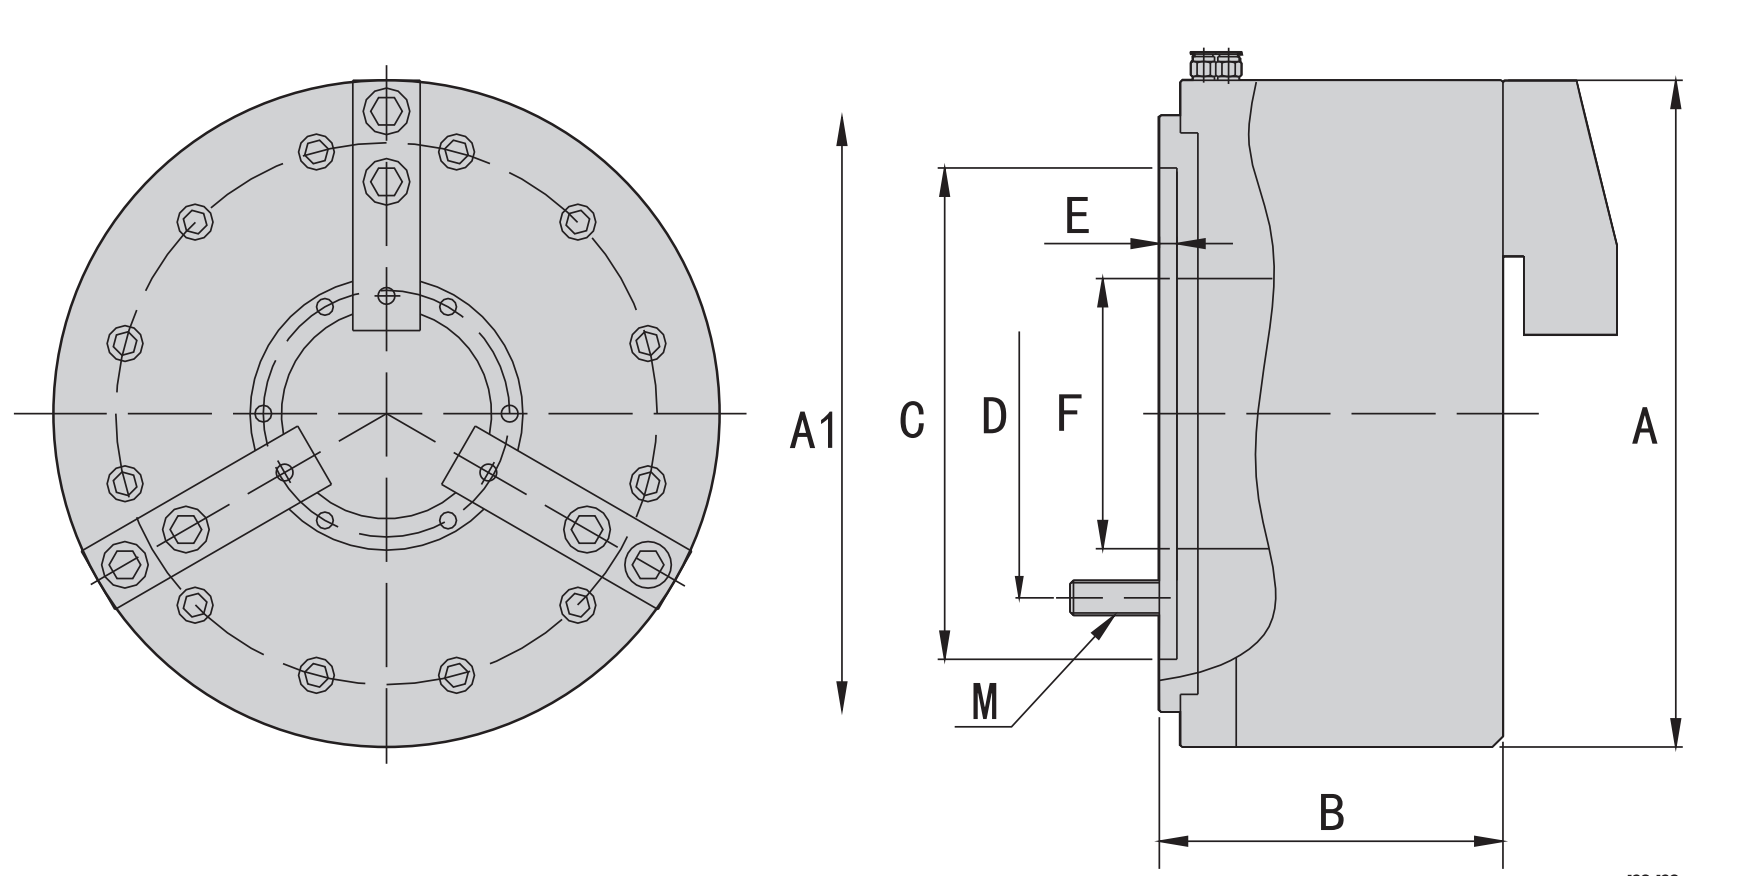
Utilice este plano para confirmar las cotas de instalación y los parámetros técnicos.
| Modelo | A | A1 | B | C (H6) | D | E | F | M |
|---|---|---|---|---|---|---|---|---|
| 350 | 380 | 315 | 192 | 235 | 275 | 7 | 115 | 6-M12 |
| 400S | 467 | 400 | 194 | 310 | 374 | 8 | 152 | 9-M12 |
| 400 | 223 | 150 | ||||||
| 460 | 238 | 181 | ||||||
| 500 | 510 | 313(338) | 325(300) | 360(330) | 10.5 | 205 | 12-M16 | |
| 570 | 570 | 500 | 280 | 415 | 474 | 8 | 12-M12 | |
| 570A | 230 | |||||||
| 600 | 605 | 535 | 450 | 508 | 280 | |||
| 630 | 685 | 610 | 305.5 | 510 | 580 | 325 | ||
| 730 | 730 | 658 | 301.5 | 560 | 630 | 10.5 | 355 | 12-M16 |
| 850 | 850 | 755 | 352 | 700 | 745 | 8 | 375 | |
| 900 | 900 | 440 | ||||||
| 1000 | 1000 | 850 | 330 | 815 | 10 | 560 | ||
| 1150 | 1150 | 1060 | 352 | 800 | 1000 | 660 |
Utilice este plano para confirmar las cotas de instalación y los parámetros técnicos.
| Modelo | Carrera de una garra (mm) | Fuerza de sujeción a 0,5 MPa de aire kN (kgf) | Velocidad máx. (r/min) | Momento de inercia (kg·m2) | Peso (kg) | Presión MPa (kgf/cm2) |
|---|---|---|---|---|---|---|
| 350 | 13+7 | 62(6326) | 3000 | 1.62 | 110 | 0.2-1(2-10) |
| 400S | 7 | 130(13265) | 1700 | 5.6 | 154 | |
| 400 | 13+7 | 1300 | 6.5 | 200 | ||
| 460 | 110(11220) | 9.8 | 190 | |||
| 500 | 17+7 | 140(14286) | 15.5 | 298 | ||
| 570 | 17+8.5 | 160(16326) | 16.4 | 340 | ||
| 570A | 140(14286) | 16.1 | 325 | |||
| 600 | 160(16326) | 1100 | 19 | 360 | ||
| 630 | 180(18367) | 900 | 28 | 520 | ||
| 730 | 15+10 | 190(19388) | 800 | 44.2 | 583 | |
| 850 | 13.4+12 | 200(20408) | 750 | 71.2 | 970 | 0.3-1(3-10) |
| 900 | 190(19388) | 700 | 105 | 980 | ||
| 1000 | 15+10.4 | 170(17347) | 450 | 150 | 960 | |
| 1150 | 230(23470) | 400 | 194 | 1890 |
El aire comprimido entra en el cilindro integrado y mueve el pistón.
El mecanismo interno transmite el movimiento a las tres garras. Se desplazan radialmente hacia el tubo.
Las garras agarran el diámetro exterior. El extremo que sobresale deja espacio para la herramienta de corte.
Al terminar el mecanizado, detener el husillo. Cambiar el circuito de aire para retirar las garras. Después sacar o desplazar el tubo.
El aire acciona la sujeción. El husillo del torno hace girar el plato y la pieza durante el corte. Son dos funciones distintas.
El tubo largo atraviesa el husillo. El plato delantero sujeta cerca del extremo que se mecaniza. El trasero agarra el tubo detrás del husillo. Dos puntos de sujeción ayudan a controlar el eje del tubo y a reducir su movimiento frente a sujetarlo solo delante.
Alinear los centros de ambos platos durante el montaje. Ajustar los puntos de sujeción y la longitud que sobresale. Usar rodillos o un soporte para el tramo de tubo situado fuera de la máquina.
Las garras recorren primero el espacio libre a mayor velocidad. Así tardan menos en llegar al tubo. Al acercarse a la pieza, reducen la velocidad y completan la sujeción.
Las dos fases son aproximación rápida y sujeción más lenta. Se refieren al movimiento de las garras, no a las revoluciones del husillo. Al cambiar de diámetro, revisar también la posición de las garras y la carrera disponible.
La tabla inferior indica la carrera de cada tamaño. Para 350 figura 13+7 mm; para 400S figura 7 mm. Consultar la fila del modelo elegido. La carrera no es igual en toda la serie.
Pasar el tubo por el husillo y sujetarlo cerca del extremo. Esta disposición sirve para roscado, refrentado y chaflanado del extremo.
Sujetar el diámetro exterior del manguito y dejar libre el interior. Elegir la longitud de agarre dejando espacio para la entrada y salida de la herramienta de roscado interior.
Sujetar los extremos y las zonas de conexión para roscar. Elegir el tamaño según el diámetro, el espesor de pared y la longitud. Después distribuir las sujeciones delantera y trasera y los apoyos externos.
| Aspecto | Plato frontal K53 para tubos | Selección de un plato neumático general |
|---|---|---|
| Piezas | Tubos petroleros largos, manguitos, varillas de perforación y otros tubos. | Se suele elegir por el tamaño y el tipo de agarre de una operación de torneado general. |
| Cilindro | Integrado en el cuerpo del plato. | Hay cilindros integrados y externos; revisar el diseño concreto. |
| Disposición | Puede usar un plato delante y otro detrás del husillo. | Es habitual un solo plato; las piezas largas necesitan apoyos adicionales. |
| Paso del tubo | El gran paso central y el paso del husillo son claves. | El paso depende del producto. La palabra neumático no implica un gran orificio. |
| Garras | Carrera larga, aproximación rápida y sujeción más lenta; revisar el modelo. | Revisar la carrera y las fases del movimiento del plato elegido. |
Enviar diámetro exterior, espesor de pared, longitud y plano de la rosca. Marcar el punto de agarre y la longitud que sobresale.
Indicar paso del husillo, nariz o dimensiones de la brida y espacio en ambos extremos. Para dos platos, incluir fotos de los dos puntos de montaje.
Indicar presión de aire, carrera necesaria, revoluciones y operaciones de corte. Especificar si se necesita aproximación rápida y sujeción más lenta.
Para sujetar tubos petroleros, tuberías de revestimiento y de producción y otros extremos tubulares durante el roscado o mecanizado relacionado.
El K53 usa aire comprimido y un cilindro integrado en el cuerpo. Un plato hidráulico usa accionamiento hidráulico. Para tubos largos, el K53 puede montarse delante y detrás del husillo.
Diámetro exterior, espesor de pared, longitud, material y tipo de producto: tubería de revestimiento, de producción u otra pieza tubular.
Compruebe el modelo de máquina, el paso del husillo, la nariz o conexión de montaje, el espacio frontal y la disposición del accionamiento.
Indique el rango necesario, el estado y posición del extremo y si el proceso de roscado modifica su longitud expuesta.
Sí. Se utiliza en operaciones donde el tubo debe atravesar el husillo y sujetarse firmemente por su extremo.
Antes de instalar, compruebe las cotas de montaje, el paso del husillo, la presión neumática, los apoyos del tubo, la velocidad y el espacio disponible.
Envíe diámetro exterior, espesor de pared, longitud, tipo de rosca, modelo de máquina, paso del husillo, posición de sujeción, presión neumática y fotografías o planos del montaje actual.
El delantero agarra cerca de la herramienta. El trasero sujeta detrás del husillo. Los dos puntos ayudan a controlar el eje del tubo largo. Fuera de la máquina, el tubo también necesita rodillos o un soporte.
No. Las garras se acercan rápidamente y después sujetan más despacio. El torno controla las revoluciones del husillo.
El aire mueve el pistón dentro del cuerpo del plato. El mecanismo interno transmite el movimiento a las garras. La sujeción se acciona dentro del plato.