为机床制造厂定做的膜片筒夹:精度在0.005 mm以内
这批筒夹为机床制造厂定做
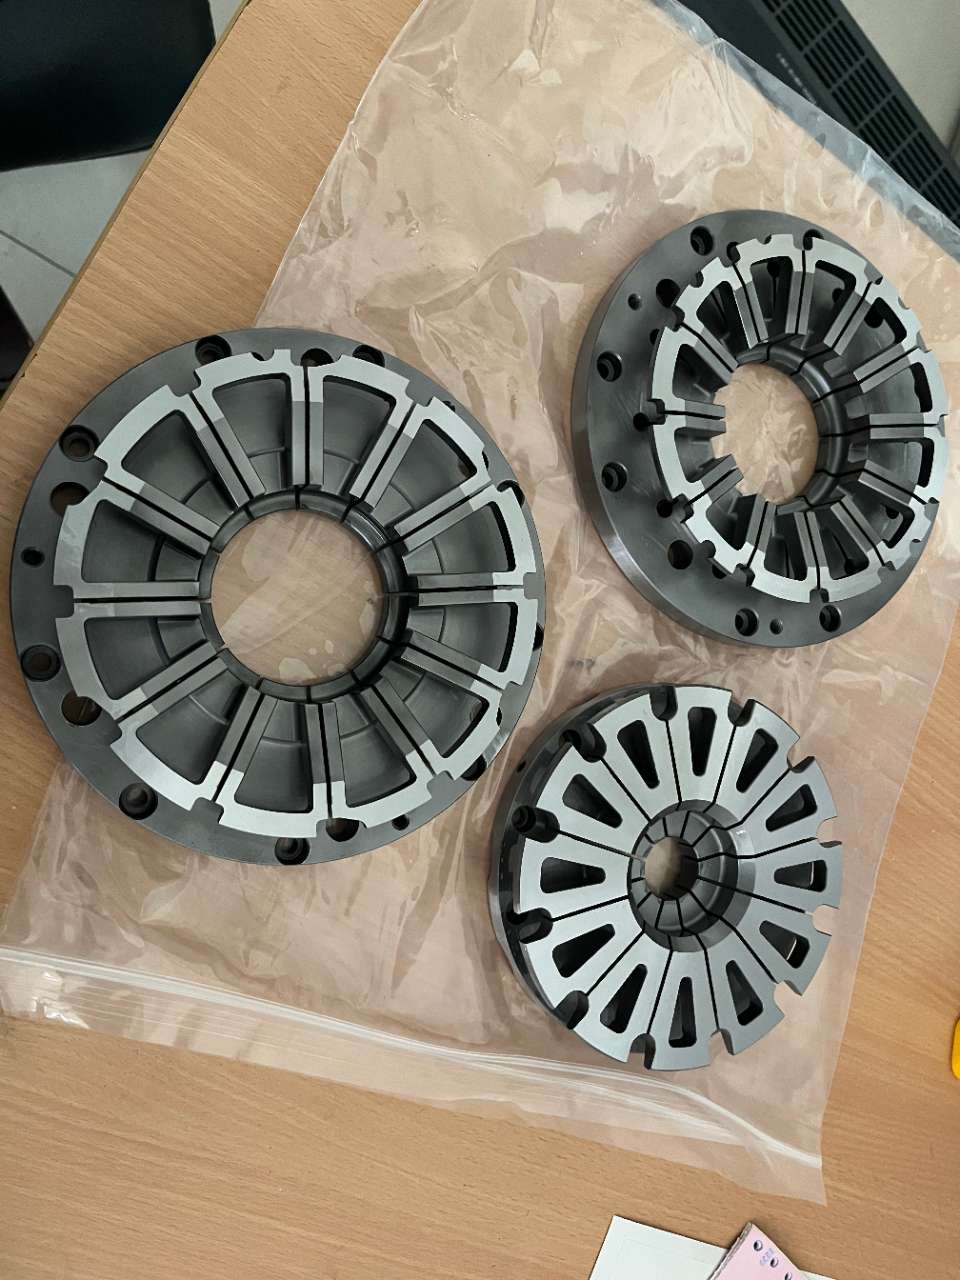
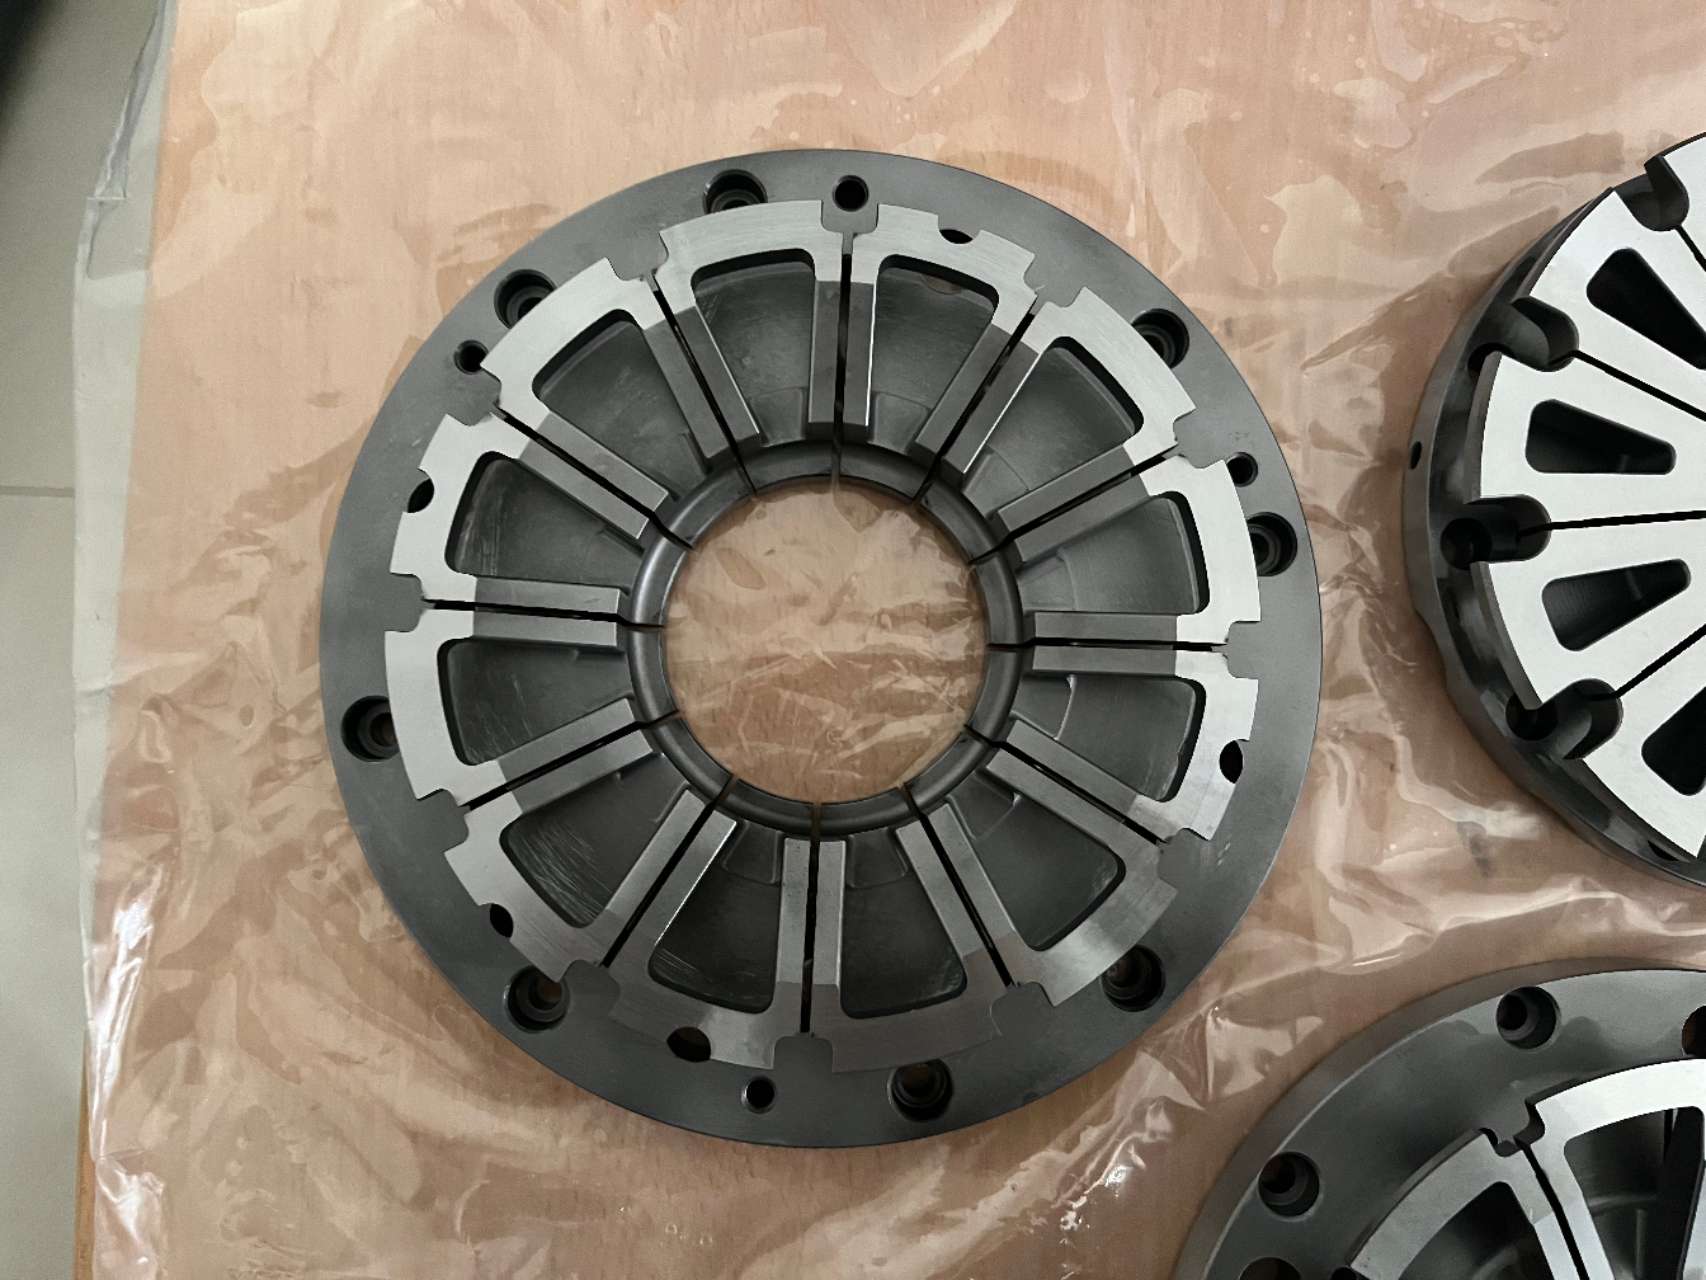
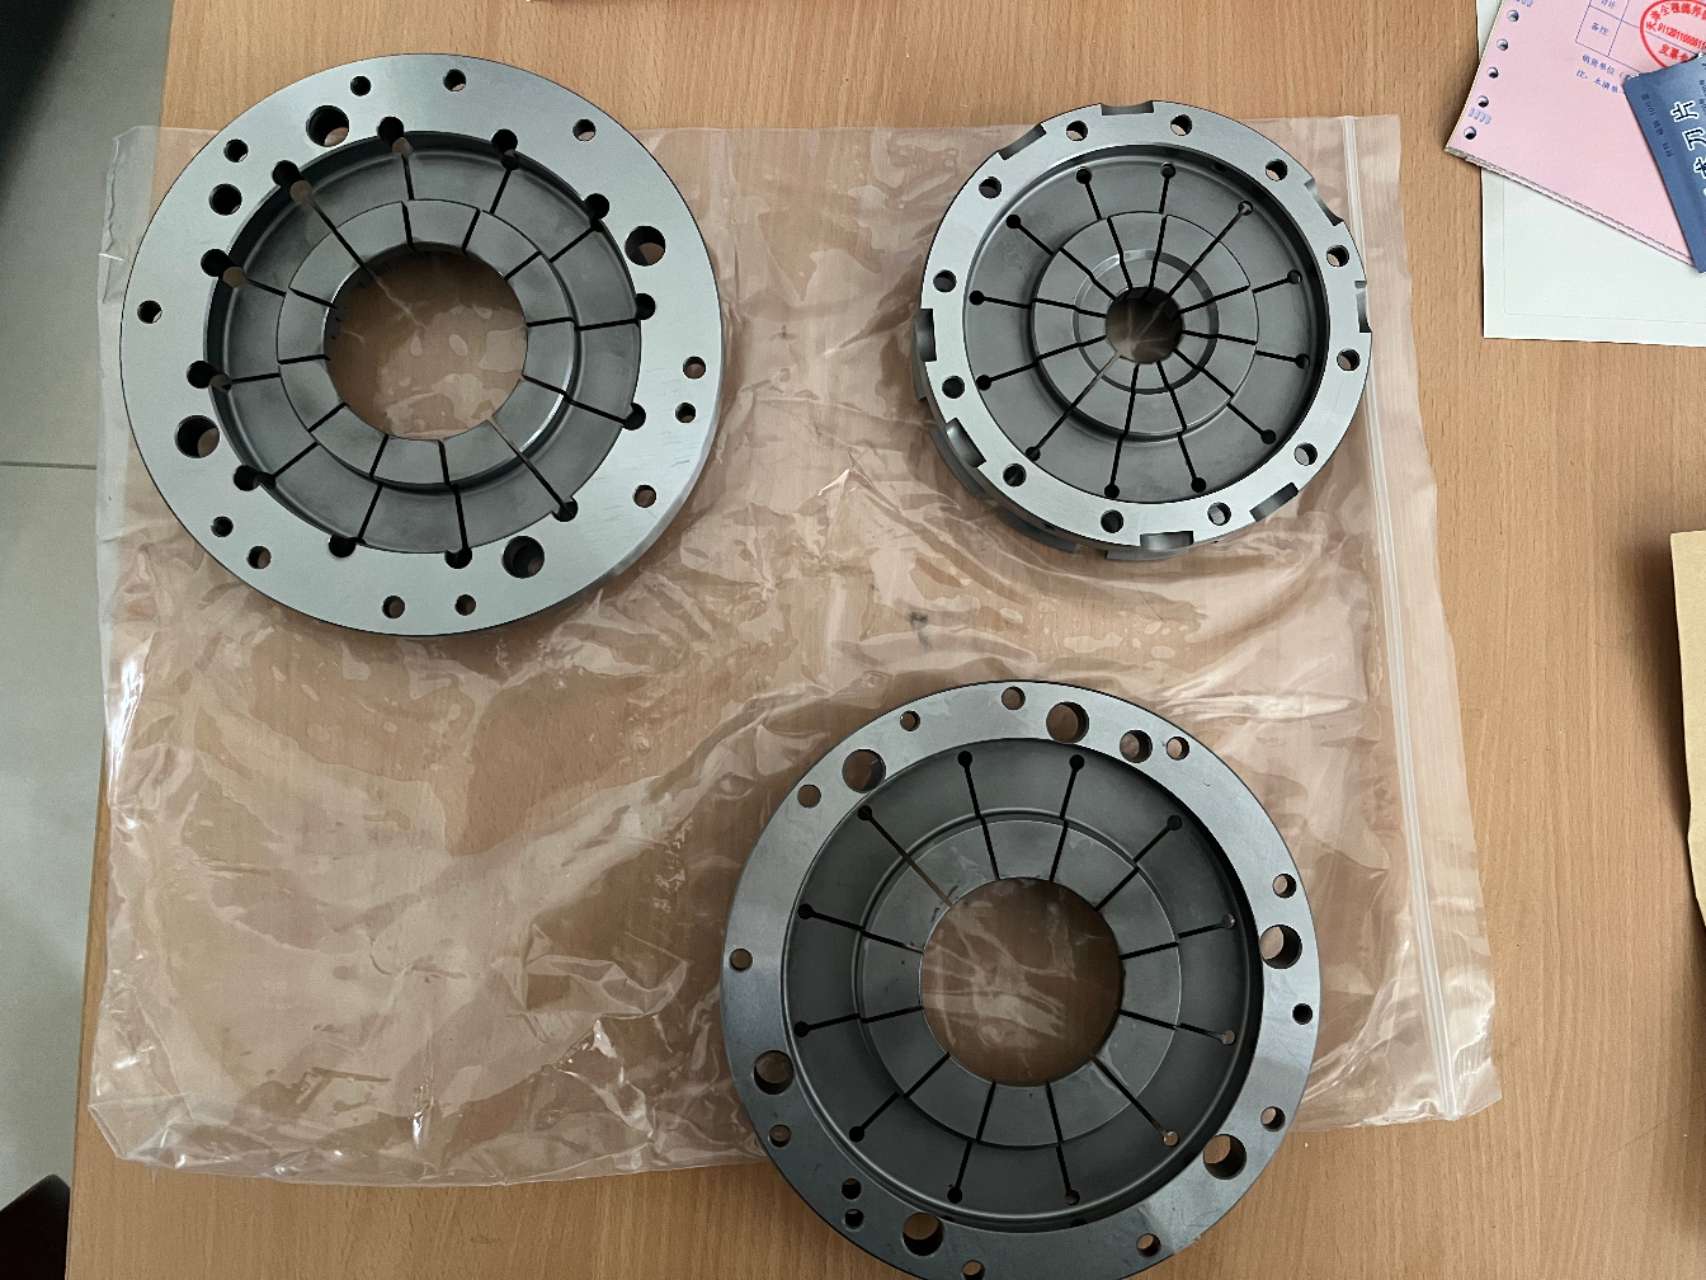
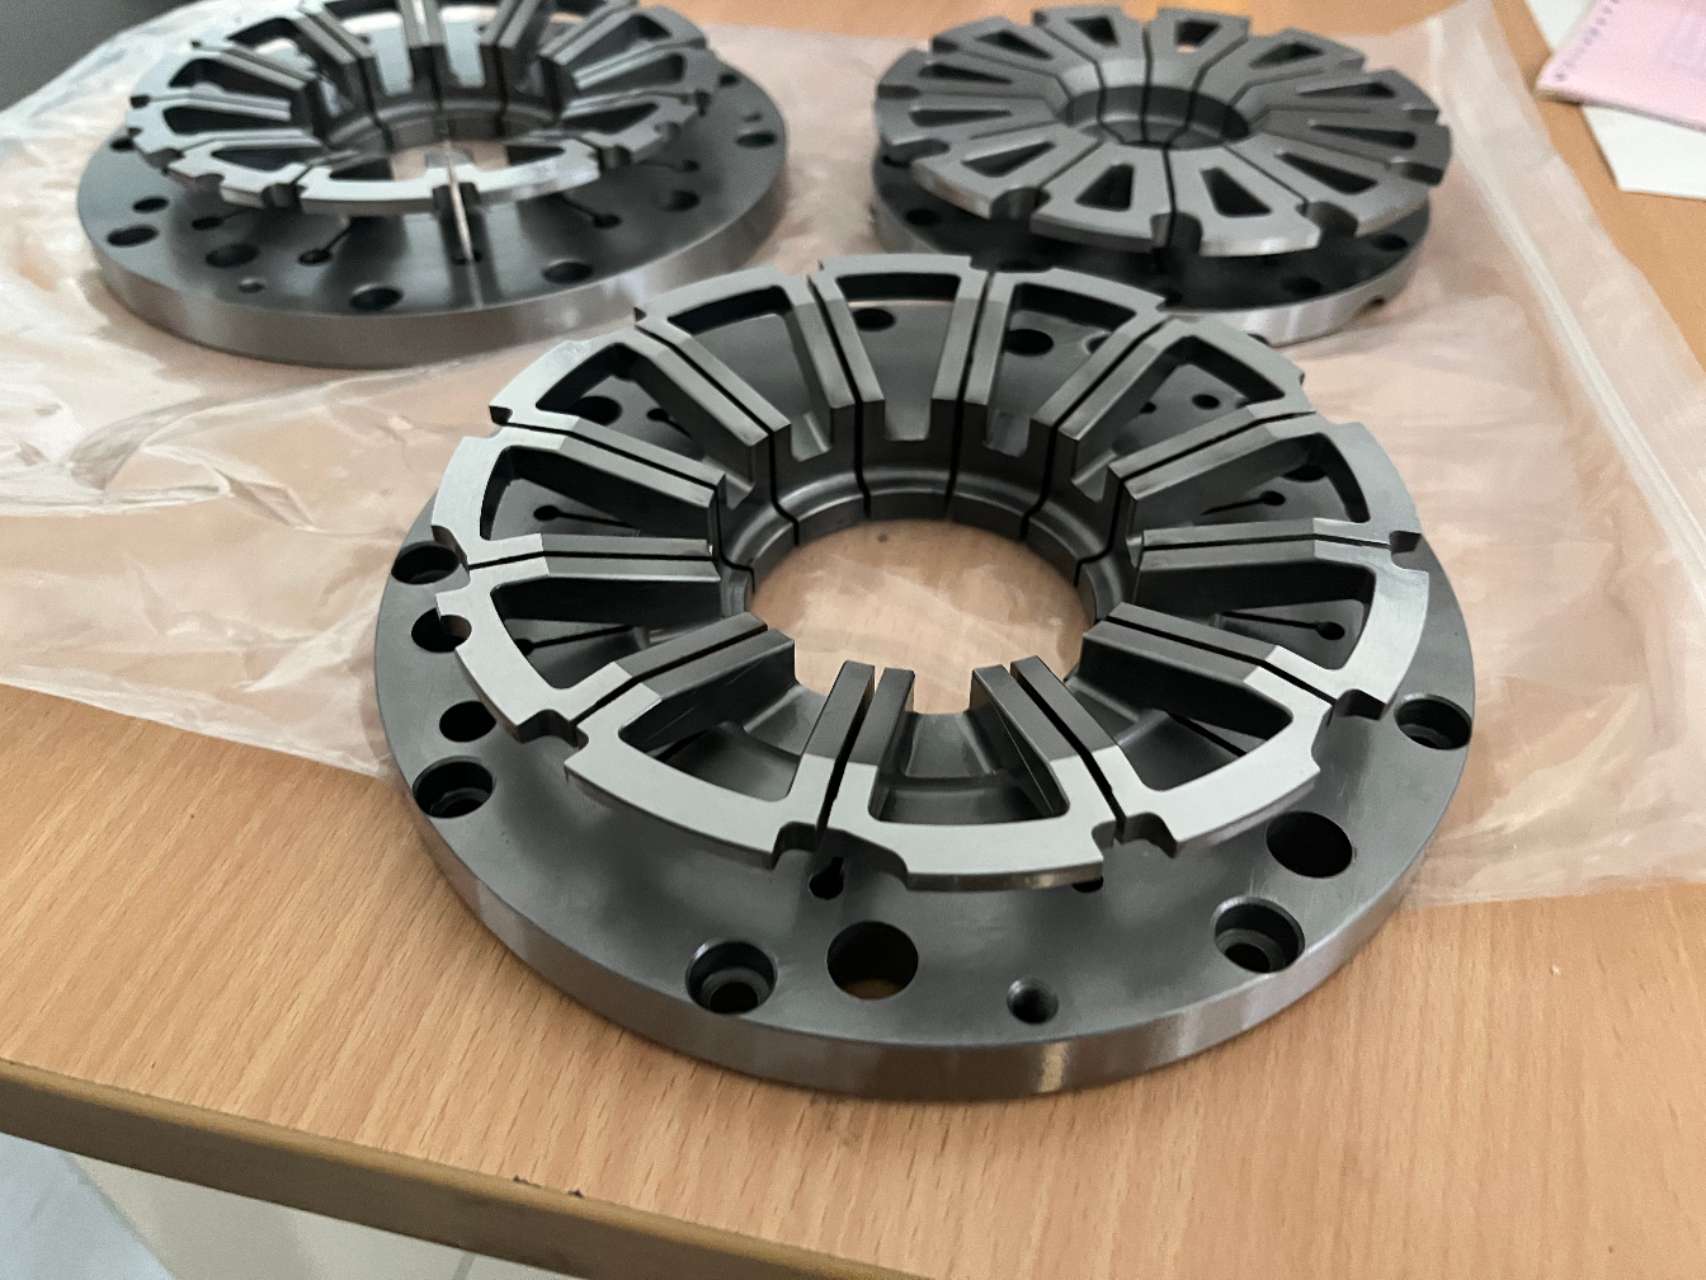
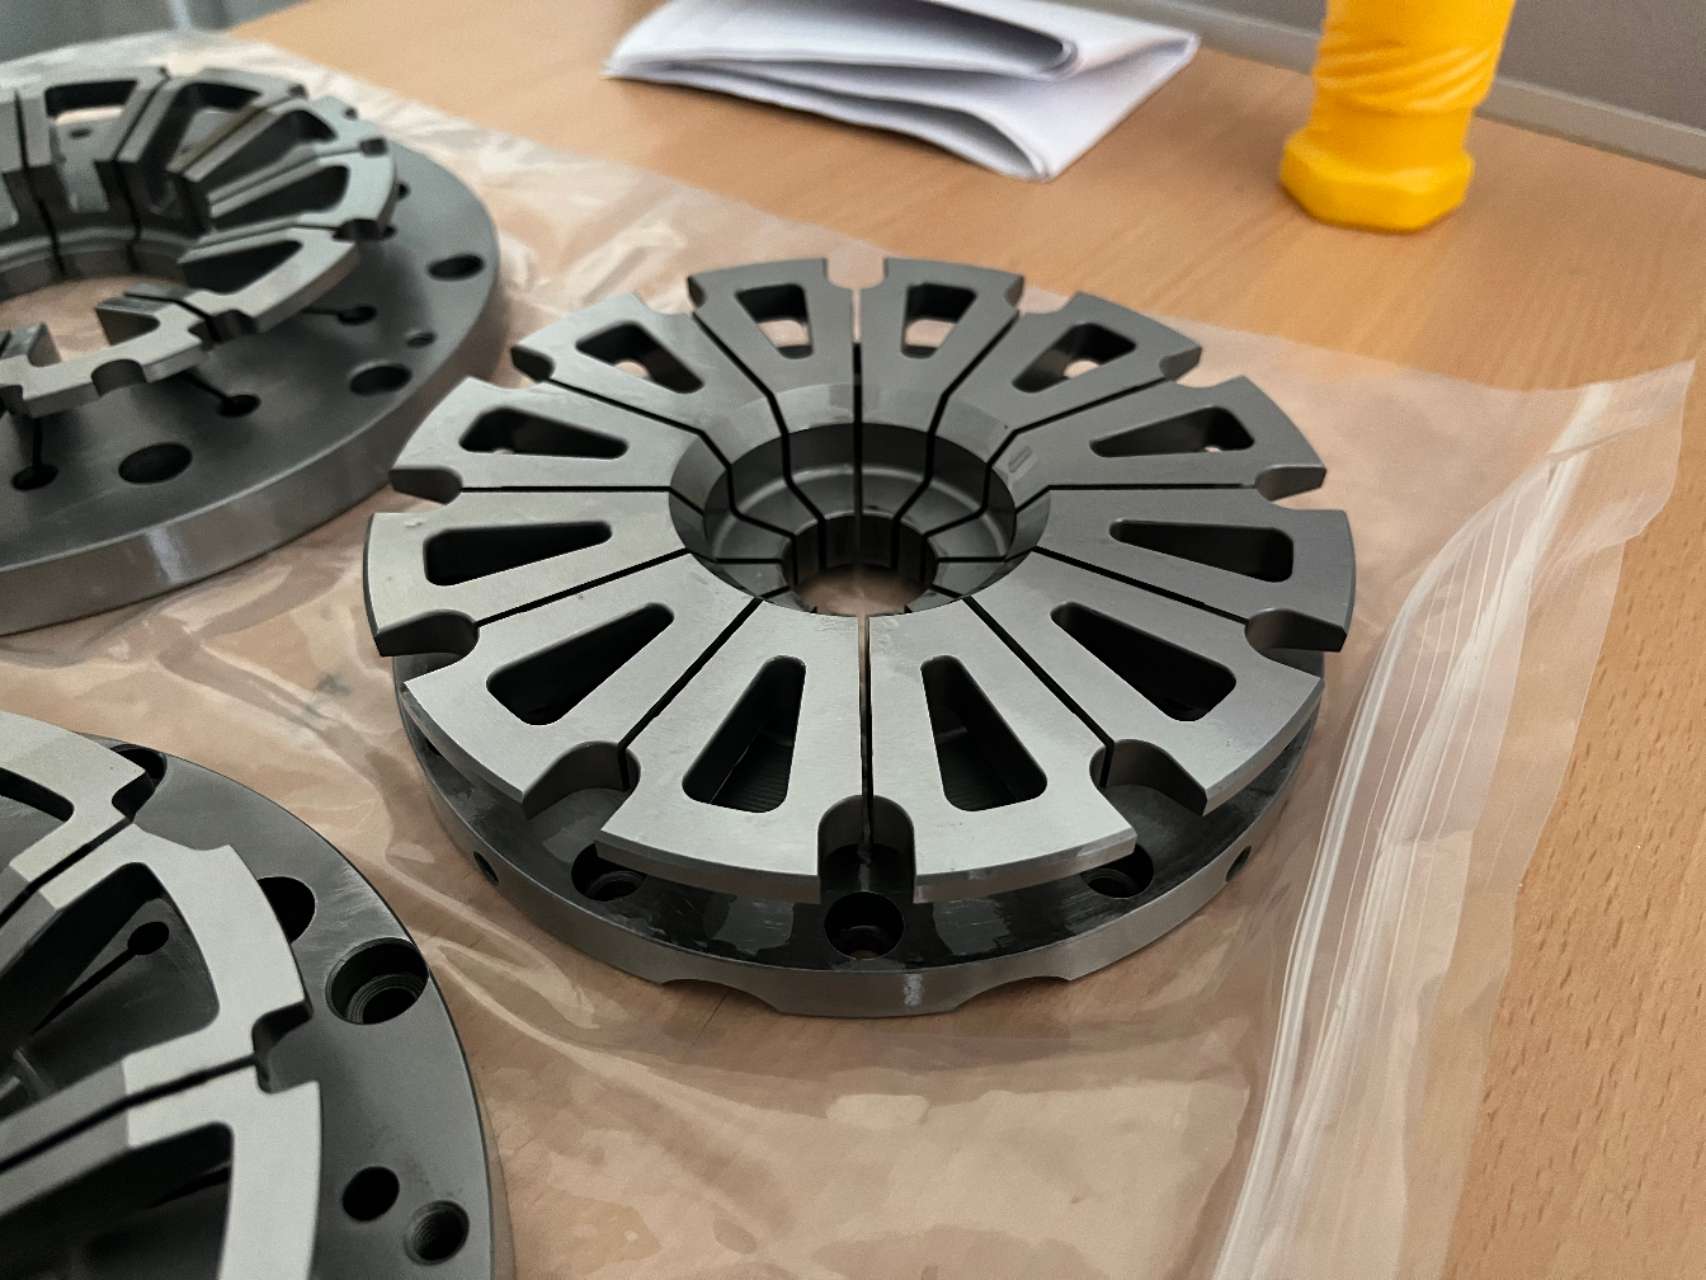
这批膜片筒夹刚制作完成,是给机床制造厂定做的配套夹持元件。本批精度在0.005 mm以内,也就是5 μm以内。五张实拍能看到不同孔径、周向分瓣和安装结构。
筒夹负责接触工件,配套卡盘负责安装和驱动。定制时,先把工件夹在哪里、夹多长,以及卡盘接口确定下来,再安排筒夹结构。
膜片卡盘怎么夹紧工件
膜片卡盘利用金属膜片的弹性变形,带动夹持部位开合。驱动机构施加载荷后,膜片产生小幅变形,夹持直径随之改变。开合动作在弹性变形范围内完成。
照片中的筒夹沿圆周分成多个夹持段,开槽和弹性区域让这些夹持段随结构变形。外夹型从外圆夹紧工件;内涨型在内孔中向外撑紧。夹持方向要按工件的定位基准来选。
我们的内置气缸式膜片卡盘,由气缸驱动膜片和配套筒夹。膜片筒夹是这套夹持系统中的可更换元件。
高精度来自稳定的弹性运动
本批定制筒夹的精度在0.005 mm以内。膜片结构通过弹性变形完成夹紧和松开,减少对滑动配合间隙的依赖。周向多个夹持段共同接触工件,有利于稳定定心。
机床装配时,要把筒夹安装面、工件定位面和轴向止挡清理干净。夹持位置和驱动设置保持一致,才能让每次装料都沿用同一套定位关系。
薄壁件为什么适合用膜片夹持
薄壁套筒、环件和薄壁轴承套容易在局部受力时变形。膜片筒夹沿圆周布置多个夹持段,把夹持接触分散到更多位置。这样便于控制局部挤压,减少装夹对圆度的影响。
做这类筒夹时,要一起看壁厚、接触长度和夹紧力。夹持面按工件轮廓制作,并避开不能受力的薄弱部位。若外圆需要加工,也可以按内孔基准选择内涨夹持。
多粉尘工况也可以应用
膜片夹持可以用于磨削等粉尘较多的工况。开合主要依靠弹性变形,减少了夹紧动作对滑动导向的依赖。这是它在多粉尘环境下可应用的结构特点。
工件接触面和定位面仍是日常清理的重点。换料时清掉这些位置的粉尘和切屑,避免颗粒垫在工件下面。机床制造厂也可以把防尘、排屑和清理位置一起纳入设备设计。
定做时把这几项说清楚
提供工件图纸,标明夹持直径、公差、壁厚和可用夹持长度。说明要夹外圆还是涨内孔,并标出轴向定位面。
再附上配套卡盘型号、安装接口、驱动方式、加工工序和精度要求。磨削或粉尘较多的设备,也请说明粉尘来源和清理方式。我们就能围绕实际工件安排筒夹的夹持面、弹性区域和安装结构。
 津公网安备12011102001907号