橡胶夹头卡盘精度测试:小直径工件的夹持与跳动检查
这次测的是小直径工件
这段视频拍的是我们的橡胶夹头卡盘夹持小直径工件时的精度测试。工件从夹头前面短距离伸出,杠杆表的触头靠在外圆上。随着卡盘转动,就能观察这一位置的跳动。
视频里的表怎么放
视频约32秒。表架固定在旁边,指示表放在工件下方,细长触头向上接触外圆。转动时,触头一直测同一个截面,方便观察指针变化。
夹头孔径为什么要选对
夹小直径工件,首先要把夹头孔径选对。孔径要与实际夹持直径配合,接触长度也要够。还要看工件公差、表面状态和端面定位,避免只在孔口边缘接触。
圆件、方件和六角件要选对应孔形。关注已加工表面时,可以看看光面夹头;需要不同抓持形式时,可以选带槽夹头。特殊孔径可用可加工夹头,配合修孔工具加工。
转一圈,读哪些数
读表时,固定好表架,让触头轻轻、稳定地接触工件。转一圈,记下最高和最低读数,两者之差就是该位置的总指示跳动。记录时把测量位置、工件伸出长度和仪表分度值写在一起。
橡胶夹头到底靠什么夹紧
“橡胶夹头”不是靠橡胶直接夹住工件。接触工件的是硬化钢分瓣,硫化橡胶把各瓣连接起来,让它们一起开合,并填住瓣间的缝隙。配套卡盘通过轴向运动和锥面配合,使夹头收紧。
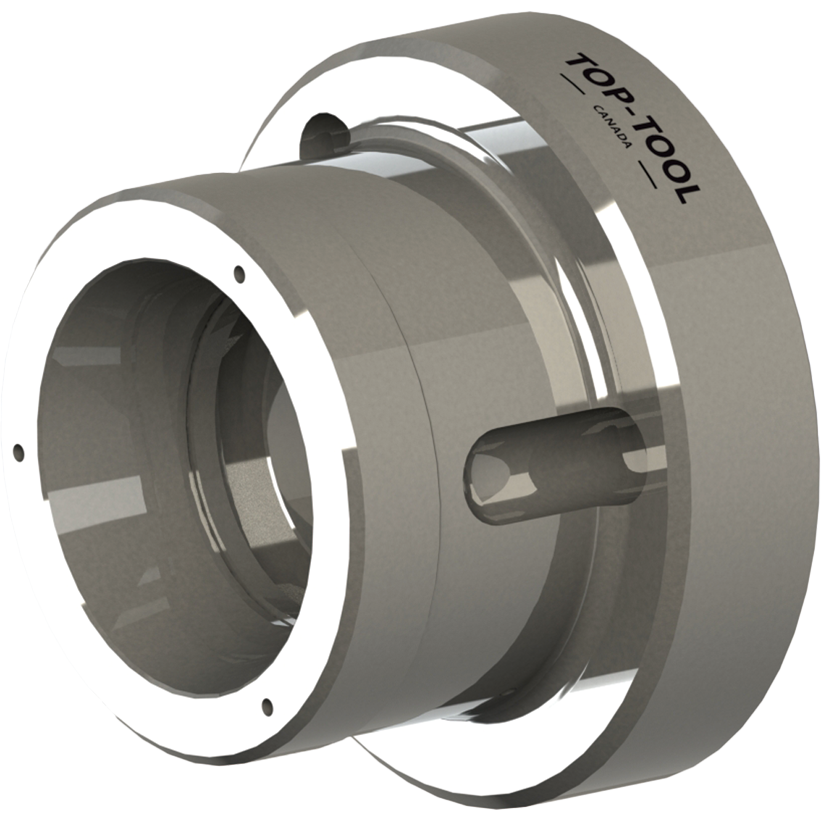
卡盘装在机床上,夹头则按工件规格更换。换零件尺寸时,可以保留卡盘,更换匹配的夹头。把夹头编号、孔径和接触长度记清楚,下次做同一零件就更容易找到对应夹头。
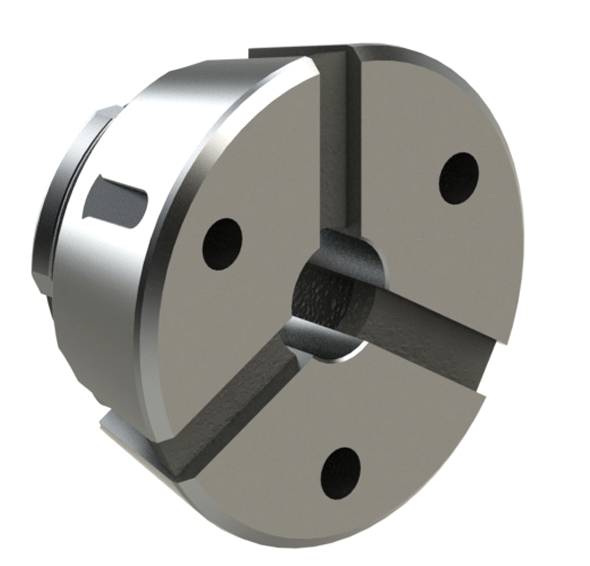
夹多长,伸出多少
细工件要同时考虑夹持长度和伸出长度:里面夹多长,外面留多少给刀具和测量。止挡或定位端面用来控制装入深度。表架要稳,触头也不要给细工件施加过大的侧向力。
首件检查怎么做
首件检查前,先清洁连接面和夹持面,装好匹配的夹头,让工件靠到定位位置,再夹紧测量。固定测点、装入深度和夹紧设置,后面的零件才有一致的检查条件。
想看重复装夹表现,可以把同一工件松开、取出、重新装入,再比较读数。测点和夹紧设置保持一致。换头工具负责取出、装入夹头;修孔工具负责准备可加工夹头的内孔,两种工具用途不同。
配套卡盘、夹头和工具
下面列出了配套卡盘、夹头和工具。可以先从夹头规格看起,再对照卡盘接口和换头方式。
把你的零件图纸发来
你也有类似的小直径零件,可以把图纸发给我们,标出夹持直径、公差、夹持长度、伸出长度和测点。再告诉我们材料、机床接口和加工工序,就能更具体地讨论夹头和定位怎么安排。
 津公网安备12011102001907号