Spannkopffutter im Genauigkeitstest an einem Werkstück mit kleinem Durchmesser
Ein dünnes Werkstück im Test
Das Video zeigt einen Genauigkeitstest unseres Spannkopffutters an einem dünnen Werkstück. Ein kurzes Stück ragt aus dem Spannkopf. Der Taster einer Hebelmessuhr liegt an der Außenfläche an. Beim Drehen zeigt die Uhr den Rundlauf an dieser Stelle.
Wo die Messuhr sitzt
Der Clip dauert etwa 32 Sekunden. Der Halter bleibt fest stehen. Die Messuhr sitzt unter dem Werkstück; ihr schlanker Taster berührt die Oberfläche von unten. Während der Drehung bleibt der Messpunkt im selben Querschnitt.
Genauigkeitstest auf YouTube ansehen
Die passende Spannkopfbohrung wählen
Bei kleinen Durchmessern beginnt die Auswahl mit der passenden Spannkopfbohrung. Sie muss zum Spanndurchmesser passen und genügend Kontaktlänge bieten. Werkstücktoleranz, Oberfläche und axiale Anlage gehören dazu. Das Teil soll über die vorgesehene Fläche gespannt werden, nicht nur an der Bohrungskante.
Für runde, vierkantige und sechskantige Teile wird die passende Bohrungsform gewählt. Glatte Köpfe kommen für bearbeitete Oberflächen infrage; genutete Köpfe bieten andere Greifflächen. Eine besondere Bohrung lässt sich in einem bearbeitbaren Kopf mit dem passenden Ausdrehwerkzeug herstellen.
Welche Werte nach einer Umdrehung zählen
Den Messuhrenhalter fest montieren und den Taster leicht anlegen. Das Teil einmal drehen und höchsten sowie niedrigsten Wert notieren. Die Differenz ist die gesamte angezeigte Rundlaufabweichung an dieser Stelle. Messposition, Auskraglänge und Skalenteilung gehören ebenfalls ins Protokoll.
Was hält das Werkstück fest?
Das Werkstück wird von gehärteten Stahlsegmenten gehalten. Der vulkanisierte Gummi verbindet die Segmente, damit sie gemeinsam öffnen und schließen, und füllt die Zwischenräume. Eine axiale Bewegung am Konus des passenden Futters schließt den Kopf um das Teil.
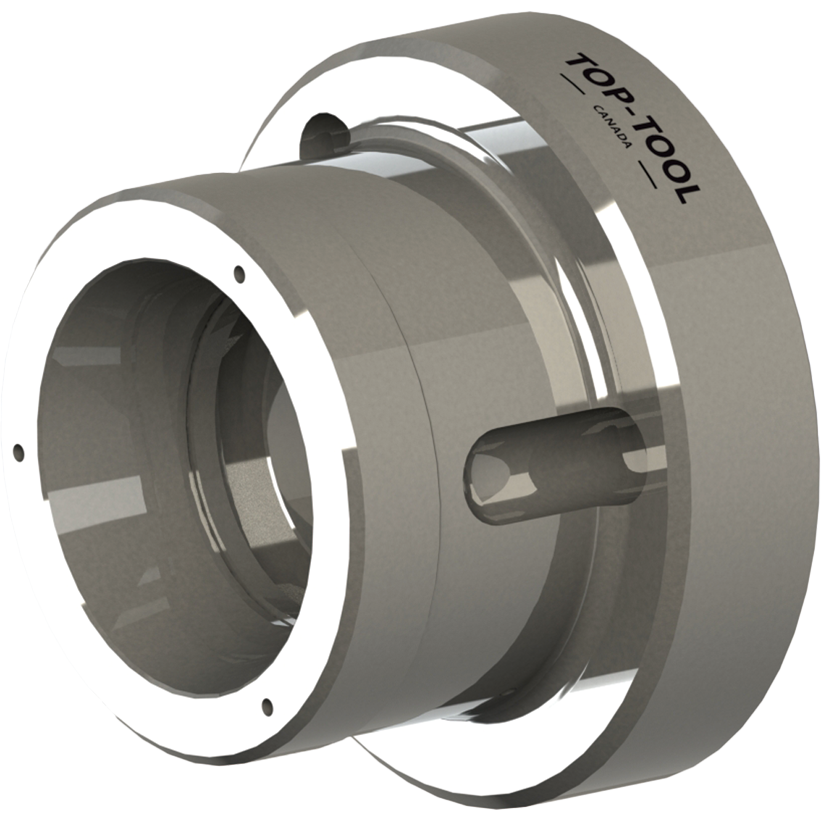
Das Futter bleibt auf der Maschine; der Spannkopf wird passend zur Teilegröße gewählt. Bei einem anderen Werkstück kann der passende Kopf gewechselt werden, ohne das Futter abzubauen. Kopfnummer, Bohrung und Kontaktlänge helfen, ihn beim nächsten Auftrag wiederzufinden.
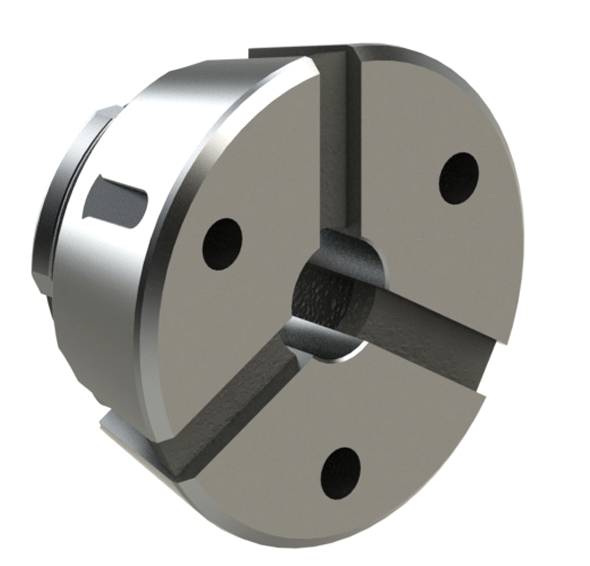
Spannlänge und Auskraglänge
Spannlänge und Auskraglänge werden zusammen geplant: Wie viel sitzt im Kopf, und wie viel bleibt für Werkzeug und Messung frei? Ein Anschlag oder eine Anlagefläche bestimmt die Einlegetiefe. Bei dünnen Teilen den Halter stabil halten und starken seitlichen Tastdruck vermeiden.
Das erste Teil prüfen
Vor der Erstteilprüfung Anschluss- und Spannflächen reinigen, den passenden Kopf einsetzen und das Werkstück anlegen. Dann spannen und den Rundlauf prüfen. Messpunkt, Einlegetiefe und Spanneinstellung bleiben für die folgenden Teile gleich.
Für eine Prüfung der wiederholten Aufspannung dasselbe Teil lösen, herausnehmen und neu einlegen. Danach die Messwerte vergleichen. Messpunkt und Spanneinstellung bleiben unverändert. Das Wechselwerkzeug setzt den Kopf ein und nimmt ihn heraus; das Ausdrehwerkzeug bearbeitet seine Bohrung.
Passende Futter, Köpfe und Werkzeuge
Die Links unten zeigen Futter, Köpfe und Werkzeuge. Beginnen Sie mit der Kopfgröße und prüfen Sie anschließend Futteranschluss und Wechselmethode.
- Spannkopfsysteme
- Spannkopffutter mit Durchgang
- Segmentierter Spannkopf
- Wechselvorrichtung für Spannköpfe
- Ausdrehvorrichtung für Spannköpfe
Zeigen Sie uns Ihr Werkstück
Sie haben ein ähnliches dünnes Werkstück? Senden Sie eine Zeichnung mit Spanndurchmesser, Toleranz, Spannlänge, Auskraglänge und Messpunkt. Material, Maschinenanschluss und Bearbeitungsschritte helfen uns, Kopf und Anlage genauer zu besprechen.