JH7-40 Spannzangenfutter beim Laserrohrschneiden
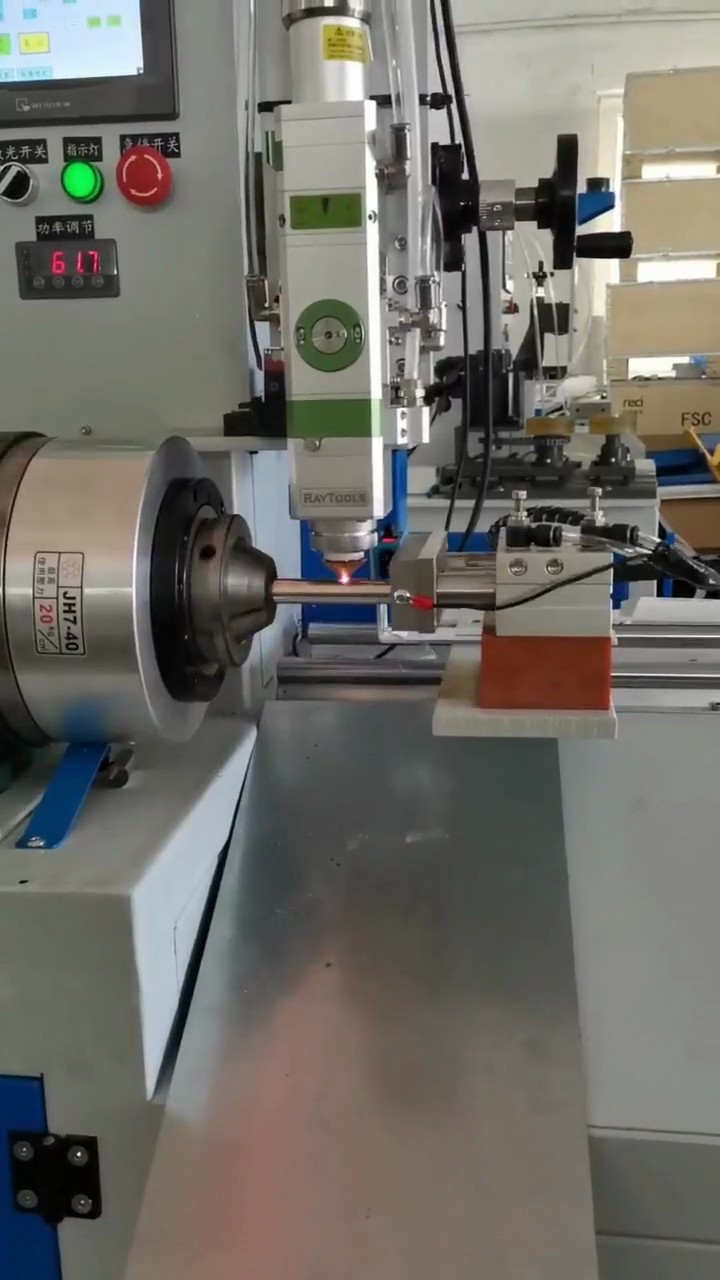
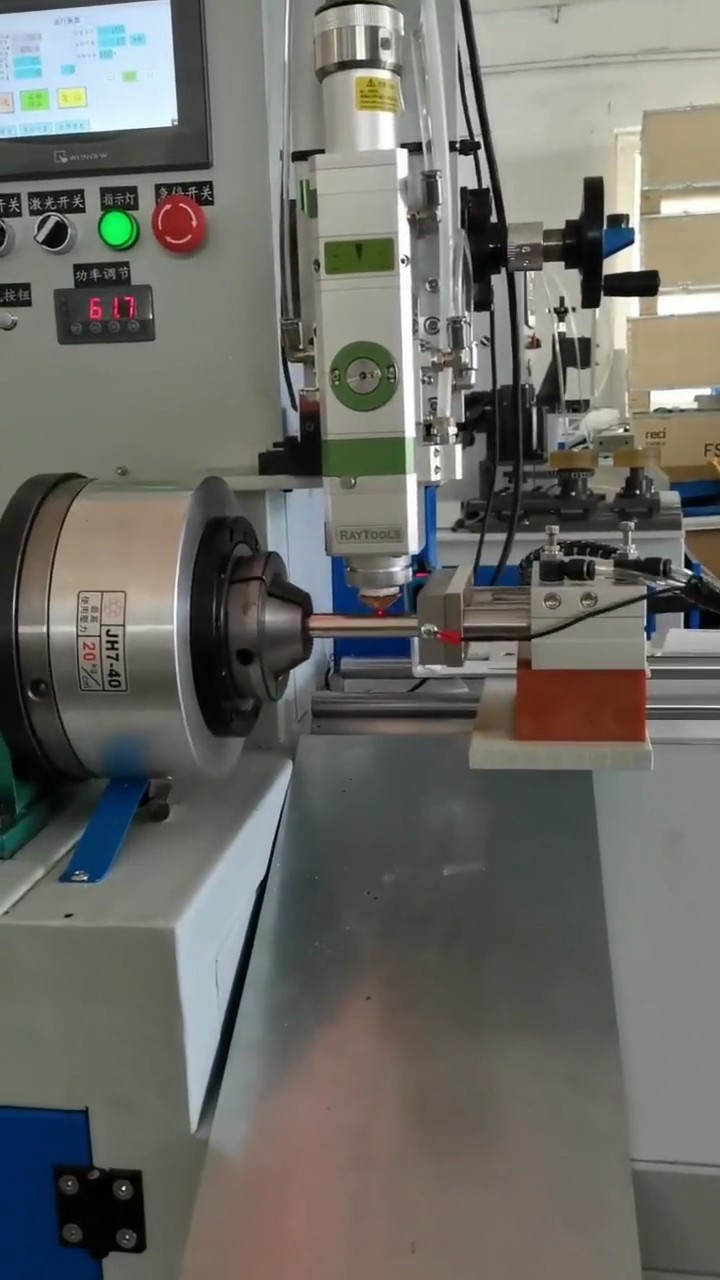
Das JH7-40 sitzt links in der Rohrschneidstation. Der Laserkopf bearbeitet das vorstehende Rohr. Futter, Schnittbereich und Funken sind gemeinsam sichtbar. Der Clip zeigt die Einbaulage eines hydraulischen rotierenden Spannzangenfutters beim Laserrohrschneiden.
So funktioniert die Spannung
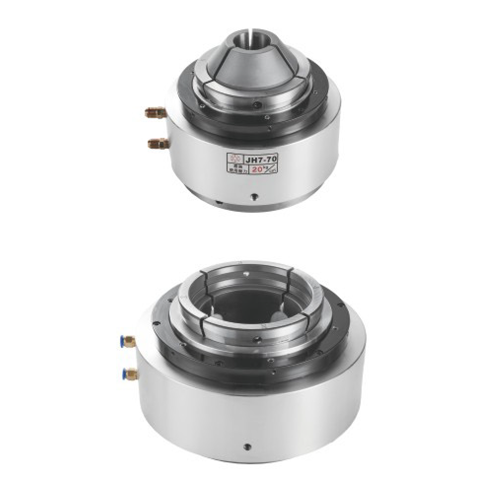
Die Baureihe JA/JH verbindet Betätigung und rotierende Werkstückaufnahme. JA wird pneumatisch betätigt, JH hydraulisch. Eine passende Spannzange hält das Teil, während die Maschine die Drehbewegung erzeugt. Betriebsdruck, Spannzangengröße und Spindelanschluss gemeinsam auswählen.
Die Spannposition bestimmt den Zugang für Werkzeug oder Laserkopf. Lange Rohre und Wellen benötigen außerdem eine passende Abstützung und Zuführung. Zuerst Überstand, Stützposition und Arbeitsbereich festlegen. Danach Futter und Aufnahme ausrichten.
Diese Stellen im Aufbau prüfen
- Hydraulikversorgung für JH7-40 prüfen.
- Schnittstelle und Kontaktlänge getrennt festlegen.
- Rohr, Abstützung und Futterachse ausrichten.