最新制作的内涨芯轴卡盘:以内孔定位,释放外圆加工空间
这套内涨芯轴刚制作完成
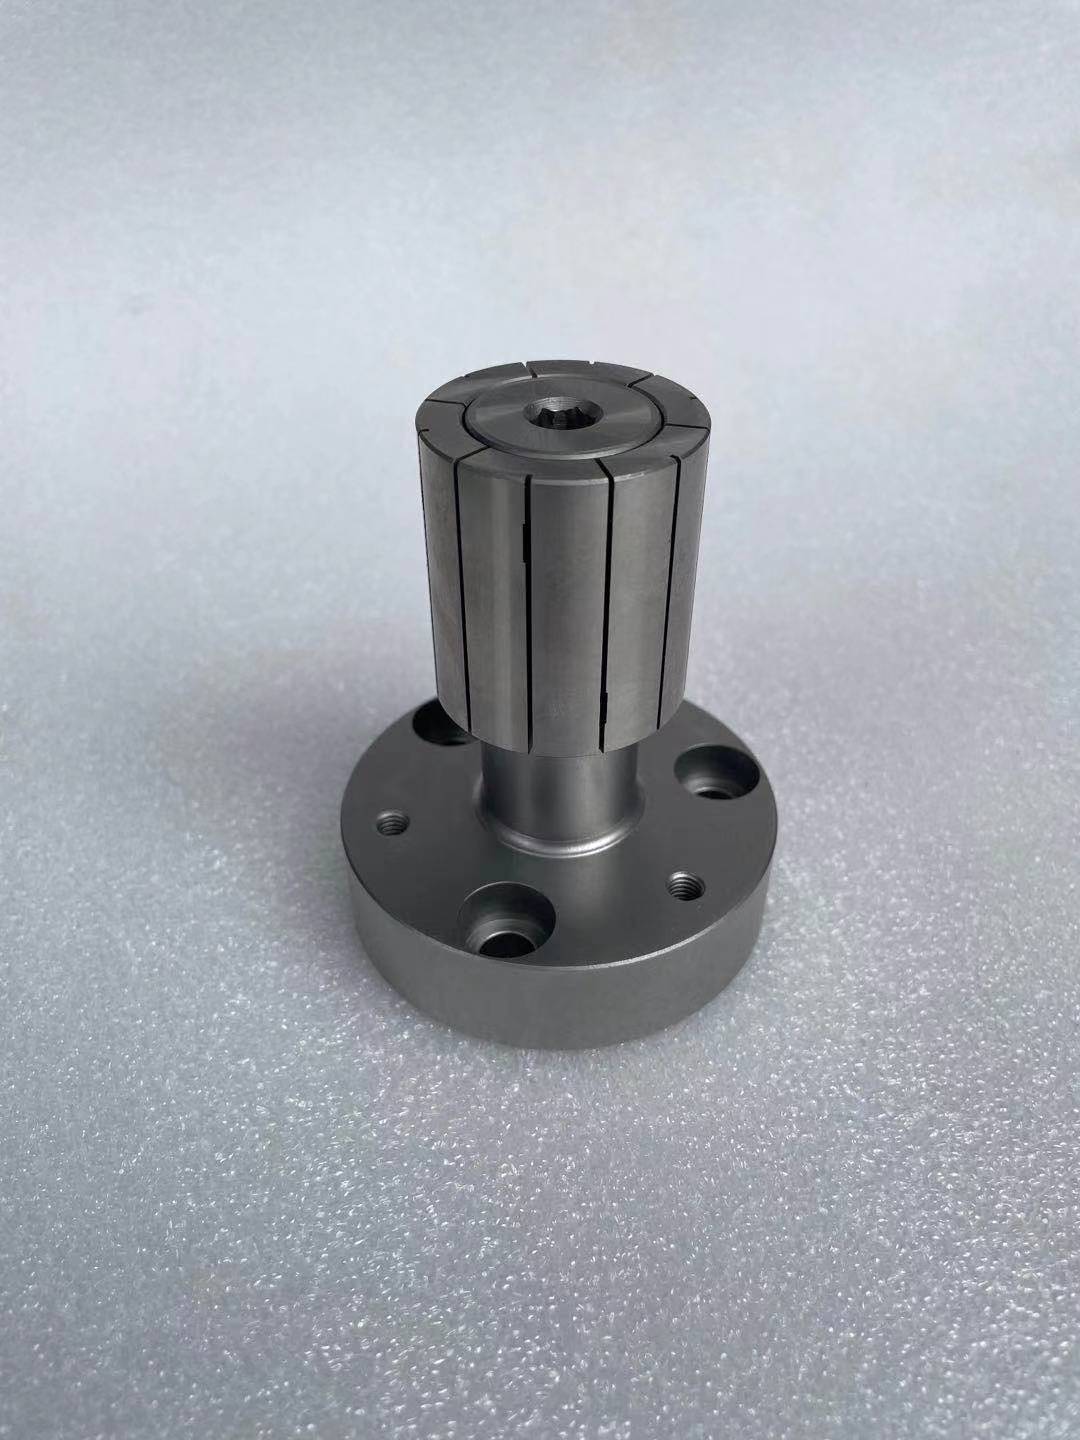
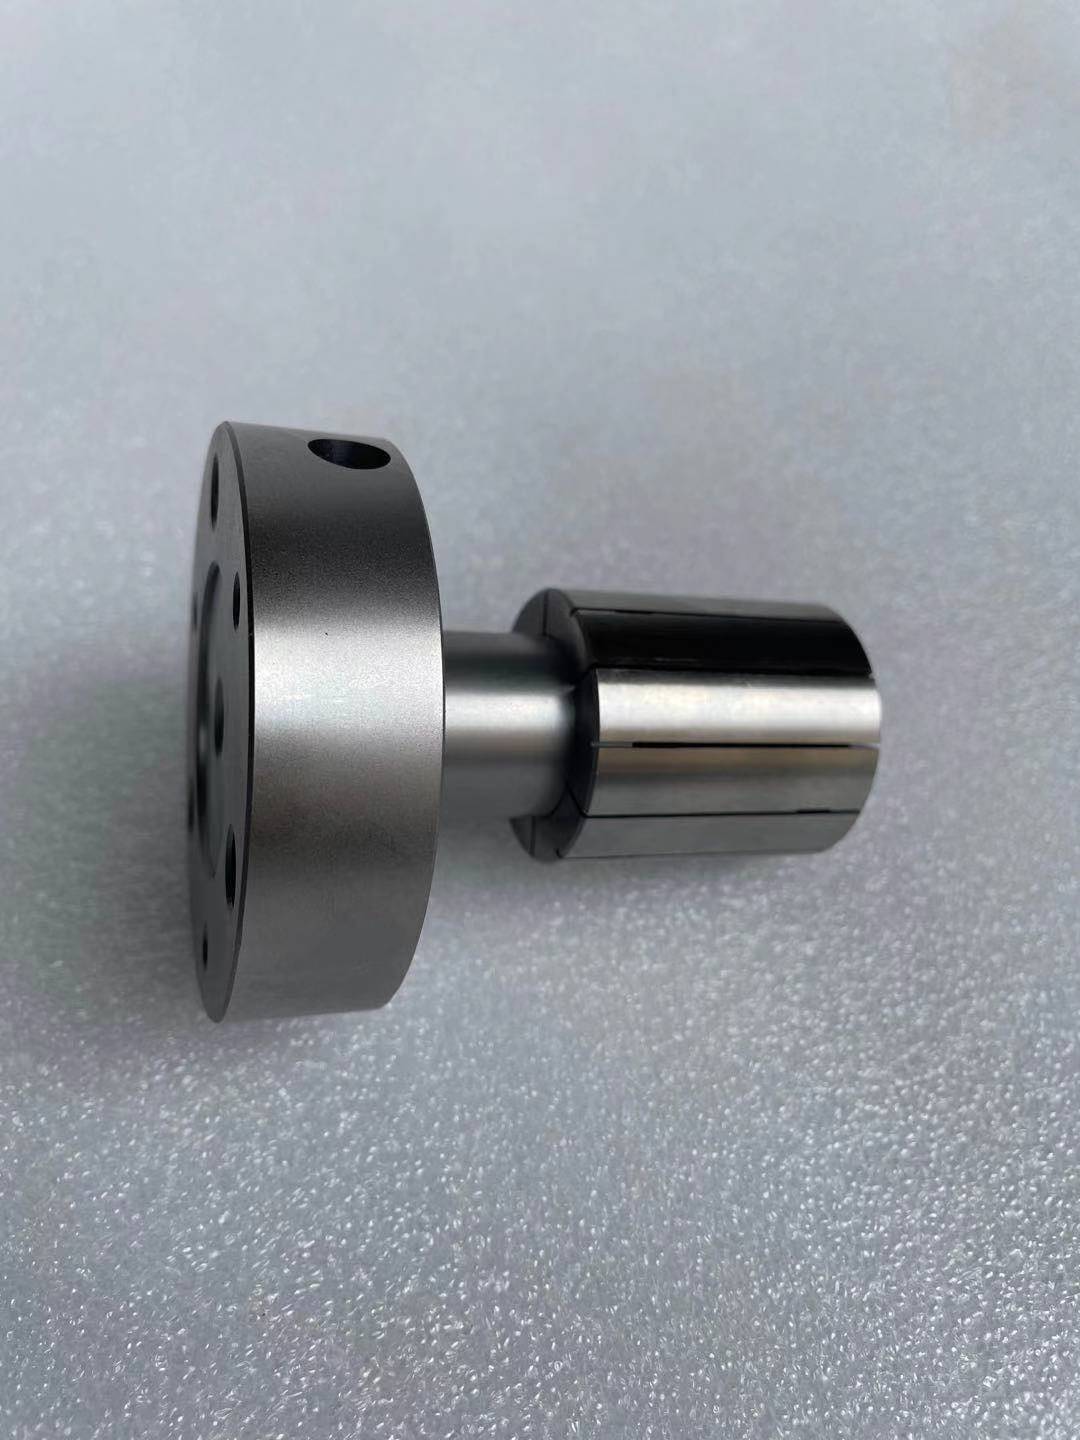
这套内涨芯轴卡盘刚刚制作完成。两张实拍分别展示正面和侧面。上面带开槽的套筒用于从工件内孔撑紧,下面的芯轴和法兰负责支撑、安装。这样装夹后,工件外圆就留给刀具加工。
两张照片分别看什么
正面照片能看到套筒周围的分瓣和顶部结构;侧面照片能看清套筒长度、芯轴伸出和法兰厚度。设计时要一起看内孔多大、能夹多深,以及机床上有多少安装空间。
从孔里夹,外面留给刀具
内涨装夹从孔里向外撑紧。如果内孔就是零件的加工基准,用它定位后再加工外圆或端面,就更容易围绕这个基准安排工序。外面没有夹爪挡住,也方便刀具走到需要加工的表面。
常见工序包括车外圆、端面、外槽和外形。已经加工好的外圆不方便再从外面夹时,也可以考虑改从孔里装夹。装料前先确定:孔内哪一段负责夹紧,哪个端面或台阶负责轴向定位。
孔径、夹持长度和定位
套筒尺寸要按实际孔径和公差来选,接触长度也要按孔里的可用直段来定。倒角、退刀槽、台阶和盲孔底部空隙都要标在图纸上,不能把零件总长直接当成夹持长度。
套筒向外涨紧,定位面或止挡决定工件沿轴向装到哪里。待加工面和定位面要分清楚,给刀具留好位置。法兰孔位、安装尺寸和芯轴伸出长度,则要与机床或夹具接口配合。
还要看壁厚、材料和切削方向。薄壁件需要一起考虑接触范围和夹紧力,减少装夹变形;伸出比较长的零件要安排支撑。先把工件和工序说清楚,再确定芯轴结构。
哪些零件常用内涨装夹
轴套、衬套、环件、齿轮坯和带孔法兰,都是常见的内孔装夹零件。先做好内孔,再用内孔定位加工外圆或端面,可以延续前道工序的基准。不同零件配不同套筒时,记好孔径、公差、接触长度和定位面。
按你的内孔选结构
通孔、盲孔和浅孔需要不同的结构。可更换涨套和完整的内涨卡盘,作用也不同。下面的产品链接可以按孔的类型来查看,再对照你的机床安装方式。
内涨夹头与内涨芯轴集合页
按内孔类型和尺寸选。
盲孔内涨夹头卡盘
适合盲孔和较浅的内孔。
通孔内涨橡胶筒夹卡盘
查看通孔内涨卡盘。
通孔内涨橡胶筒夹
查看可更换的涨紧元件。
内涨夹具涨紧力计算器
结合接触长度和壁厚估算夹紧力。
想做一套类似的芯轴?
要做类似的内涨芯轴,可以把工件图纸或3D模型发给我们。标明孔径与公差、孔深、材料、壁厚、定位面和加工区域,再附上机床接口、驱动方式和上下料安排,我们就能讨论涨套和芯轴怎么做。
 津公网安备12011102001907号