Kundentest: Rundlauf am freien Ende eines dünnen Werkstücks im Spannkopffutter
Der Kunde misst am freien Ende
Hier prüft ein Kunde unser Spannkopffutter mit einem dünnen Werkstück. Das Teil ragt aus dem Kopf, und die Messuhr liegt nahe am freien Ende an. Genau diese Messposition ist das Besondere: Der Kunde misst mit Abstand zur Futtervorderseite.
So läuft die Prüfung ab
Der Kunde befestigt die Messuhr am Halter, legt den Taster an die Außenfläche und dreht das Futter von Hand. Danach geht die Kamera näher an die Skala. Messposition und Ablesen sind so besser zu sehen.
Kundentest auf YouTube ansehen
Warum weiter vom Futter entfernt messen?
Weiter weg von der Spannstelle wird eine geneigte Werkstückachse deutlicher. Derselbe kleine Winkel erzeugt bei längerer Auskragung eine größere radiale Änderung. Wird eine Welle am freien Ende bearbeitet, ist eine Messung dort besonders hilfreich.
Dünne Teile reagieren auch auf Spannlänge, Kontaktposition und äußere Kräfte. Ein Vergleich nahe am Futter und am freien Ende bei derselben Aufspannung hilft, radialen Versatz und Achsrichtung genauer zu betrachten.
Welche Werte nach einer Umdrehung zählen
Nach einer vollen Umdrehung höchsten und niedrigsten Wert notieren. Die Differenz ist die gesamte angezeigte Rundlaufabweichung, kurz TIR. Die Aufschrift 0,01 mm bezeichnet die Skalenteilung pro Teilstrich. Auch den Abstand zwischen Spannstelle und Messpunkt dokumentieren.
Was hält das Werkstück fest?
Das Werkstück wird von gehärteten Stahlsegmenten gehalten. Der vulkanisierte Gummi verbindet die Segmente, damit sie gemeinsam öffnen und schließen, und füllt die Zwischenräume. Eine axiale Bewegung am Konus des passenden Futters schließt den Kopf um das Teil.
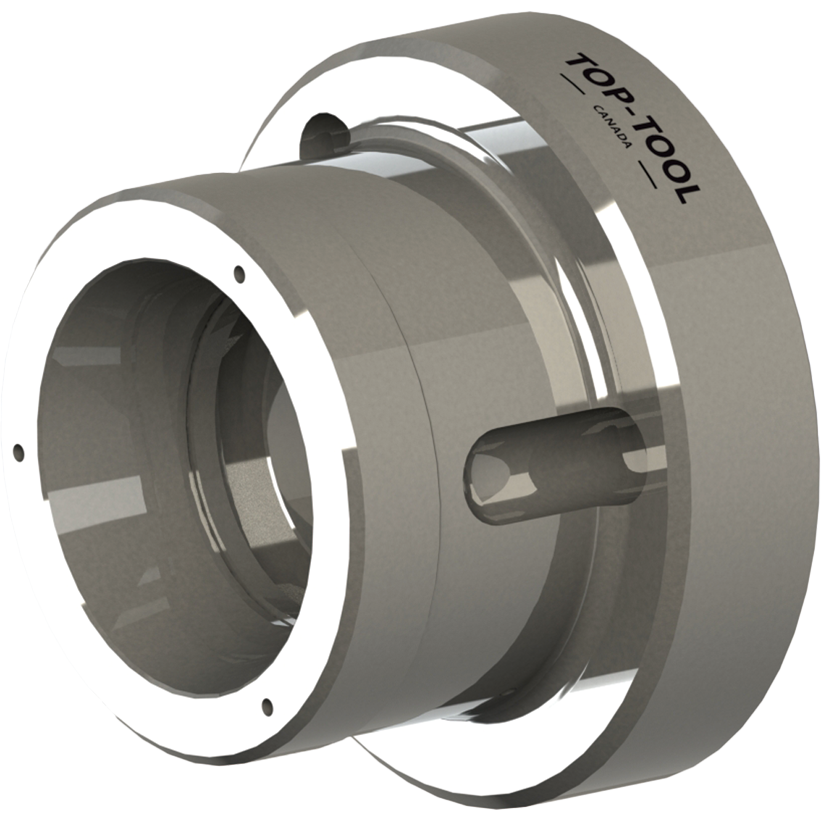
Das Futter bleibt auf der Maschine; der Spannkopf wird passend zur Teilegröße gewählt. Bei einem anderen Werkstück kann der passende Kopf gewechselt werden, ohne das Futter abzubauen. Kopfnummer, Bohrung und Kontaktlänge helfen, ihn beim nächsten Auftrag wiederzufinden.
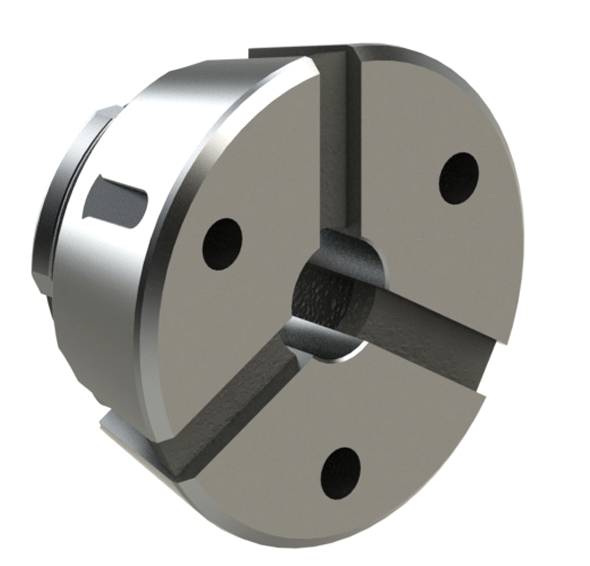
Spannlänge und Auskragung
Spannlänge und Auskraglänge werden zusammen geplant: Wie viel sitzt im Kopf, und wie viel bleibt für Werkzeug und Messung frei? Ein Anschlag oder eine Anlagefläche bestimmt die Einlegetiefe. Bei dünnen Teilen den Halter stabil halten und starken seitlichen Tastdruck vermeiden.
Neu einlegen und vergleichen
Vor der Erstteilprüfung Anschluss- und Spannflächen reinigen, den passenden Kopf einsetzen und das Werkstück anlegen. Dann spannen und den Rundlauf prüfen. Messpunkt, Einlegetiefe und Spanneinstellung bleiben für die folgenden Teile gleich.
Für eine Prüfung der wiederholten Aufspannung dasselbe Teil lösen, herausnehmen und neu einlegen. Danach die Messwerte vergleichen. Messpunkt und Spanneinstellung bleiben unverändert. Das Wechselwerkzeug setzt den Kopf ein und nimmt ihn heraus; das Ausdrehwerkzeug bearbeitet seine Bohrung.
Futter, Köpfe und Werkzeuge
Die Links unten zeigen Futter, Köpfe und Werkzeuge für solche Aufspannungen. Bohrungsform, Futteranschluss, Wechselwerkzeug und Ausdrehwerkzeug werden zusammen ausgewählt.
- Spannkopfsysteme
- Spannkopffutter mit Durchgang
- Segmentierter Spannkopf
- Wechselvorrichtung für Spannköpfe
- Ausdrehvorrichtung für Spannköpfe
Rundlaufprüfung am freien Ende?
Wird Ihr Teil weiter vom Futter entfernt bearbeitet? Senden Sie die Zeichnung mit Spanndurchmesser, Toleranz, Spannlänge, Auskraglänge und Messabstand. Mit Material, Maschinenanschluss und Bearbeitungsschritten besprechen wir Kopf, Anlage und Messaufbau.