Kugelförmiges Werkstück im Schwenkfutter: Video und Spanntechnik
Eine Kugel im Indexierfutter
Ein kugelförmiges Teil ist leicht zu erkennen, aber seine runde Außenfläche legt noch keine Bearbeitungsrichtung fest. Wohin soll die Bohrung zeigen? Im Video hält unser Indexierfutter das Teil und dreht es in eine andere Arbeitsposition, ohne es herauszunehmen.
Die Bohrung wechselt ihre Richtung
Das Teil sitzt zwischen zwei gegenüberliegenden Aufnahmen. Achten Sie auf die Öffnung in der Kugel: Sie zeigt nach der Indexierung in eine andere Richtung, während das Teil gespannt bleibt. Später dreht das ganze Futter mit der Spindel. Beide Bewegungen sind im Clip sichtbar.
Spannen, Indexieren und Spindeldrehung
Drei Vorgänge wirken zusammen. Spannen hält das Teil fest. Indexieren ändert seinen Winkel im Futter. Die Spindeldrehung dreht Futter und Teil gemeinsam für die Drehbearbeitung. Im Ablauf bleibt das Teil gespannt, wird auf den nächsten Winkel gestellt und anschließend weiterbearbeitet.
Unsere hydraulische Indexierreihe verbindet hydraulisches Spannen mit automatischer Indexierung. Standardausführungen bieten acht Positionen in 45°-Schritten oder sechs in 60°-Schritten. Die Teilung wird nach den Bearbeitungsrichtungen gewählt und mit dem CNC-Ablauf abgestimmt.
So bekommt die Kugel eine feste Lage
Die Aufnahmen geben der Kugel eine feste Lage. Gegenüberliegende Kontakte stützen sie; ein Positionierelement bestimmt Mitte und axiale Lage. Bohrung oder vorbereitete Fläche können den Winkel festlegen. Bei einer Ventilkugel ist der Hauptdurchgang eine hilfreiche Referenz für die Bearbeitungsrichtungen.
Kontaktform, Fläche und Abstand der Aufnahmen werden nach der Werkstückzeichnung gestaltet. Formeinsätze passen zur Kontaktzone; ein Positionierstift kann ein geeignetes Merkmal nutzen. Die Bearbeitungsflächen bleiben frei, und die zulässigen Spannflächen werden vorher festgelegt.
Die AC-Seite beschreibt kundenspezifische Einsätze und einen optionalen schwimmenden Verlängerungsstift. Die Übersicht zeigt außerdem einen einziehbaren Positionierer: Er fährt zum Einlegen aus und zieht sich für die Bearbeitung zurück.
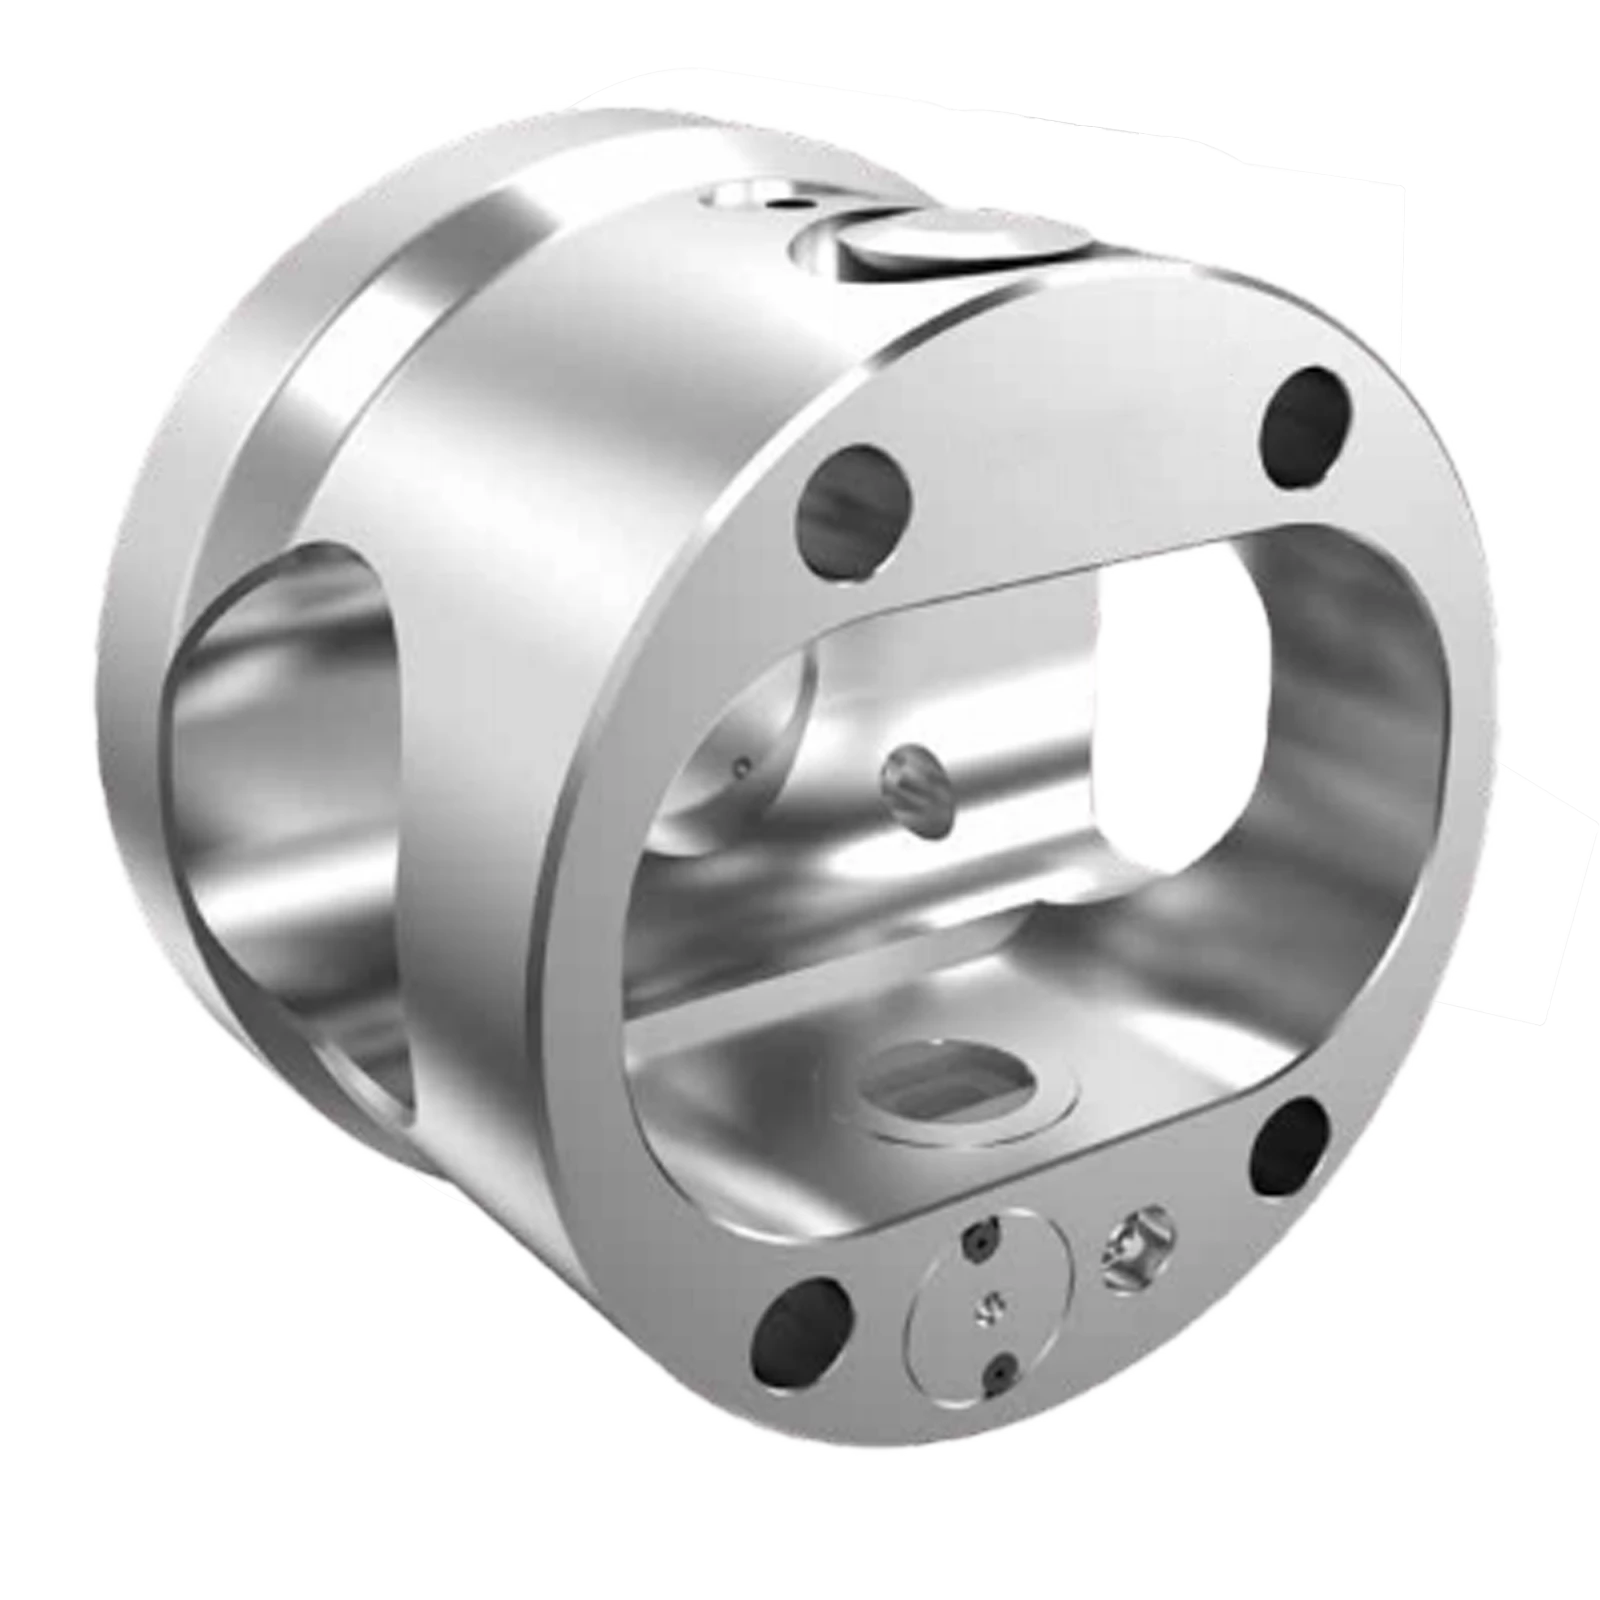
Mehrere Richtungen in einer Aufspannung
- Werkstück an den festgelegten Positionierflächen einlegen.
- Hydraulisch über die bauteilspezifische Vorrichtung spannen.
- Die in der ersten Stellung zugänglichen Merkmale bearbeiten.
- Bearbeitungsbewegung anhalten und nächste Winkelstellung anfordern.
- Positionieren und verriegeln; Positionssignal in den Zyklus einbinden.
- Bearbeitung fortsetzen, weitere Richtungen abarbeiten und anschließend lösen und entladen.
Ohne Indexierung müsste das Teil für mehrere Richtungen möglicherweise herausgenommen und neu ausgerichtet werden. Hier bleibt es in der Aufnahme und ändert seinen Winkel. Das spart wiederholtes Handling und Ausrichten und hält verschieden bearbeitete Merkmale in derselben Aufspannung.
Welche Serie passt?
Die Serie wird nach Maschine, Teilegröße, Platz und Beladung gewählt. Die Aufnahme passt zur Kugel; das Futter muss zur Maschine und zum Ablauf passen. Die Tabelle unten vergleicht SC, AC, FAC und LC.
| Serie | Maschine und Produktion | Spannkonzept |
|---|---|---|
| SC | Kompakte Konstruktion für kleinere CNC-Drehmaschinen und begrenzten Spindelraum. | Kompakte Plattform mit bauteilspezifischen Spannvorrichtungen. |
| AC | Standardbaureihe für regelmäßige Bearbeitung in mehreren Richtungen. | Kundenspezifische Einsätze und optionaler schwimmender Verlängerungsstift. |
| FAC | Nach vorn öffnende Konstruktion für automatisches Be- und Entladen. | Zugang für Roboter oder Portalhandhabung. |
| LC | Modulare Konstruktion für große und unregelmäßige Werkstücke. | Konfigurierbare Plattform mit Kugelkopf-Grundbacken. |
SC und AC nennen 1 Winkelminute Indexiergenauigkeit und eine Wiederholgenauigkeit unter 0,01 mm. Der steckbare Vorrichtungswechsel dauert etwa eine Minute. FAC und LC beschreiben Wechsel von etwa zwei Minuten. Das hilft bei der Planung wiederkehrender Aufträge und verschiedener Teilefamilien.
Positionssignal und Roboterbeladung
Ein optionaler Indexiersensor bestätigt die gewählte Position über die Positioniermechanik. Die Übersicht beschreibt Positionsüberwachung und Blockieralarm. Vor dem nächsten Schnitt wird das Positionssignal verwendet. Eine fehlgeschlagene Positionierung kann Alarm und verriegelten Stopp auslösen.
Für Roboter oder Portallader bietet FAC eine nach vorn öffnende Ausführung. Greiferbewegung, Aufnahmeöffnung, Positionierer und Hydraulikspannung werden im Beladeablauf abgestimmt. Die abgedichtete hydraulische Konstruktion hilft, Späne, Kühlschmierstoff und Staub aus der Indexiermechanik fernzuhalten.
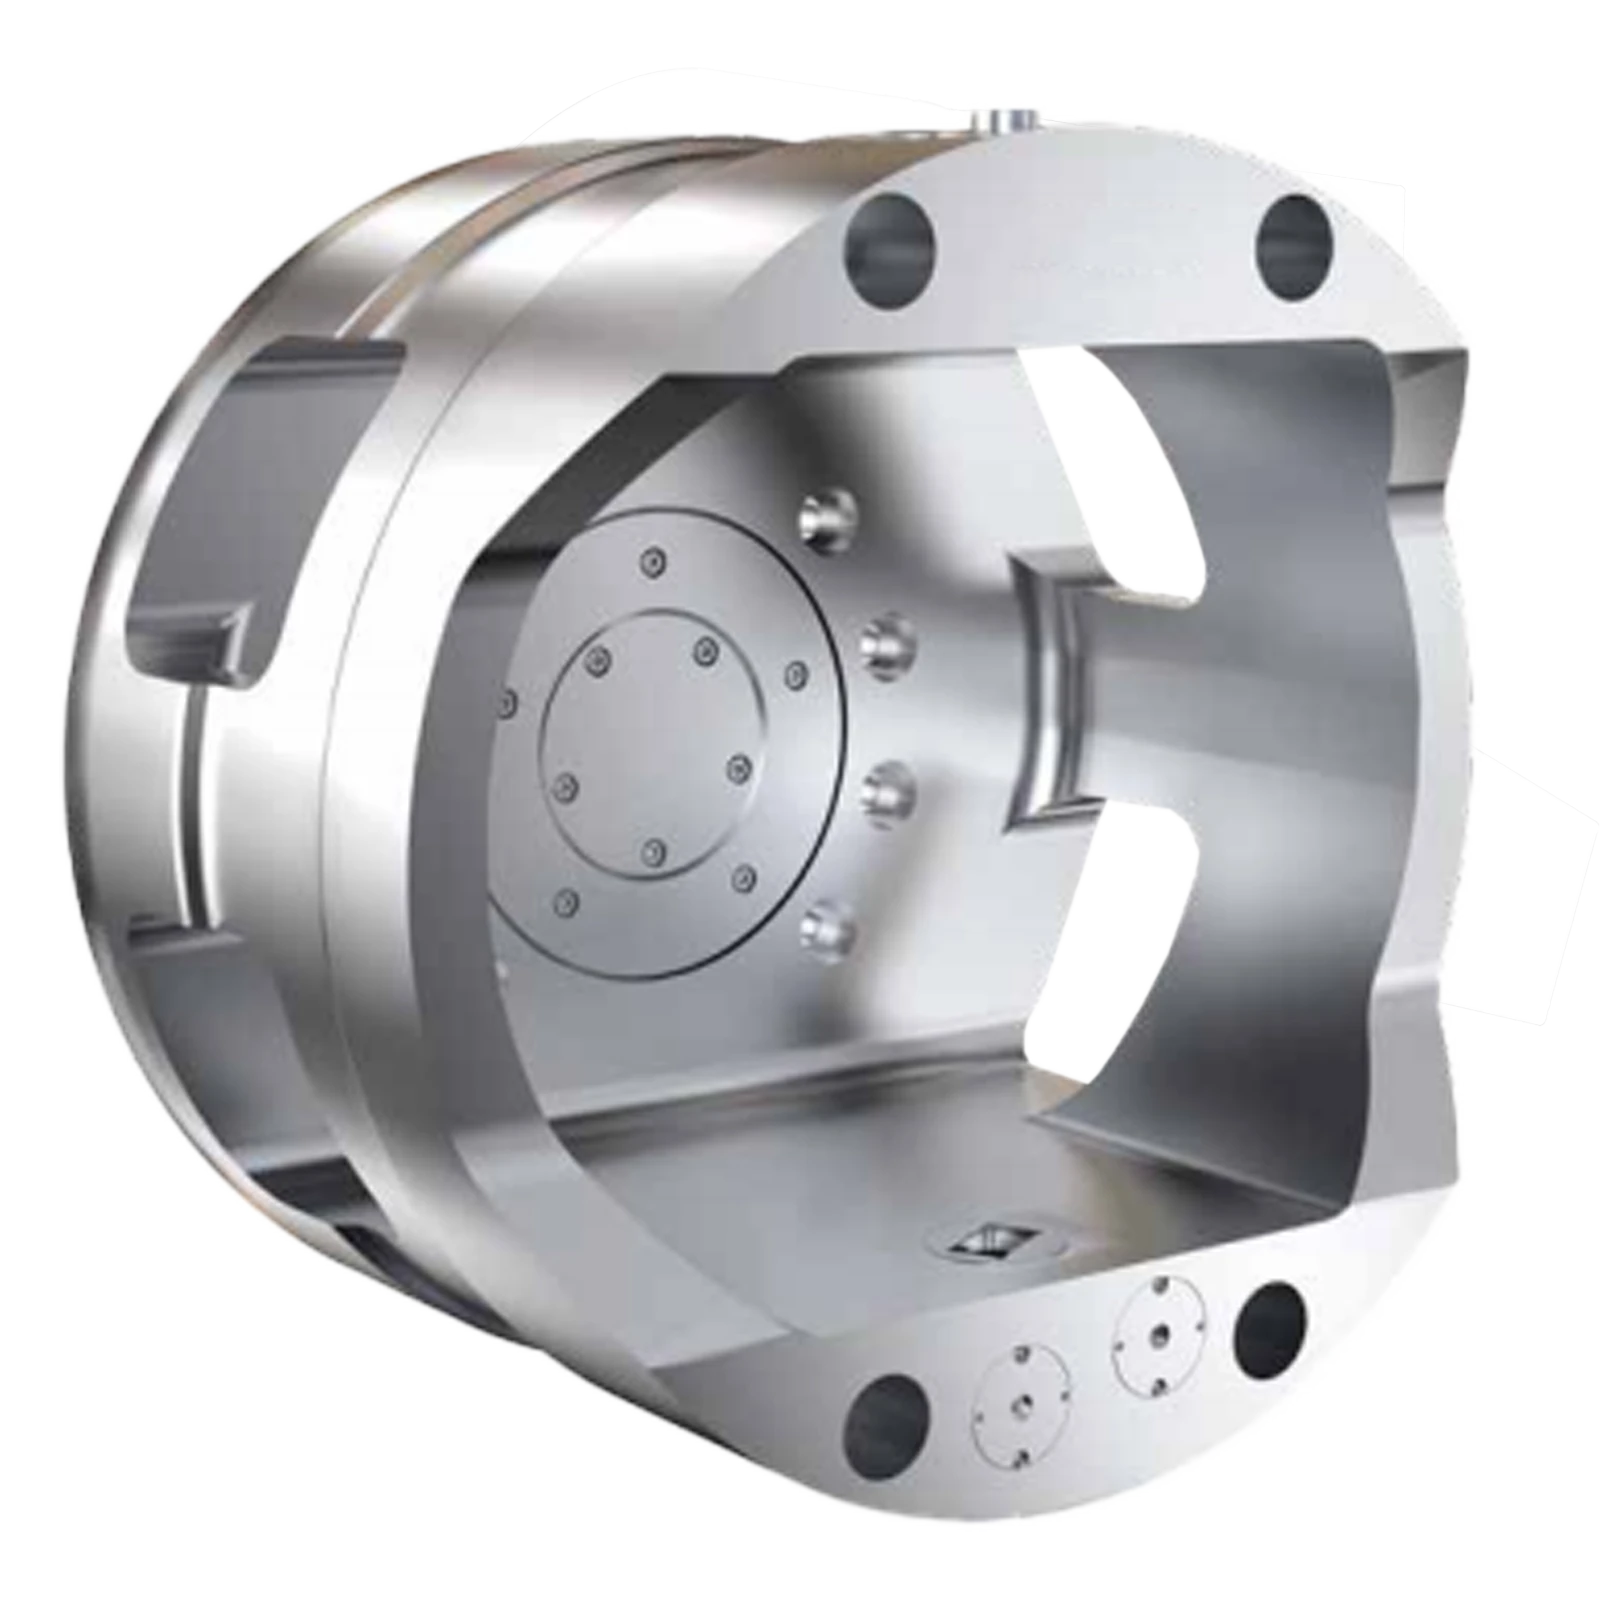
Platz für die Drehbewegung lassen
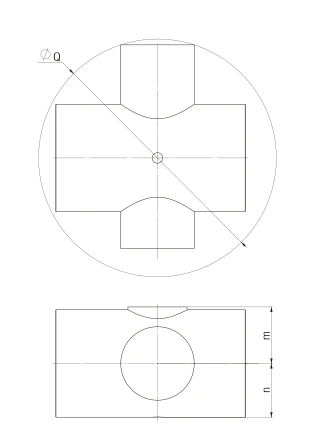
Prüfen Sie den gesamten Schwenkraum von Teil und Aufnahme, einschließlich Vorsprüngen und Positionierstiften. Der Kugeldurchmesser allein genügt nicht. Im Auswahldiagramm ist Q der maximale Werkstückschwenkraum; die Freiraumbedingung lautet 2G > Q. Weitere Maße helfen bei Höhe und Breite im Futter.
Auch die Verbindungen hinter der Spindel brauchen Platz. Die Übersicht nennt eine teleskopische Hydraulikverbindungsstange, einen hinteren Drehflansch, Ölverteiler und Hydraulikaggregat. Anschlüsse und Bauraum werden zusammen mit Spindelbefestigung und CNC-Signalen geplant.
Sie bearbeiten kugelförmige Teile?
Sie bearbeiten kugelförmige Teile? Senden Sie Zeichnung oder 3D-Modell, Kugeldurchmesser, Bohrungsmaße, Spannflächen und Bearbeitungswinkel. Mit Maschinenmodell, Spindelanschluss und Beladeart können wir Futter und Aufnahmen für Ihren Auftrag besprechen.
Hydraulische Schwenkfutter ansehen · Zeichnung senden