Ball-Lock-Futter: Spannbacken unter Spannlast ausdrehen
Erst spannen, dann ausdrehen
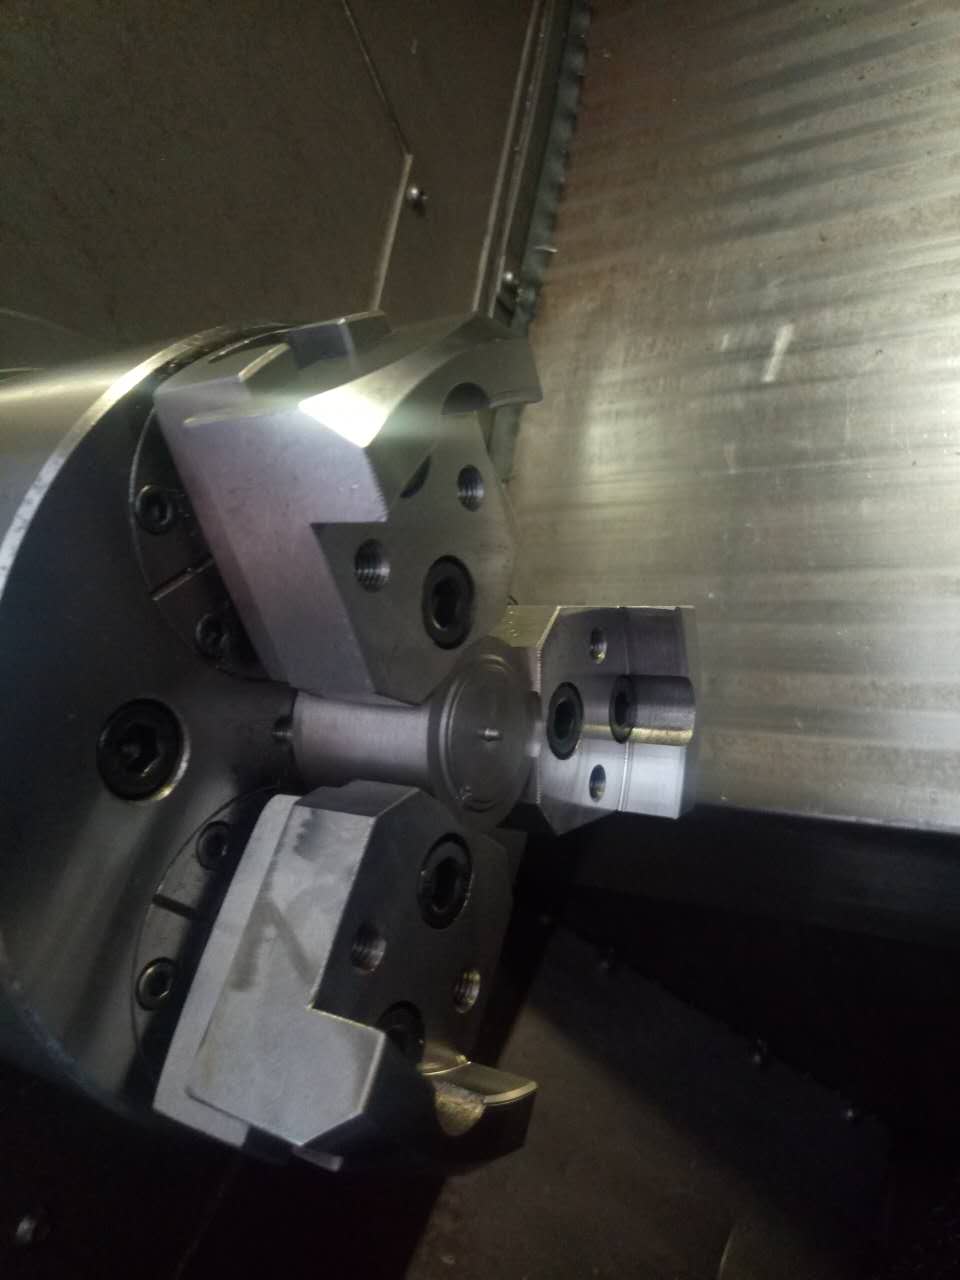
Zum Ausdrehen der Spannbacken eines Ball-Lock-Futters wählen Sie zuerst einen Rundstab passend zum benötigten Spanndurchmesser. Spannen Sie ihn an den Backenwurzeln. Die Backen bleiben gespannt. Anschließend drehen Sie die vorderen Spannflächen fertig aus. Das Werkstattfoto zeigt diese Anordnung.
Der Rundstab belastet die Backen. Die vorderen Spannflächen bleiben für das Ausdrehwerkzeug zugänglich. Die Backenstellung soll der späteren Stellung beim Spannen des Werkstücks entsprechen.
Warum die Backen unter Spannlast stehen müssen
Zwischen Backen und Futter besteht Passungsspiel. Eine gelöste Backe kann anders sitzen als eine Backe unter Spannlast. Beim Ausdrehen im gelösten Zustand entstehen die Spannflächen deshalb nicht in der späteren Spannstellung.
Beim Spannen des Rundstabs legen sich die Passungsflächen aneinander an. Das freie Spiel wird aufgenommen. Das Werkzeug bearbeitet die Spannflächen nun unter Spannlast.
So gehen Sie beim Ausdrehen vor
- Bestimmen Sie den Spanndurchmesser und die Kontaktstelle am Werkstück. Wählen Sie den Rundstab für diese Backenstellung. Verwenden Sie nicht einfach irgendeinen verfügbaren Stab.
- Reinigen Sie die Backenwurzeln und die Kontaktflächen des Rundstabs. Legen Sie den Stab mittig ein. Jede Backe muss ihn an der Wurzel spannen.
- Prüfen Sie, ob die vorderen Spannflächen frei zugänglich sind. Kontrollieren Sie die Lage von Rundstab, Backen und Werkzeug. Der Werkzeugweg braucht ausreichend Platz.
- Lassen Sie den Rundstab gespannt. Drehen Sie die Spannflächen auf den benötigten Spanndurchmesser und die vorgesehene Kontaktlänge fertig aus.
- Lösen Sie den Rundstab und entfernen Sie die Späne. Spannen Sie das tatsächliche Werkstück ein. Prüfen Sie Kontaktstelle, Spanndurchmesser und Rundlauf.
Warum der Rundstab an den Backenwurzeln sitzt
Ein vorne gespannter Stab würde die zu bearbeitende Fläche belegen. An den Backenwurzeln belastet er die Backen und lässt die vorderen Spannflächen frei.
Der Stabdurchmesser bestimmt außerdem die Öffnung der Backen im gespannten Zustand. Wählen Sie ihn anhand des gewünschten Spanndurchmessers und der Backengeometrie. Dass sich der Stab spannen lässt, reicht als Auswahlkriterium nicht aus.
Hartmetall-Greifeinsätze für Rohteile
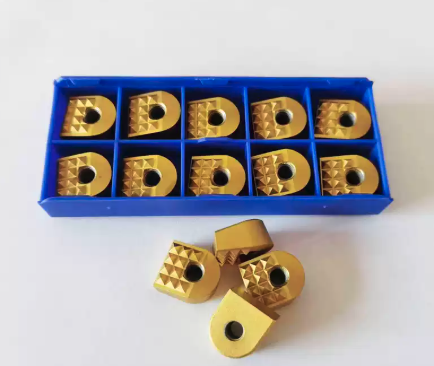
Guss- und Schmiederohlinge haben meist eine rauere Oberfläche als bearbeitete Teile. Für solche Rohteile werden in der Regel Hartmetall-Greifeinsätze an den Spannflächen der Backen montiert.
Das zweite Foto zeigt die verzahnten Kontaktflächen und die Befestigungsbohrungen. Die Einsätze sitzen dort, wo die Backen das Rohteil berühren. Die Zähne greifen in die raue Oberfläche. Diese Einsätze halten das Werkstück.
Das Ausdrehen einer bearbeitbaren Spannfläche und das Montieren der Hartmetall-Greifeinsätze sind zwei getrennte Arbeiten. Die Spannfläche am Backenkörper wird unter Spannlast auf die benötigte Form gebracht. Für Rohteile werden die Greifeinsätze an den Kontaktstellen angeordnet. Form, Befestigungsbohrungen und Aufnahmen müssen zu den Backen passen.
Futter und Backen auswählen
Auf der Produktseite finden Sie den Aufbau des hydraulischen Ball-Lock-Futters und seine Anwendung bei Rohteilen. Für passende Backen oder Greifeinsätze senden Sie uns den Spanndurchmesser, den Rohteilwerkstoff und die Kontaktstelle. Legen Sie Zeichnungen der Backen und der Einsatzaufnahmen bei.