Lange Ölrohre, Casing und Tubing
Das Rohr durch die Spindel führen und nahe dem Ende spannen. Diese Anordnung eignet sich für Rohrgewinde, Planflächen und Fasen.
Pneumatisches Vorderendfutter für Gewindebearbeitung an Ölrohren, Casing und Tubing.
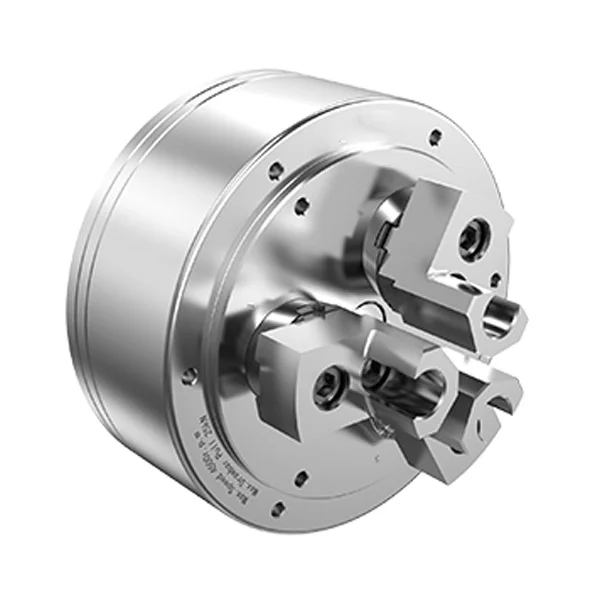
Das K53 ist ein luftbetätigtes Vorderendfutter für das Gewindedrehen an langen Rohren. Der Pneumatikzylinder sitzt im Futterkörper. Das Rohr läuft durch die zentrale Bohrung. Drei Backen spannen den Außendurchmesser. Bei langen Rohren kann je ein Futter vor und hinter der Maschinenspindel eingesetzt werden.
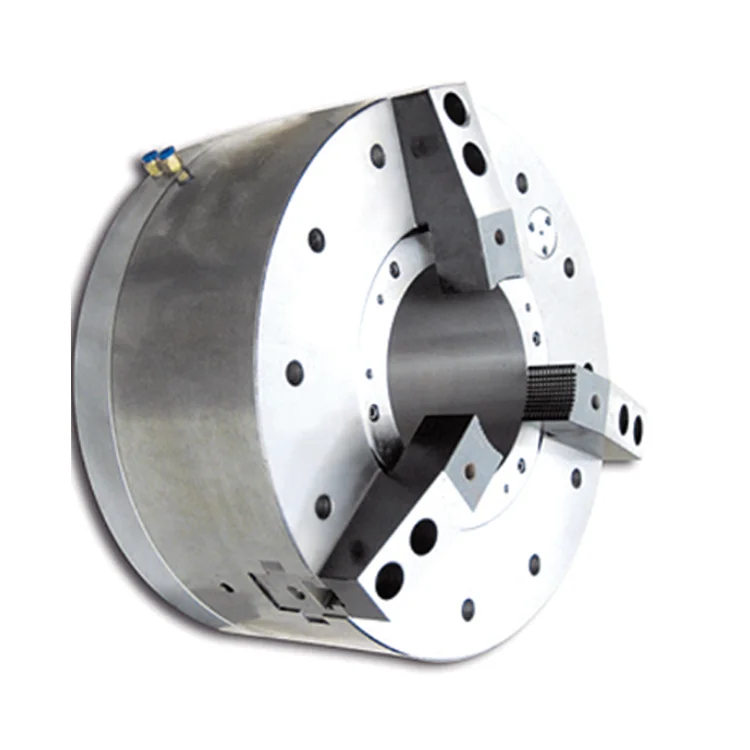
Ein Rohrgewinde-Spannfutter hält das Rohr auf einer Rohrgewindedrehmaschine. Die Backen greifen am Außendurchmesser. Das Rohrende bleibt für Gewindedrehen, Plandrehen und Anfasen frei. Das K53 hat einen integrierten Pneumatikzylinder.
Die Bauart wird als luftbetätigtes Vorderendfutter oder pneumatisches Vorderendfutter bezeichnet. Englische Begriffe sind pneumatic front-end chuck und air-operated self-contained chuck. Der Zylinder betätigt die Spannung im Futterkörper. Der große Durchgang lässt Platz für das Rohr.
Fotos aus der Werkstatt: Fertige K53-Futter und Kundenserie ansehen
Das Video zeigt das K53 auf der Drehmaschine eines Kunden. Zu sehen sind das Dreibackenfutter, das Rohr und die Zerspanung am Rohrende. Das Video erklärt den Aufbau. Die Zeichnungen und Tabellen darunter helfen bei der Größenwahl.
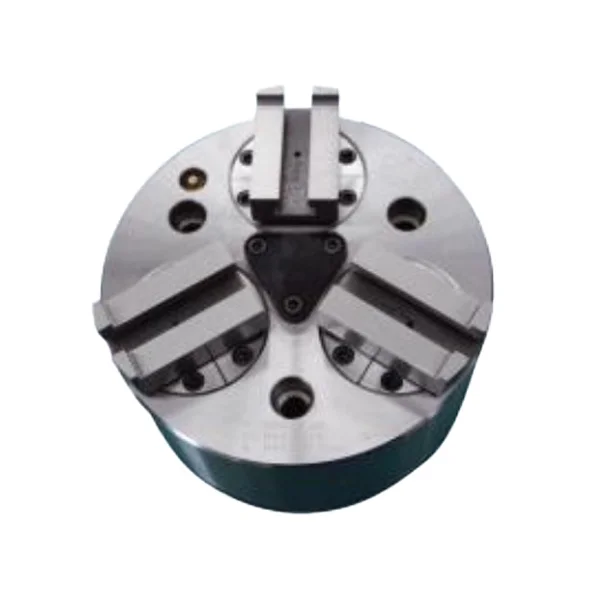
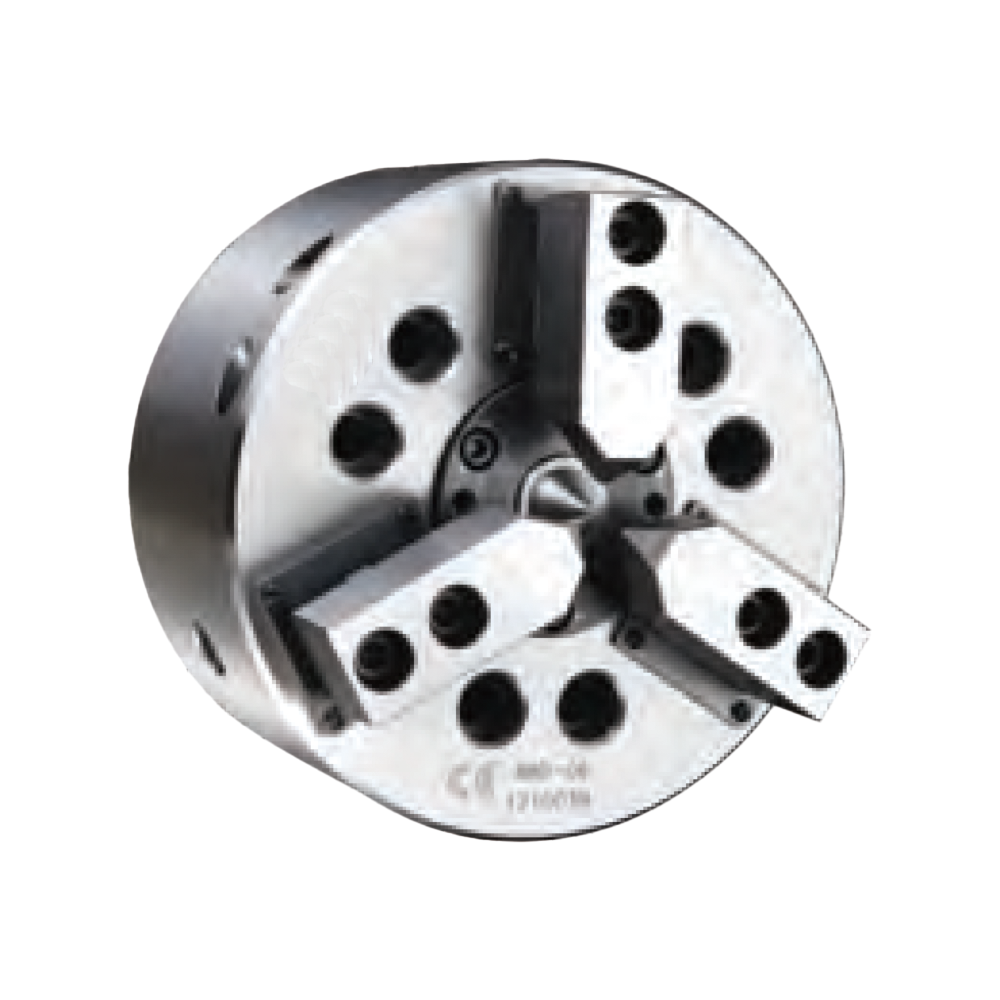
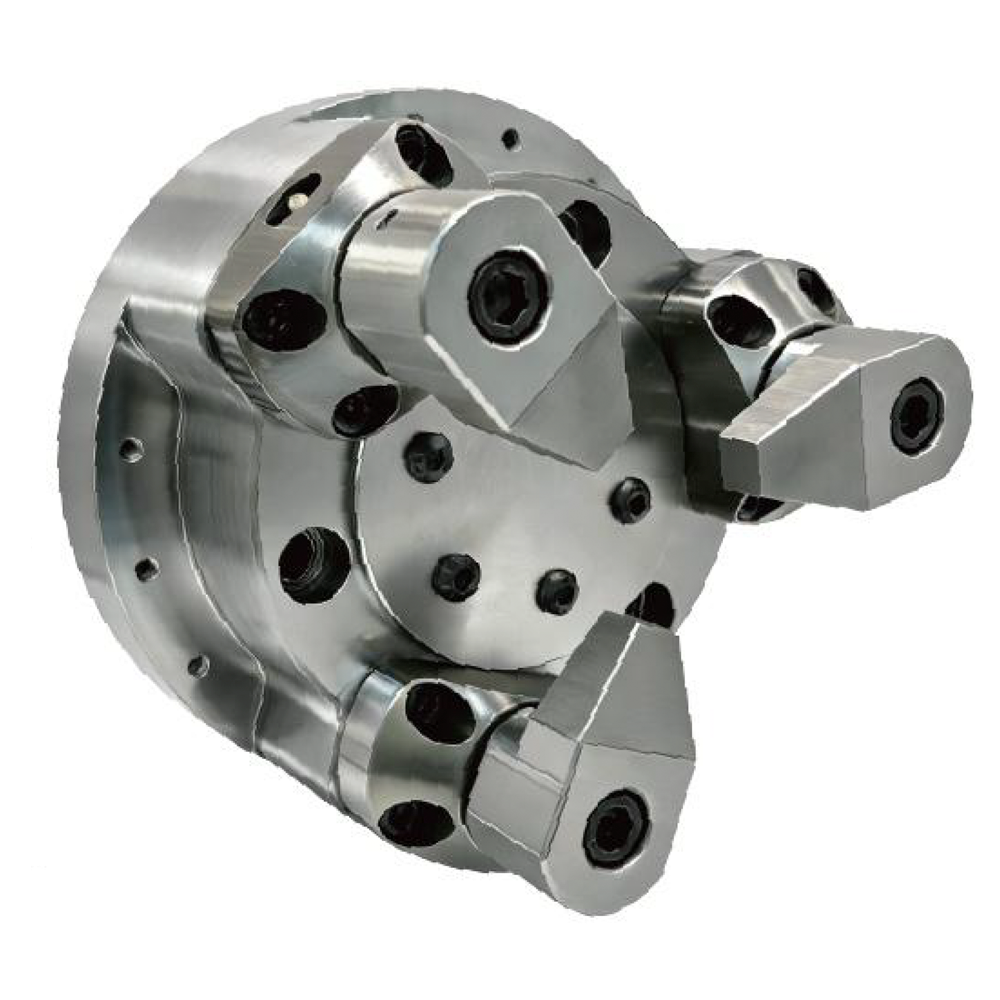
Die Werkstattfotos zeigen fertige Futter dieser Serie. Der zentrale Durchgang, die drei Backen und der Futterkörper sind gut zu erkennen. Weitere Bilder stehen im Blog zur Kundencharge.
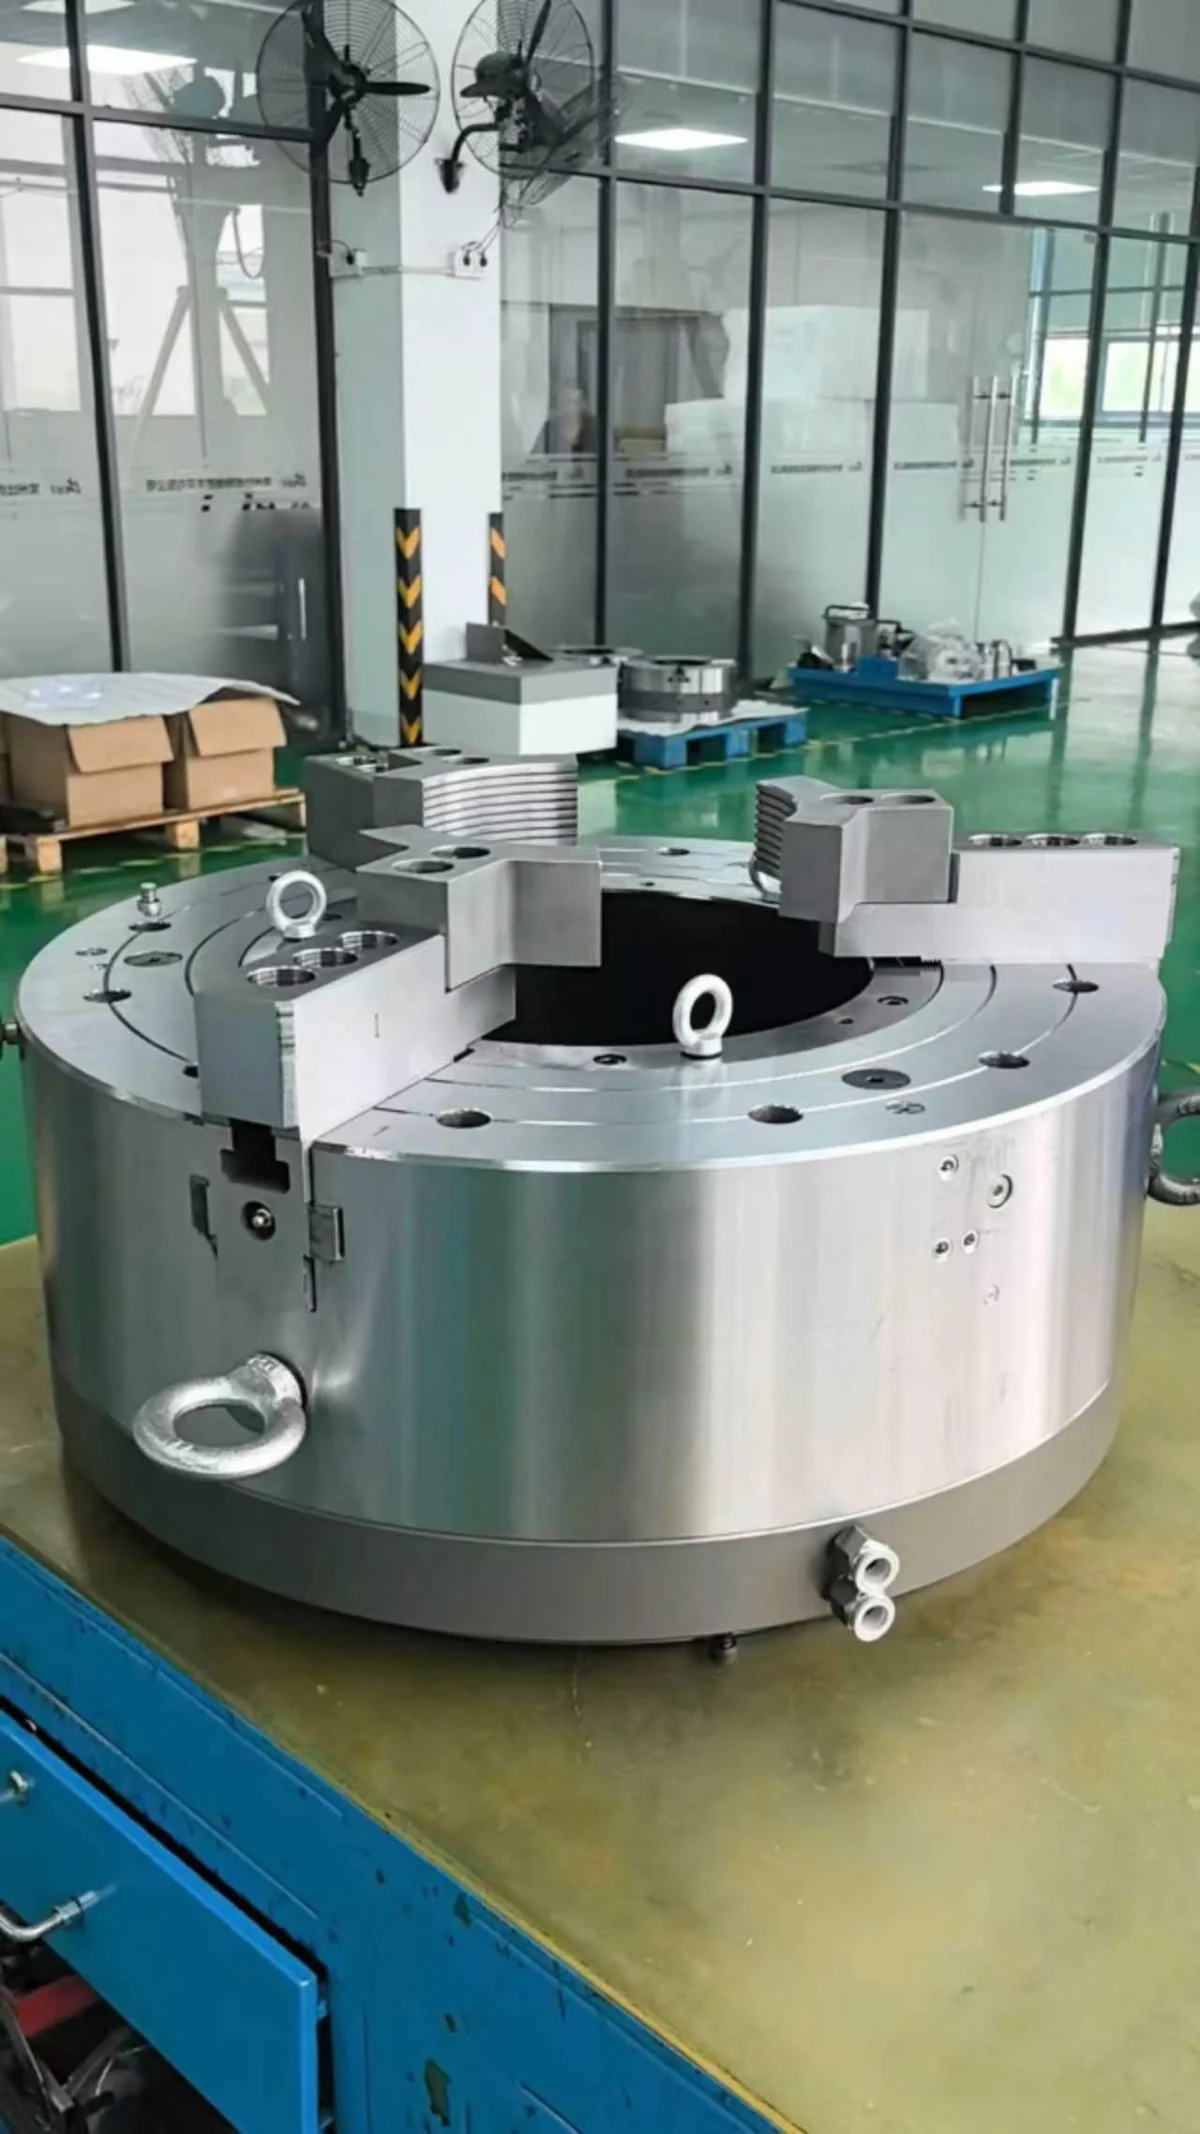
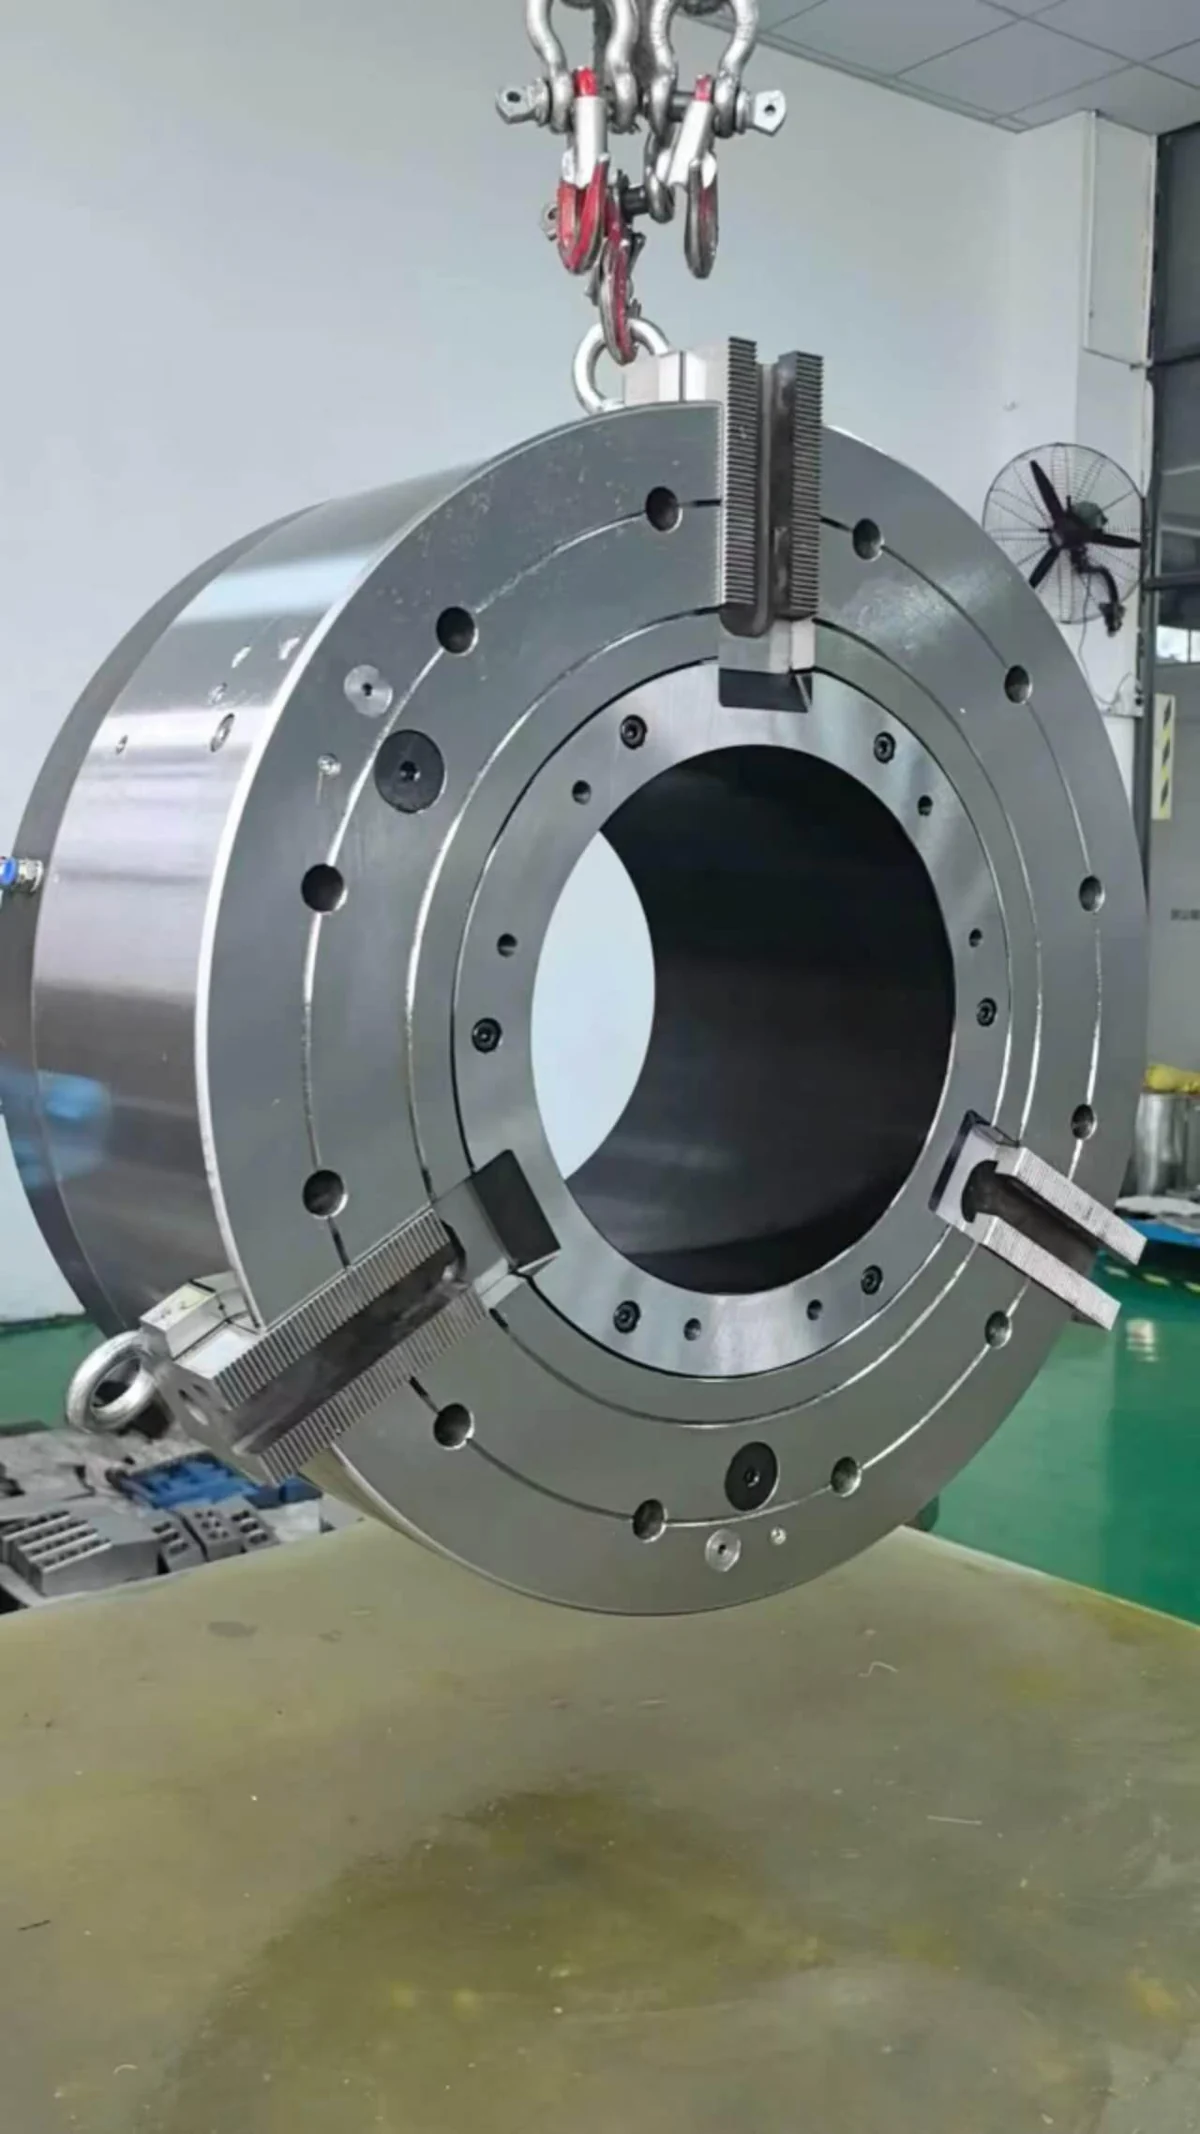
Fotos aus der Werkstatt: Fertige K53-Futter und Kundenserie ansehen
Prüfen Sie anhand von Zeichnung und Tabellen Futtergröße, Rohrspannbereich, Anschlussmaße, Luftdruck, Spannkraft, Drehzahl, Massenträgheitsmoment und Eignung für Ihre Maschine.
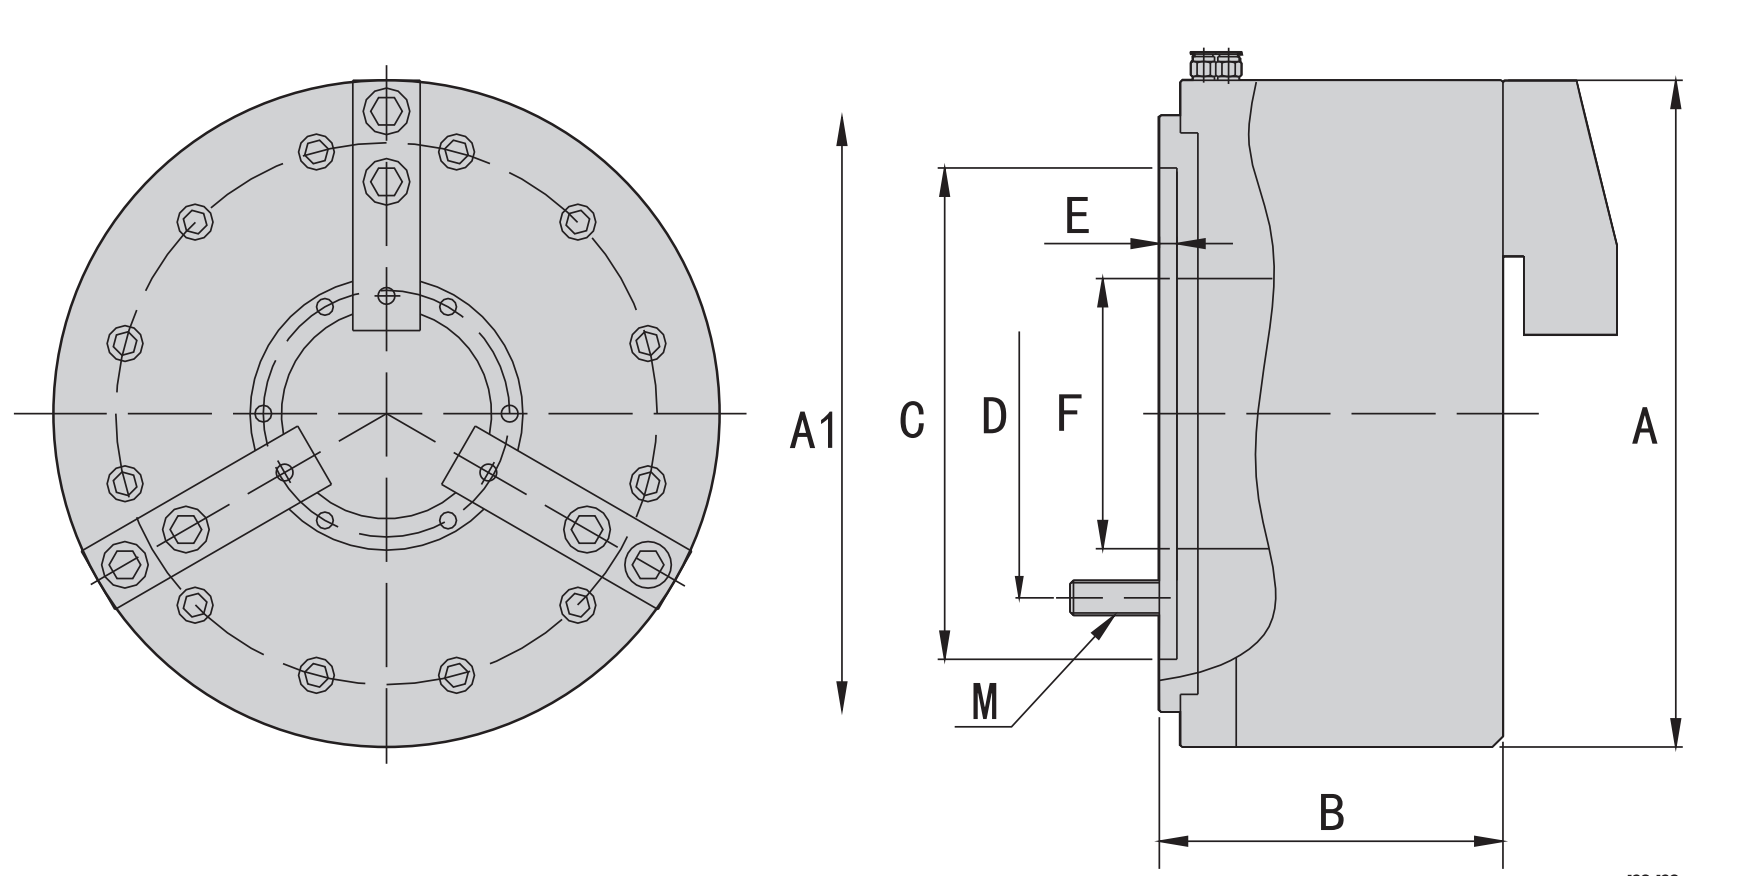
Prüfen Sie anhand dieser Zeichnung Einbaumaße und technische Daten.
| Modell | A | A1 | B | C (H6) | D | E | F | M |
|---|---|---|---|---|---|---|---|---|
| 350 | 380 | 315 | 192 | 235 | 275 | 7 | 115 | 6-M12 |
| 400S | 467 | 400 | 194 | 310 | 374 | 8 | 152 | 9-M12 |
| 400 | 223 | 150 | ||||||
| 460 | 238 | 181 | ||||||
| 500 | 510 | 313(338) | 325(300) | 360(330) | 10.5 | 205 | 12-M16 | |
| 570 | 570 | 500 | 280 | 415 | 474 | 8 | 12-M12 | |
| 570A | 230 | |||||||
| 600 | 605 | 535 | 450 | 508 | 280 | |||
| 630 | 685 | 610 | 305.5 | 510 | 580 | 325 | ||
| 730 | 730 | 658 | 301.5 | 560 | 630 | 10.5 | 355 | 12-M16 |
| 850 | 850 | 755 | 352 | 700 | 745 | 8 | 375 | |
| 900 | 900 | 440 | ||||||
| 1000 | 1000 | 850 | 330 | 815 | 10 | 560 | ||
| 1150 | 1150 | 1060 | 352 | 800 | 1000 | 660 |
Prüfen Sie anhand dieser Zeichnung Einbaumaße und technische Daten.
| Modell | Hub je Backe (mm) | Spannkraft bei 0,5 MPa Luftdruck kN (kgf) | Höchstdrehzahl (min⁻¹) | Massenträgheitsmoment (kg·m2) | Gewicht (kg) | Druck MPa (kgf/cm2) |
|---|---|---|---|---|---|---|
| 350 | 13+7 | 62(6326) | 3000 | 1.62 | 110 | 0.2-1(2-10) |
| 400S | 7 | 130(13265) | 1700 | 5.6 | 154 | |
| 400 | 13+7 | 1300 | 6.5 | 200 | ||
| 460 | 110(11220) | 9.8 | 190 | |||
| 500 | 17+7 | 140(14286) | 15.5 | 298 | ||
| 570 | 17+8.5 | 160(16326) | 16.4 | 340 | ||
| 570A | 140(14286) | 16.1 | 325 | |||
| 600 | 160(16326) | 1100 | 19 | 360 | ||
| 630 | 180(18367) | 900 | 28 | 520 | ||
| 730 | 15+10 | 190(19388) | 800 | 44.2 | 583 | |
| 850 | 13.4+12 | 200(20408) | 750 | 71.2 | 970 | 0.3-1(3-10) |
| 900 | 190(19388) | 700 | 105 | 980 | ||
| 1000 | 15+10.4 | 170(17347) | 450 | 150 | 960 | |
| 1150 | 230(23470) | 400 | 194 | 1890 |
Druckluft gelangt in den integrierten Zylinder und bewegt den Kolben.
Der innere Antrieb überträgt die Kolbenbewegung auf die drei Backen. Sie bewegen sich radial zum Rohr.
Die Backen greifen den Außendurchmesser. Das überstehende Rohrende bleibt für das Werkzeug zugänglich.
Nach der Bearbeitung die Spindel anhalten. Den Luftkreis umschalten und die Backen zurückfahren. Danach das Rohr entnehmen oder verschieben.
Die Druckluft betätigt die Spannung. Die Maschinenspindel dreht Futter und Werkstück beim Zerspanen. Das sind zwei getrennte Aufgaben.
Das lange Rohr läuft durch die Spindel. Das vordere Futter spannt nahe der Bearbeitungsstelle. Das hintere Futter greift hinter der Spindel. Zwei Spannstellen helfen, die Rohrachse zu führen und die Bewegung gegenüber einer alleinigen Spannung vorne zu verringern.
Bei der Montage die Zentren beider Futter ausrichten. Spannstellen und Rohrüberstand festlegen. Den außerhalb der Maschine liegenden Rohrabschnitt mit Rollen oder einer Rohrstütze abstützen.
Zuerst überbrücken die Backen den freien Weg schnell. Kurz vor dem Rohr wird die Bewegung langsamer. Danach greifen die Backen und schließen die Spannung ab.
Die zwei Phasen sind schneller Zustellhub und langsamer Spannhub. Gemeint ist die Backenbewegung, nicht die Spindeldrehzahl. Beim Wechsel des Rohrdurchmessers auch Backenstellung und verfügbaren Backenhub prüfen.
Die Tabelle unten nennt den Hub je Größe. Für Größe 350 stehen 13+7 mm, für 400S stehen 7 mm. Die Zeile der gewählten Größe verwenden; die Hübe sind nicht für alle Ausführungen gleich.
Das Rohr durch die Spindel führen und nahe dem Ende spannen. Diese Anordnung eignet sich für Rohrgewinde, Planflächen und Fasen.
Die Muffe am Außendurchmesser spannen. Die Bohrung bleibt für die Innenbearbeitung offen. Bei der Spannlänge Platz für Einfahrt und Rückzug des Innengewindewerkzeugs lassen.
Rohrenden und Verbindungsbereiche zum Gewindedrehen spannen. Futtergröße anhand von Außendurchmesser, Wandstärke und Länge wählen. Danach vordere und hintere Spannung sowie äußere Stützen anordnen.
| Punkt | K53 Vorderendfutter für Rohre | Auswahl eines allgemeinen pneumatischen Futters |
|---|---|---|
| Werkstücke | Lange Ölrohre, Muffen, Bohrgestänge und weitere Rohre. | Meist nach Werkstückgröße und Spannart einer allgemeinen Drehaufgabe gewählt. |
| Zylinder | Im Futterkörper integriert. | Integrierte und externe Zylinder kommen vor; die konkrete Bauart prüfen. |
| Anordnung | Vordere und hintere Spannung für lange Rohre möglich. | Häufig ein einzelnes Futter; lange Werkstücke brauchen zusätzliche Stützen. |
| Rohrdurchgang | Großer Futterdurchgang und Spindelbohrung sind entscheidend. | Der Durchgang hängt vom Produkt ab. Pneumatisch bedeutet nicht automatisch großer Durchgang. |
| Backenbewegung | Großer Hub, schnelle Zustellung und langsames Spannen; modellbezogen prüfen. | Hub und Bewegungsphasen am konkreten Futter prüfen. |
Außendurchmesser, Wandstärke, Länge und Gewindezeichnung senden. Spannstelle und Rohrüberstand einzeichnen.
Spindelbohrung, Spindelkopf oder Flanschmaße und Platz an beiden Enden angeben. Bei zwei Futtern Fotos beider Montagestellen mitsenden.
Luftdruck, benötigten Backenhub, Bearbeitungsdrehzahl und Arbeitsgänge angeben. Eilhub und langsamen Spannhub mit aufführen.
Zum Spannen von Ölrohren, Casing, Tubing und anderen Rohrenden beim Gewindeschneiden oder bei weiteren Rohrendenbearbeitungen.
Das K53 arbeitet mit Druckluft und einem Zylinder im Futterkörper. Ein hydraulisches Futter wird hydraulisch betätigt. Für lange Rohre kann das K53 vor und hinter der Spindel montiert werden.
Nennen Sie Außendurchmesser, Wandstärke, Länge und Werkstoff sowie die Rohrart, etwa Ölrohr, Casing, Tubing oder ein anderes rohrförmiges Werkstück.
Prüfen Sie Maschinenmodell, Spindeldurchgang, Spindel- oder Futteraufnahme, verfügbaren frontseitigen Einbauraum und Betätigungsanordnung.
Nennen Sie benötigten Spannbereich, Zustand des Rohrendes, Spannposition und ob sich die frei herausragende Rohrlänge während der Gewindebearbeitung ändert.
Ja. Es wird für entsprechende Rohrendenbearbeitungen verwendet, bei denen das Werkstück durch die Spindel geführt und am Rohrende gespannt werden muss.
Prüfen Sie vor der Montage Anschlussmaße, Spindeldurchgang, Luftdruck, Rohrabstützung, Zieldrehzahl und verfügbaren Einbauraum.
Nennen Sie Rohraußendurchmesser, Wandstärke, Länge, Gewindeart, Maschinenmodell, Spindeldurchgang, Spannposition und Luftdruck und senden Sie Fotos oder Zeichnungen der vorhandenen Aufspannung.
Das vordere Futter spannt nahe dem Werkzeug. Das hintere Futter greift hinter der Spindel. Beide Spannstellen führen die lange Rohrachse. Außerhalb der Maschine braucht das Rohr zusätzlich Rollen oder eine Rohrstütze.
Nein. Die Backen fahren schnell zum Rohr und spannen danach langsamer. Die Drehmaschine regelt die Spindeldrehzahl.
Druckluft bewegt den Kolben im Futterkörper. Der innere Antrieb überträgt die Bewegung auf die Backen. Die Spannbewegung erfolgt im Futter.